口コミを書く

熱に弱い部品や薄い基板をはんだ付けする低融点はんだ(低温はんだ)を選ぶ、製造・生産技術・品質管理・購買の担当の方へ

低融点はんだのメーカー7社比較【2026年】

低融点はんだは、183℃より低い温度で溶け、
熱に弱い部品や基板の実装に使うはんだです。

ABOUT

低融点はんだとは

比較表を見る ↓

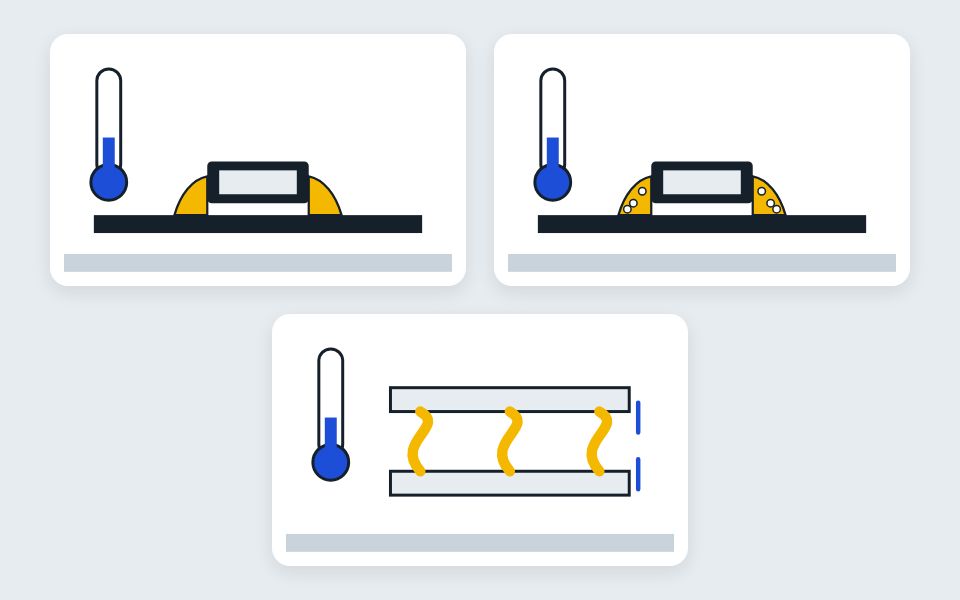
低融点はんだとは、183℃より低い温度で溶けるはんだです。
錫にビスマスを入れたSn-Bi系が中心で、
銀を少し入れた型やインジウム系もあります。
低温はんだとも呼びます。

製品の特長

  • 183℃より低い温度で溶ける(Sn-58Biは139℃前後)
  • 形が選べる(ソルダペースト・やに入り・線・リボン)
  • リフローの温度を下げられる(SAC305より40〜50℃低く)

使うメリット

  • 熱に弱い部品・基板に使える(樹脂部品・PET基板・FPCなど)
  • 消費電力を減らせる(各社の公表で20〜40%)
  • 薄型基板の反りを抑える(200℃以下で実装できる品番も)

選ぶときに注意すること

  1. Sn-Bi系は硬くて伸びにくい。落下衝撃が心配なら耐衝撃の品番を選ぶ
  2. ふつうの鉛フリーはんだと混ざると融点が下がる。手直しの材料もそろえる
  3. ビスマスを減らした合金は溶け終わりが上がる。Sn-35Biは本加熱を190℃まで上げる
  4. 値段は公式に出ていない。合金・形・量を決めて見積もる
  5. 保管の条件は品番で違う。常温で保管できる品番は一部

※仕様は各メーカーの公式の製品ページとカタログによる(千住金属工業の合金の溶融温度は2019年の鉛フリーやに入りはんだカタログ)。低温はんだの定義は内橋エステック、SAC305の融点とリフロー温度の差は弘輝の解説による。

LIST

低融点はんだの比較表

低融点はんだ11製品の比較
製品・メーカーコスト製品の強み仕様公式ページ

Sn-Bi系(錫・ビスマス)

8製品
千住金属工業株式会社やに入りはんだ MILATERA LEO-2Sn-Bi系の基板の手直し・手はんだ口コミを書く要見積

Sn-Bi系の低温はんだを、こてで付けられるやに入りにした製品です。推奨合金のL20は139〜141℃で溶け、基板ランド部230℃から付けられます。こて先の消耗も減らせます。

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-58Bi(L20)
融点
139〜141℃(L20)
形態
やに入りはんだ
実装温度
基板ランド部230℃から
特長
推奨合金はL20・L199、こて先の消耗が少ない
記載なし
粒径・線径・フラックス・ハロゲン・保管
公式ページへ詳細・仕様カタログ(PDF)
千住金属工業株式会社ソルダペースト MILATERA L29-165HF延性を上げたSn-Bi系でリフロー実装口コミを書く要見積

延性を上げた合金L29を選べる、Sn-Bi系のソルダペーストです。L29は140〜145℃で溶け、L20とL29のどちらでも使えます。未融合やはんだボールを減らすぬれ方に合わせてあります。

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-58Bi-Sb-Ni(L29)
融点
140〜145℃(L29)
形態
ソルダペースト、推奨合金はL20・L29
特長
延性を上げたL29で接合の信頼性を高める
記載なし
粒径・線径・フラックス・実装温度・ハロゲン・保管
公式ページへ詳細・仕様カタログ(PDF)
株式会社タムラ製作所ソルダーペースト TLF407-LT01落下衝撃に強いSn-Bi系をリフロー口コミを書く要見積

Sn-Bi系の弱点だった落下衝撃への強さを、新しい合金で上げたペーストです。窒素を使わない大気リフローで使え、同社の試算では年間消費電力を40%減らせます。407シリーズの品番です。

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-Bi+α
形態
ソルダーペースト
特長
大気リフローで使える、年間消費電力40%削減の試算
記載なし
融点・粒径・線径・フラックス・実装温度・ハロゲン・保管
公式ページへ詳細・仕様
株式会社ニホンゲンマソルダペースト SB35-COSMO-NH-T4Biを減らした低温ペーストを常温保管口コミを書く要見積

Biを35%に減らした低融点ペーストで、融点は138〜187℃です。常温で保管でき、リフローの本加熱は190℃まで上げて使います。Sn-58Biと並べて選べます。

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-35Bi
融点
138〜187℃
形態
ソルダペースト
粒径・線径
TYPE4、22〜38μm
フラックス
ROL0
実装温度
本加熱190℃まで
保管
常温輸送・常温保管
特長
レーザーはんだ付けでも飛び散りが少ない
記載なし
ハロゲン
公式ページへ詳細・仕様カタログ(PDF)
株式会社ニホンゲンマソルダペースト SB58-COSMO-NH-T4常温で保管できる低融点ペースト口コミを書く要見積

Sn-58Biの低融点ペーストで、常温で運んで常温で保管できます。融点は139℃です。凝集力が強く、レーザーはんだ付けでも飛び散りを抑えます。

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-58Bi
融点
139℃
形態
ソルダペースト
粒径・線径
TYPE4、22〜38μm
フラックス
ROL0
保管
常温輸送・常温保管
特長
レーザーはんだ付けでも飛び散りが少ない
記載なし
実装温度・ハロゲン
公式ページへ詳細・仕様カタログ(PDF)
株式会社日本スペリア社ソルダペースト TempSave B37 P610 D4落下の多いモバイル機器の薄型基板口コミを書く要見積

Biを37%に減らして衝撃に強くした、銀を使わないペーストです。融点は139〜174℃で、200℃以下で実装できるため薄型基板の反りを防げます。落下の多いモバイル機器向けです。

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-0.5Cu-Ni-37Bi
融点
139〜174℃
形態
ソルダペースト
粒径・線径
20〜38µm(D4)
フラックス
P610、ROL0
実装温度
200℃以下
ハロゲン
完全ハロゲンフリー
特長
Sn-Bi系の弱点の耐衝撃性を上げた無銀タイプ
記載なし
保管
公式ページへ詳細・仕様
株式会社日本スペリア社ソルダペースト TempSave B58 P610 D4銀を使わないSn-58Biで低温リフロー口コミを書く要見積

銀を使わないSn-58Biのペーストで、融点は139℃です。180℃以下で実装でき、はんだ付けの電気使用量を最大30%減らせます。ボイドが少ない型です。

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-58Bi
融点
139℃
形態
ソルダペースト
粒径・線径
20〜38µm(D4)
フラックス
P610、ROL0
実装温度
180℃以下
ハロゲン
完全ハロゲンフリー
特長
電気使用量を最大30%削減、低ボイド
記載なし
保管
公式ページへ詳細・仕様
ニホンハンダ株式会社ソルダペースト PF141-LT7HO湿気の多い工場で低温リフロー口コミを書く要見積

湿気の多い場所でも吸湿しにくい、ハロゲンフリーの低融点ペーストです。リフローのピーク温度はSAC系より約50℃低くできます。時間がたってもはんだボールがほとんど出ません。

合金の種類
Sn-Bi系(錫・ビスマス)
形態
ソルダペースト
実装温度
ピーク温度はSAC系より約50℃低い
ハロゲン
ハロゲンフリー
特長
高湿度でも吸湿しにくく、はんだボールを防ぐ
記載なし
合金組成・融点・粒径・線径・フラックス・保管
公式ページへ詳細・仕様

Sn-Bi-Ag系(銀入り)

2製品
内橋エステック株式会社低温はんだ 736細い線やリボンで低温接合・感温材口コミを書く要見積

Bi系の低温はんだを、直径0.2mmの細い線やリボンにまで加工した製品です。固相・液相が139〜140℃で、硬さはHv16.6の硬い合金です。シール材や感温材、ヒューズ材料にも使えます。

合金の種類
Sn-Bi-Ag系(銀入り)
合金組成
BiSnAg系
融点
139〜140℃
形態
線、リボン
粒径・線径
線は直径0.2〜0.7mm
特長
硬質、硬さHv16.6、比抵抗36.6µΩcm
記載なし
フラックス・実装温度・ハロゲン・保管
公式ページへ詳細・仕様
株式会社弘輝ソルダーペースト T4AB58-HF360銀入りの低温ペーストで熱に弱い部品を実装口コミを書く要見積

銀を少し入れたSn-Bi系のペーストで、融点は138〜140℃です。SAC305より温度を下げてリフローでき、消費電力量を約40%減らせます。ディスペンス用のT4AB58-HF360Dもあります。

合金の種類
Sn-Bi-Ag系(銀入り)
合金組成
Sn-0.4Ag-57.6Bi
融点
138〜140℃
形態
ソルダーペースト、ディスペンス用もあり
粒径・線径
粒径20〜38μm
フラックス
含有量10.0%
ハロゲン
ハロゲンフリー
特長
SAC305比で消費電力量を約40%削減
記載なし
実装温度・保管
公式ページへ詳細・仕様

In系(インジウム)

1製品
内橋エステック株式会社低温はんだ 048Sn-Biより低い119℃で接合口コミを書く要見積

インジウムと錫の合金で、119℃で溶ける軟らかい低温はんだです。硬さはHv4.3と軟らかく、応力をやわらげます。線は直径0.32〜1.0mmです。

合金の種類
In系(インジウム)
合金組成
InSn系
融点
119℃
形態
線、リボン
粒径・線径
線は直径0.32〜1.0mm
特長
軟質、硬さHv4.3、比抵抗18.0µΩcm
記載なし
フラックス・実装温度・ハロゲン・保管
公式ページへ詳細・仕様

Sn-Bi系(錫・ビスマス)8製品

千住金属工業株式会社

やに入りはんだ MILATERA LEO-2

Sn-Bi系の基板の手直し・手はんだ

Sn-Bi系の低温はんだを、こてで付けられるやに入りにした製品です。推奨合金のL20は139〜141℃で溶け、基板ランド部230℃から付けられます。こて先の消耗も減らせます。

コスト要見積

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-58Bi(L20)
融点
139〜141℃(L20)
形態
やに入りはんだ
実装温度
基板ランド部230℃から
特長
推奨合金はL20・L199、こて先の消耗が少ない
記載なし
粒径・線径・フラックス・ハロゲン・保管
公式ページへ
千住金属工業株式会社

ソルダペースト MILATERA L29-165HF

延性を上げたSn-Bi系でリフロー実装

延性を上げた合金L29を選べる、Sn-Bi系のソルダペーストです。L29は140〜145℃で溶け、L20とL29のどちらでも使えます。未融合やはんだボールを減らすぬれ方に合わせてあります。

コスト要見積

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-58Bi-Sb-Ni(L29)
融点
140〜145℃(L29)
形態
ソルダペースト、推奨合金はL20・L29
特長
延性を上げたL29で接合の信頼性を高める
記載なし
粒径・線径・フラックス・実装温度・ハロゲン・保管
公式ページへ
株式会社タムラ製作所

ソルダーペースト TLF407-LT01

落下衝撃に強いSn-Bi系をリフロー

Sn-Bi系の弱点だった落下衝撃への強さを、新しい合金で上げたペーストです。窒素を使わない大気リフローで使え、同社の試算では年間消費電力を40%減らせます。407シリーズの品番です。

コスト要見積

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-Bi+α
形態
ソルダーペースト
特長
大気リフローで使える、年間消費電力40%削減の試算
記載なし
融点・粒径・線径・フラックス・実装温度・ハロゲン・保管
公式ページへ
株式会社ニホンゲンマ

ソルダペースト SB35-COSMO-NH-T4

Biを減らした低温ペーストを常温保管

Biを35%に減らした低融点ペーストで、融点は138〜187℃です。常温で保管でき、リフローの本加熱は190℃まで上げて使います。Sn-58Biと並べて選べます。

コスト要見積

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-35Bi
融点
138〜187℃
形態
ソルダペースト
粒径・線径
TYPE4、22〜38μm
フラックス
ROL0
実装温度
本加熱190℃まで
保管
常温輸送・常温保管
特長
レーザーはんだ付けでも飛び散りが少ない
記載なし
ハロゲン
公式ページへ
株式会社ニホンゲンマ

ソルダペースト SB58-COSMO-NH-T4

常温で保管できる低融点ペースト

Sn-58Biの低融点ペーストで、常温で運んで常温で保管できます。融点は139℃です。凝集力が強く、レーザーはんだ付けでも飛び散りを抑えます。

コスト要見積

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-58Bi
融点
139℃
形態
ソルダペースト
粒径・線径
TYPE4、22〜38μm
フラックス
ROL0
保管
常温輸送・常温保管
特長
レーザーはんだ付けでも飛び散りが少ない
記載なし
実装温度・ハロゲン
公式ページへ
株式会社日本スペリア社

ソルダペースト TempSave B37 P610 D4

落下の多いモバイル機器の薄型基板

Biを37%に減らして衝撃に強くした、銀を使わないペーストです。融点は139〜174℃で、200℃以下で実装できるため薄型基板の反りを防げます。落下の多いモバイル機器向けです。

コスト要見積

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-0.5Cu-Ni-37Bi
融点
139〜174℃
形態
ソルダペースト
粒径・線径
20〜38µm(D4)
フラックス
P610、ROL0
実装温度
200℃以下
ハロゲン
完全ハロゲンフリー
特長
Sn-Bi系の弱点の耐衝撃性を上げた無銀タイプ
記載なし
保管
公式ページへ
株式会社日本スペリア社

ソルダペースト TempSave B58 P610 D4

銀を使わないSn-58Biで低温リフロー

銀を使わないSn-58Biのペーストで、融点は139℃です。180℃以下で実装でき、はんだ付けの電気使用量を最大30%減らせます。ボイドが少ない型です。

コスト要見積

合金の種類
Sn-Bi系(錫・ビスマス)
合金組成
Sn-58Bi
融点
139℃
形態
ソルダペースト
粒径・線径
20〜38µm(D4)
フラックス
P610、ROL0
実装温度
180℃以下
ハロゲン
完全ハロゲンフリー
特長
電気使用量を最大30%削減、低ボイド
記載なし
保管
公式ページへ
ニホンハンダ株式会社

ソルダペースト PF141-LT7HO

湿気の多い工場で低温リフロー

湿気の多い場所でも吸湿しにくい、ハロゲンフリーの低融点ペーストです。リフローのピーク温度はSAC系より約50℃低くできます。時間がたってもはんだボールがほとんど出ません。

コスト要見積

合金の種類
Sn-Bi系(錫・ビスマス)
形態
ソルダペースト
実装温度
ピーク温度はSAC系より約50℃低い
ハロゲン
ハロゲンフリー
特長
高湿度でも吸湿しにくく、はんだボールを防ぐ
記載なし
合金組成・融点・粒径・線径・フラックス・保管
公式ページへ

Sn-Bi-Ag系(銀入り)2製品

内橋エステック株式会社

低温はんだ 736

細い線やリボンで低温接合・感温材

Bi系の低温はんだを、直径0.2mmの細い線やリボンにまで加工した製品です。固相・液相が139〜140℃で、硬さはHv16.6の硬い合金です。シール材や感温材、ヒューズ材料にも使えます。

コスト要見積

合金の種類
Sn-Bi-Ag系(銀入り)
合金組成
BiSnAg系
融点
139〜140℃
形態
線、リボン
粒径・線径
線は直径0.2〜0.7mm
特長
硬質、硬さHv16.6、比抵抗36.6µΩcm
記載なし
フラックス・実装温度・ハロゲン・保管
公式ページへ
株式会社弘輝

ソルダーペースト T4AB58-HF360

銀入りの低温ペーストで熱に弱い部品を実装

銀を少し入れたSn-Bi系のペーストで、融点は138〜140℃です。SAC305より温度を下げてリフローでき、消費電力量を約40%減らせます。ディスペンス用のT4AB58-HF360Dもあります。

コスト要見積

合金の種類
Sn-Bi-Ag系(銀入り)
合金組成
Sn-0.4Ag-57.6Bi
融点
138〜140℃
形態
ソルダーペースト、ディスペンス用もあり
粒径・線径
粒径20〜38μm
フラックス
含有量10.0%
ハロゲン
ハロゲンフリー
特長
SAC305比で消費電力量を約40%削減
記載なし
実装温度・保管
公式ページへ

In系(インジウム)1製品

内橋エステック株式会社

低温はんだ 048

Sn-Biより低い119℃で接合

インジウムと錫の合金で、119℃で溶ける軟らかい低温はんだです。硬さはHv4.3と軟らかく、応力をやわらげます。線は直径0.32〜1.0mmです。

コスト要見積

合金の種類
In系(インジウム)
合金組成
InSn系
融点
119℃
形態
線、リボン
粒径・線径
線は直径0.32〜1.0mm
特長
軟質、硬さHv4.3、比抵抗18.0µΩcm
記載なし
フラックス・実装温度・ハロゲン・保管
公式ページへ
Q&A

低融点はんだ選びで、よくある疑問

購買担当の疑問低融点はんだの価格は、いくら?

このページの7社11製品は、どれも値段を公式に出していません。合金・形態・粒径や線径・量を決めて、各社に見積もりを頼みます。ソルダペーストは粒径とフラックスでも品番が分かれます。

設備担当の疑問低融点はんだとSAC305(ふつうの鉛フリーはんだ)の違いは?

溶ける温度が違います。SAC305の融点は217〜219℃で、Sn-58Biは139℃前後です。弘輝の解説では、リフローの温度をSAC305より40〜50℃ほど下げられます。

設備担当の疑問低温はんだの種類は?

合金で、Sn-Bi系・Sn-Bi-Ag系・In系に分かれます。Sn-Bi系は日本スペリア社のTempSave B58 P610 D4(Sn-58Bi)⁠な⁠ど⁠、Sn-Bi-Ag系は弘輝のT4AB58-HF360(Sn-0.4Ag-57.6Bi)、In系は内橋エステックの048(InSn系)⁠で⁠⁠⁠⁠す⁠。

工場長の疑問低融点はんだは何℃で実装できる?

日本スペリア社のTempSave B58 P610 D4は180℃以下、B37 P610 D4は200℃以下で実装できます。ニホンハンダのPF141-LT7HOは、リフローのピーク温度がSAC系より約50℃低くできます。ニホンゲンマのSn-35Biは、本加熱を190℃まで上げます。

設備担当の疑問Sn-Bi系は脆い?落下衝撃に弱い?

Sn-Bi系は硬くて伸びにくい合金です。衝撃が心配なら、ビスマスを37%に減らした日本スペリア社のTempSave B37 P610 D4、落下衝撃に強くしたタムラ製作所のTLF407-LT01、延性を上げた千住金属工業のL29を選べます。

設備担当の疑問低融点はんだの糸はんだ(やに入り)⁠は⁠あ⁠⁠⁠⁠る⁠?

千住金属工業のMILATERA LEO-2がSn-Bi系のやに入りはんだで、基板ランド部230℃から付けられます。内橋エステックの736は、直径0.2mmまでの線に加工しています。

施設管理の疑問ふつうのはんだと混ぜていい?修理はどうする?

千住金属工業のカタログでは、Sn-Bi系を汎用の鉛フリーはんだに混ぜると融点が下がり、この性質を修理にも使えます。混ざると溶ける温度が変わるので、手直しには同じ系統の低温はんだを用意します。

工場長の疑問低融点はんだのペーストは冷蔵保管?常温で置ける?

ニホンゲンマのSB58-COSMO-NH-T4とSB35-COSMO-NH-T4は、常温で運んで常温で保管できます。ほかの製品の保管条件は公式ページに出ていないので、各社の仕様書で確かめます。

経営者の疑問低温はんだで電気代やCO2はどれだけ減る?

弘輝はT4AB58-HF360で消費電力量を約40%、タムラ製作所はTLF407-LT01で年間消費電力の40%を減らせるとしています。日本スペリア社はTempSaveで電気使用量を20〜30%減らせるとしています。

設備担当の疑問インジウムはんだ(In系)⁠と⁠⁠⁠⁠は⁠?

インジウムを主にした低温はんだです。内橋エステックの048(InSn系)は119℃で溶け、硬さはHv4.3と軟らかいです。同社はInAg系の143℃、InSnAgX系の145〜148℃の合金も出しています。

購買担当の疑問ハロゲンフリーの低融点はんだは?

弘輝のT4AB58-HF360、日本スペリア社のTempSave B58 P610 D4とB37 P610 D4(完全ハロゲンフリー)、ニホンハンダのPF141-LT7HOがハロゲンフリーです。取引先が求める基準を先に確かめます。

TYPES

低融点はんだの合金の種類の違い

Sn-Bi系(錫・ビスマス)

錫にビスマスを入れた、低融点はんだの中心の合金です。Sn-58Biが代表で、139℃前後で溶けます。ビスマスを37%や35%に減らしたり、Sb・Ni・Cuを足して衝撃や延性を上げた品番もあります。

向いている使い方

  • 熱に弱い部品・樹脂部品の実装
  • リフローの温度を下げて省エネ
  • 薄型基板の反りを抑える

根拠:その中でも特に注目を集めている低温はんだ組成はSn/Bi系です。(出典4)

この合金の種類の8製品を表で見る

Sn-Bi-Ag系(銀入り)

Sn-Bi系に銀を少し入れた合金です。弘輝のT4AB58-HF360は銀0.4%で、融点は138〜140℃です。内橋エステックは、この系の合金を細い線やリボンに加工しています。

向いている使い方

  • 銀入りの低温ペーストでリフロー
  • 細い線・リボンで低温接合
  • 感温材・ヒューズ材料

根拠:合金組成 Sn 0.4Ag 57.6Bi 融点(℃) 138 - 140(出典3)

この合金の種類の2製品を表で見る

In系(インジウム)

インジウムを主にした合金です。InSn系は119℃で溶け、Sn-Bi系より低い温度で付けられます。軟らかく、つなぎ目にかかる力をやわらげます。

向いている使い方

  • 139℃より低く付けたい
  • 熱で伸び縮みする材料どうしの接合
  • 軟らかいはんだで応力を逃がす

根拠:InSn系は軟質で応力緩和性に優れます(出典1)

この合金の種類の1製品を表で見る
MAKERS

低融点はんだの主なメーカー7社

内橋エステック株式会社

Bi系の低温はんだを、直径0.2mmの細い線やリボンにまで加工した製品です。

大阪府

株式会社弘輝

銀を少し入れたSn-Bi系のペーストで、融点は138〜140℃です。

東京都

千住金属工業株式会社

Sn-Bi系の低温はんだを、こてで付けられるやに入りにした製品です。

東京都

株式会社タムラ製作所

Sn-Bi系の弱点だった落下衝撃への強さを、新しい合金で上げたペーストです。

東京都

株式会社ニホンゲンマ

Biを35%に減らした低融点ペーストで、融点は138〜187℃です。

大阪府

株式会社日本スペリア社

Biを37%に減らして衝撃に強くした、銀を使わないペーストです。

大阪府

ニホンハンダ株式会社

湿気の多い場所でも吸湿しにくい、ハロゲンフリーの低融点ペーストです。

東京都

出典
  1. 内橋エステック 低温はんだ
  2. 内橋エステック はんだとは
  3. 弘輝 低温はんだ合金ソルダーペースト T4AB58-HF360
  4. 弘輝 低温
  5. 千住金属工業 ミラテラ
  6. 千住金属工業 低温ソルダリングソリューション MILATERA
  7. 千住金属工業 鉛フリーやに入りはんだ 製品カタログ
  8. タムラ製作所 低融点Pb-Freeソルダーペースト Sn/Bi+α系 407シリーズ
  9. タムラ製作所 サステナビリティ貢献製品の開発
  10. 日本スペリア社 TempSave
  11. ニホンゲンマ 低融点ソルダペースト
  12. ニホンハンダ PF141-LT7HO
掲載基準

熱に弱い部品・基板の実装や低温のはんだ付けに使う業務用の低融点はんだ(低温はんだ)で、日本の会社が自社で作り、公式サイトで今案内していて、合金組成・融点・形態などを公式で確かめられた製品。形はソルダペースト・やに入りはんだ・線・リボンで、各社の代表の品番を1社2製品まで載せています。合金はSn-Bi系・Sn-Bi-Ag系・In系です。融点が200℃を超えるふつうの鉛フリーのやに入りはんだ(やに入りはんだの比較で扱います)、フラックスだけの製品(フラックスの比較で扱います)、高温はんだは除いています。タムラ製作所の401シリーズは公式ページで品番と合金組成を確かめられないので、407シリーズのTLF407-LT01だけを載せています。石川金属・大阪アサヒメタル工場・ハリマ化成・日本アルミットは、低融点はんだの公式の製品ページを今回確かめられなかったので載せていません。代理店や商社が売る海外ブランドの製品も除いています。

低融点はんだを作っているメーカーの方へ:掲載・訂正のご依頼(掲載は無料です)

CITE

引用

比較記事にしてほしい製品の依頼はこちら👉