口コミを書く 製品を比べる種類から探す・⁠⁠⁠⁠⁠⁠無料

工場で穴の仕上げ工具を選ぶ生産技術・購買の担当の方へ

リーマーのメーカー8社比較【2026年】

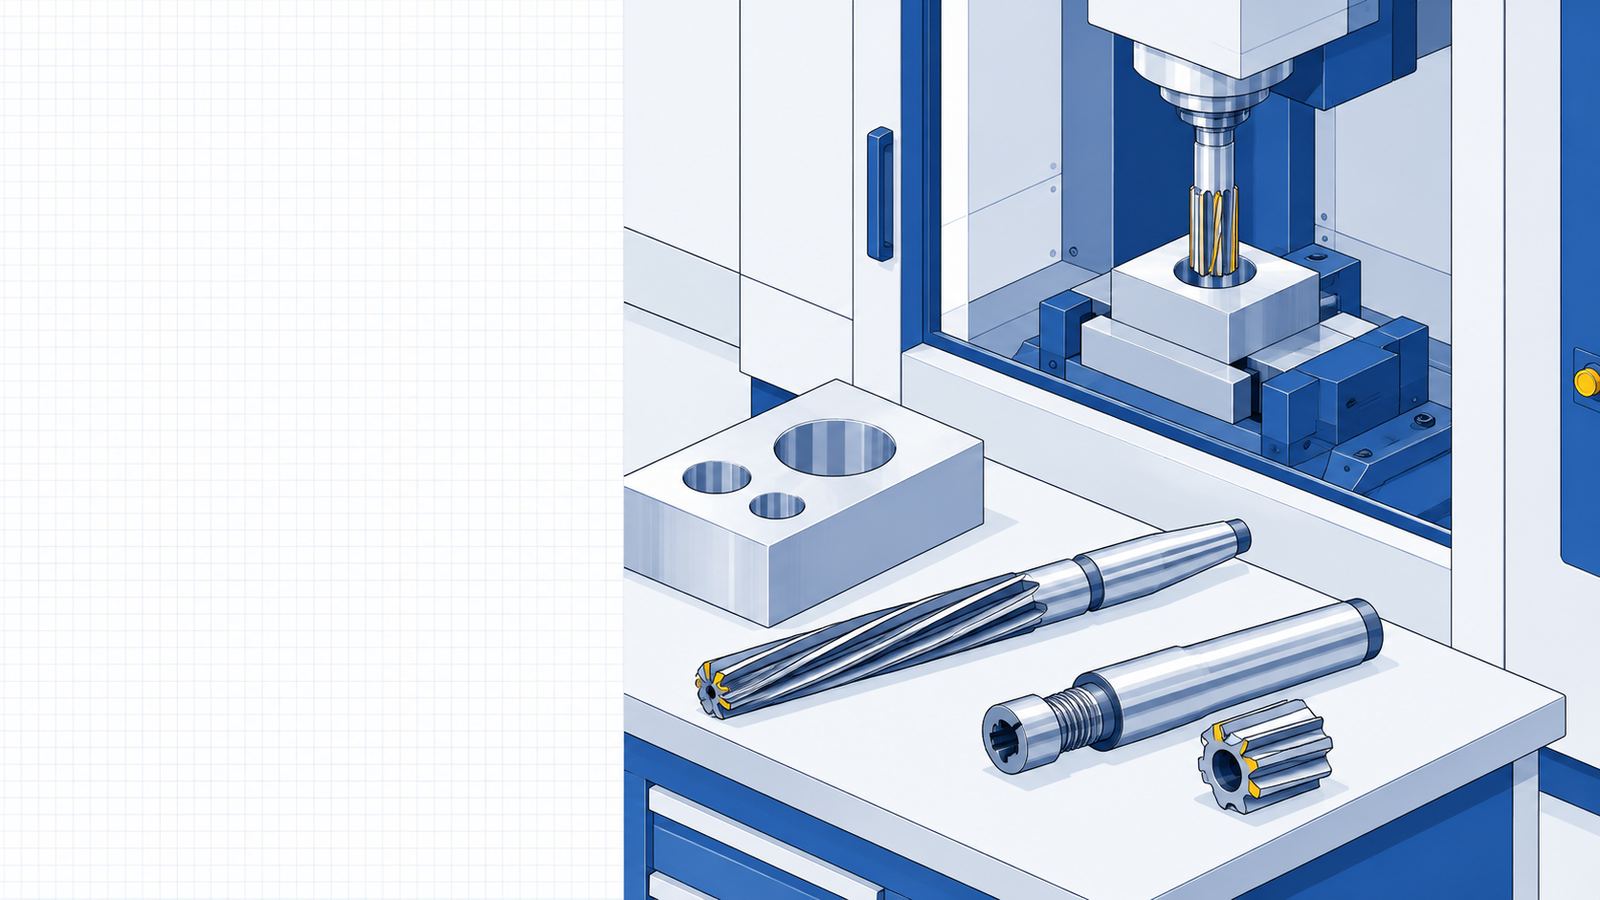
リーマーは、ドリルであけた下穴を、
決まった寸法と精度に仕上げる刃物です。

ABOUT

リーマーとは

比較表を見る ↓

ドリルであけた下穴を、
決まった寸法と精度に仕上げる刃物です。
「リーマ」⁠と⁠も書き、工作機械に付けて回しながら穴に通します。刃の材料で超硬・サーメット・ハイスに分かれ、刃先だけを替えるタイプもあります。

製品の特長

  • 食付き部で穴を広げ、マージン部で擦って仕上げる(削りながら、穴の内面をなめらかにする)
  • 仕上がりの穴はH7の公差が一般的(真円度・円筒度は10μm以下を求められる)
  • 刃径は0.005mm刻みまでそろう(穴の公差に合わせて刃径を選ぶ)

使うメリット

  • ドリルだけより穴が丸く仕上がる(S50Cで真円度16.3μmが2.2μmに)
  • 穴の面がなめらかになる(同じ比較で面粗さRz6.2μmがRz1.6μmに)
  • 穴の径がそろう(φ6.0mmで穴径のばらつき20μmが2μmに)

選ぶときに注意すること

  1. 下穴はリーマの径より0.1〜0.3mmほど小さくあける。削りしろが多すぎても少なすぎても仕上がりが落ちる
  2. 値段を出しているメーカーは少ない。型番・径・本数を決めて見積もりを取る
  3. 刃先から切削液が出るオイルホール付きは、通り穴専用のものが多い。止まり穴に使えるか先に確かめる
  4. 「超硬の約2.5倍」のような数字は、メーカーが自社の加工事例で出した値。同じ条件で比べたものではない

※リーマの仕組み・求められる精度・下穴の大きさ・ドリルとの比較は、エフ・ピー・ツールの技術解説による。ヘッド交換式の特長はタンガロイ、オイルホール付きの使い方は日研工作所のカタログによる。仕様と価格は各メーカーの公式の製品ページ・カタログによる。

LIST

リーマーの比較表

コストは、値段を公開している製品どうしで比べています。値段を出していない製品は「要見積」。

CSV

リーマー10製品の比較
製品・メーカーコスト製品の強み仕様公式ページ

超硬リーマ

4製品
株式会社栄工舎ソリッドリーマ CSR通り穴を超硬の直刃で仕上げる口コミを書く要見積

直径0.4mmの小径から20mmまでを、超硬の直刃1種類でそろえています。0.01mm刻みと0.005mm刻みのサイズもあり、穴の公差に合わせて径を選べます。

種類
超硬リーマ
リーマの形
超硬のソリッドリーマ⁠(直刃)
加工径
直径0.4〜20mm
工具の材料
超硬(K10)
刃数・ねじれ
直径10mmで6枚刃
穴の精度
下側+0.006mm、上側+0.012mm(直径6.1〜10mm)
穴の種類
通り穴
技術の特長
0.01mm刻みと0.005mm刻みのサイズもある
主な使い方
通り穴の汎用の仕上げ
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)
協和精工株式会社超硬底刃付リーマ KHR-DLC小径の止まり穴を底まで仕上げる口コミを書く要見積

先に底刃が付いていて、小径の止まり穴を底まで仕上げられる超硬リーマです。刃径は0.95〜6.05mmの小径です。DLCコーティングで、アルミ合金や樹脂の切削条件も公開しています。

種類
超硬リーマ
リーマの形
超硬の底刃付きリーマ
加工径
刃径0.95〜6.05mm
工具の材料
超硬、DLCコーティング
穴の種類
止まり穴
技術の特長
アルミ合金は切削速度20〜40m/min、リーマ代0.1〜0.2mm
主な使い方
小径の止まり穴の仕上げ
記載なし
刃数・ねじれ・穴の精度
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)
株式会社日研工作所超硬ラジカルミルリーマ RMSS水溶性の切削液で通り穴を高速に仕上げる口コミを書く要見積

左ねじれの刃で、水溶性の切削液を使いながら高速で削れる通り穴用の超硬リーマです。H7の穴に仕上げ、刃先から切削液が出るオイルホール付きもあります。

種類
超硬リーマ
リーマの形
超硬のソリッドリーマ(ストレートシャンク)
工具の材料
超硬、TiCN系のコーティング
刃数・ねじれ
左ねじれ30〜35°
穴の精度
H7
穴の種類
通り穴
技術の特長
水溶性の切削液で高速に削り、長く持つ
記載なし
加工径・主な使い方
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)
富士精工株式会社GHIリーマ鋳鉄や鋼の穴を高送りで仕上げる口コミを書く要見積

6枚刃を不等分割に並べ、穴の丸さと面のきれいさを両立させた鋳鉄・鋼用の超硬リーマです。メーカーの示す精度はIT7級・真円度10μm以下・面粗度12.5zです。薄肉用の右ねじれ(Type.T)と貫通穴用の左ねじれ(Type.R)もあります。

種類
超硬リーマ
リーマの形
鋳鉄・鋼用の超硬リーマ
工具の材料
超硬
刃数・ねじれ
6枚刃、不等分割
穴の精度
IT7級、真円度10μm以下、面粗度12.5z
穴の種類
一般の仕上げ穴、薄肉用(Type.T)、貫通穴用(Type.R)
技術の特長
高送りで能率よく削れる
主な使い方
鋳鉄・鋼の穴の仕上げ
記載なし
加工径
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)

サーメットリーマ

2製品
エフ・ピー・ツール株式会社サーメットリーマ SDステンレスの穴をきれいに仕上げる口コミを書く要見積

溶着しにくいサーメットを使った、ステンレス向けのリーマです。メーカーの加工事例では、ステンレスの加工能率が超硬の約2.5倍でした。刃径は2.900〜10.050mmを0.005mm刻みでそろえています。

種類
サーメットリーマ
リーマの形
サーメットのソリッドリーマ
加工径
刃径2.900〜10.050mm(0.005mm刻み)
工具の材料
サーメット
刃数・ねじれ
刃径2.900〜3.095mmで4枚刃
穴の精度
刃径の公差0〜+0.005mm
穴の種類
通り穴(加工事例は3Dの通り穴)
技術の特長
ステンレスの加工能率は超硬の約2.5倍
主な使い方
ステンレスの穴の仕上げ
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)
菱高精機株式会社サーメットリーマ RM-DST鋼をサーメットで高速に仕上げる口コミを書く28,100円

サーメットの刃で、高速・高送りでもきれいな面に仕上げるリーマです。特殊な刃形で、切りくずが巻き付くトラブルを抑えます。外径は10.0〜25.0mmです。

種類
サーメットリーマ
リーマの形
サーメットのソリッドリーマ(ラピッドリーマ)
加工径
外径10.0〜25.0mm
工具の材料
サーメット
刃数・ねじれ
4枚刃・6枚刃(外径で変わる)
穴の精度
外径の公差+0.007⁠〜+0.012mm(Φ10〜Φ17.9)
技術の特長
特殊な刃形で切りくずの巻き付きを抑える
記載なし
穴の種類・主な使い方
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)

ハイスリーマ

2製品
株式会社栄工舎マシンリーマ MR大径の穴をハイスで仕上げる口コミを書く要見積

直径3mmから100mmの大径まで、ハイスの直刃でそろえています。シャンクはモールステーパーで、食付角45°の機械作業用です。

種類
ハイスリーマ
リーマの形
ハイスのマシンリーマ(直刃・モールステーパーシャンク)
加工径
直径3〜100mm
工具の材料
ハイス(SKH51)
刃数・ねじれ
直径10mmで6枚刃
穴の精度
下側+0.006mm、上側+0.012mm(直径6.1〜10mm)
穴の種類
通り穴
技術の特長
食付角45°の機械作業用
主な使い方
ボール盤などで使う汎用の直刃
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)
エフ・ピー・ツール株式会社F.P.ゴールドリーマ HGハイスで安く精度の穴を仕上げる口コミを書く要見積

TiNコーティングで、ふつうのハイスリーマより切削速度と工具寿命を2倍以上にしたリーマです。刃径は1.000〜14.100mmを0.005mm刻みでそろえ、穴の公差に合う径を選べます。ボール盤でもマシニングセンタでも使えます。

種類
ハイスリーマ
リーマの形
ハイスのストレートリーマ
加工径
刃径1.000〜14.100mm(0.005mm刻み)
工具の材料
ハイス、TiNコーティング
刃数・ねじれ
刃径9.505〜10.000mmで6枚刃
穴の精度
刃径の公差0〜+0.005mm
穴の種類
通り穴(加工事例は2.5Dの通り穴)
技術の特長
ノンコートより摩耗が1/5(SUS304・φ6.0の加工事例)
主な使い方
ボール盤やマシニングセンタ
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)

刃先を替えるリーマ

2製品
株式会社タンガロイReamMeister(リーム・マイスター)量産ラインで刃先だけ替えて使う口コミを書く要見積

刃先のヘッドだけを替えるリーマで、再研削や再コートのばらつきが出ません。工具径10〜32mm、L/D 1.5〜8をそろえ、H7の穴に仕上げます。通り穴用の左ねじれ(BL)と止まり穴用の直溝(AS)のヘッドを選べます。

種類
刃先を替えるリーマ
リーマの形
ヘッド交換式リーマ
加工径
工具径10〜32mm、L/D 1.5〜8
工具の材料
材種AH725(鋼・ステンレス鋼の汎用)
刃数・ねじれ
左ねじれ(BLヘッド)、直溝(ASヘッド)
穴の精度
H7
穴の種類
通り穴(BL)、止まり穴⁠(AS)
技術の特長
ヘッドを替えるので再研削・再コートがいらない
主な使い方
自動車部品(FCD450のフランジヨーク)の加工事例
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)
マパール株式会社FixReam 700切れ刃を貼り替えて同じ本体を使い続ける口コミを書く要見積

ろう付けの切れ刃を貼り替えて再研磨し、1本のリーマを9本分の寿命で使えます。直径9.9〜32.2mmで、通り穴用と止まり穴用があります。切れ刃はノンコーティングのサーメットで、鋼材と鋳物に使います。

種類
刃先を替えるリーマ
リーマの形
ろう付け切れ刃のストレートシャンクリーマ
加工径
直径9.9〜32.2mm
工具の材料
サーメット(ノンコーティング)
穴の種類
通り穴用と止まり穴用
技術の特長
切れ刃の貼り替えと再研磨で、1本を9本分使える
主な使い方
鋼材・鋳造材料の加工
記載なし
刃数・ねじれ・穴の精度
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)

超硬リーマ4製品

株式会社栄工舎

ソリッドリーマ CSR

通り穴を超硬の直刃で仕上げる

直径0.4mmの小径から20mmまでを、超硬の直刃1種類でそろえています。0.01mm刻みと0.005mm刻みのサイズもあり、穴の公差に合わせて径を選べます。

コスト要見積

種類
超硬リーマ
リーマの形
超硬のソリッドリーマ⁠(直刃)
加工径
直径0.4〜20mm
工具の材料
超硬(K10)
刃数・ねじれ
直径10mmで6枚刃
穴の精度
下側+0.006mm、上側+0.012mm(直径6.1〜10mm)
穴の種類
通り穴
技術の特長
0.01mm刻みと0.005mm刻みのサイズもある
主な使い方
通り穴の汎用の仕上げ
公式ページへ
協和精工株式会社

超硬底刃付リーマ KHR-DLC

小径の止まり穴を底まで仕上げる

先に底刃が付いていて、小径の止まり穴を底まで仕上げられる超硬リーマです。刃径は0.95〜6.05mmの小径です。DLCコーティングで、アルミ合金や樹脂の切削条件も公開しています。

コスト要見積

種類
超硬リーマ
リーマの形
超硬の底刃付きリーマ
加工径
刃径0.95〜6.05mm
工具の材料
超硬、DLCコーティング
穴の種類
止まり穴
技術の特長
アルミ合金は切削速度20〜40m/min、リーマ代0.1〜0.2mm
主な使い方
小径の止まり穴の仕上げ
記載なし
刃数・ねじれ・穴の精度
公式ページへ
株式会社日研工作所

超硬ラジカルミルリーマ RMSS

水溶性の切削液で通り穴を高速に仕上げる

左ねじれの刃で、水溶性の切削液を使いながら高速で削れる通り穴用の超硬リーマです。H7の穴に仕上げ、刃先から切削液が出るオイルホール付きもあります。

コスト要見積

種類
超硬リーマ
リーマの形
超硬のソリッドリーマ(ストレートシャンク)
工具の材料
超硬、TiCN系のコーティング
刃数・ねじれ
左ねじれ30〜35°
穴の精度
H7
穴の種類
通り穴
技術の特長
水溶性の切削液で高速に削り、長く持つ
記載なし
加工径・主な使い方
公式ページへ
富士精工株式会社

GHIリーマ

鋳鉄や鋼の穴を高送りで仕上げる

6枚刃を不等分割に並べ、穴の丸さと面のきれいさを両立させた鋳鉄・鋼用の超硬リーマです。メーカーの示す精度はIT7級・真円度10μm以下・面粗度12.5zです。薄肉用の右ねじれ(Type.T)と貫通穴用の左ねじれ(Type.R)もあります。

コスト要見積

種類
超硬リーマ
リーマの形
鋳鉄・鋼用の超硬リーマ
工具の材料
超硬
刃数・ねじれ
6枚刃、不等分割
穴の精度
IT7級、真円度10μm以下、面粗度12.5z
穴の種類
一般の仕上げ穴、薄肉用(Type.T)、貫通穴用(Type.R)
技術の特長
高送りで能率よく削れる
主な使い方
鋳鉄・鋼の穴の仕上げ
記載なし
加工径
公式ページへ

サーメットリーマ2製品

エフ・ピー・ツール株式会社

サーメットリーマ SD

ステンレスの穴をきれいに仕上げる

溶着しにくいサーメットを使った、ステンレス向けのリーマです。メーカーの加工事例では、ステンレスの加工能率が超硬の約2.5倍でした。刃径は2.900〜10.050mmを0.005mm刻みでそろえています。

コスト要見積

種類
サーメットリーマ
リーマの形
サーメットのソリッドリーマ
加工径
刃径2.900〜10.050mm(0.005mm刻み)
工具の材料
サーメット
刃数・ねじれ
刃径2.900〜3.095mmで4枚刃
穴の精度
刃径の公差0〜+0.005mm
穴の種類
通り穴(加工事例は3Dの通り穴)
技術の特長
ステンレスの加工能率は超硬の約2.5倍
主な使い方
ステンレスの穴の仕上げ
公式ページへ
菱高精機株式会社

サーメットリーマ RM-DST

鋼をサーメットで高速に仕上げる

サーメットの刃で、高速・高送りでもきれいな面に仕上げるリーマです。特殊な刃形で、切りくずが巻き付くトラブルを抑えます。外径は10.0〜25.0mmです。

コスト28,100円

種類
サーメットリーマ
リーマの形
サーメットのソリッドリーマ(ラピッドリーマ)
加工径
外径10.0〜25.0mm
工具の材料
サーメット
刃数・ねじれ
4枚刃・6枚刃(外径で変わる)
穴の精度
外径の公差+0.007⁠〜+0.012mm(Φ10〜Φ17.9)
技術の特長
特殊な刃形で切りくずの巻き付きを抑える
記載なし
穴の種類・主な使い方
公式ページへ

ハイスリーマ2製品

株式会社栄工舎

マシンリーマ MR

大径の穴をハイスで仕上げる

直径3mmから100mmの大径まで、ハイスの直刃でそろえています。シャンクはモールステーパーで、食付角45°の機械作業用です。

コスト要見積

種類
ハイスリーマ
リーマの形
ハイスのマシンリーマ(直刃・モールステーパーシャンク)
加工径
直径3〜100mm
工具の材料
ハイス(SKH51)
刃数・ねじれ
直径10mmで6枚刃
穴の精度
下側+0.006mm、上側+0.012mm(直径6.1〜10mm)
穴の種類
通り穴
技術の特長
食付角45°の機械作業用
主な使い方
ボール盤などで使う汎用の直刃
公式ページへ
エフ・ピー・ツール株式会社

F.P.ゴールドリーマ HG

ハイスで安く精度の穴を仕上げる

TiNコーティングで、ふつうのハイスリーマより切削速度と工具寿命を2倍以上にしたリーマです。刃径は1.000〜14.100mmを0.005mm刻みでそろえ、穴の公差に合う径を選べます。ボール盤でもマシニングセンタでも使えます。

コスト要見積

種類
ハイスリーマ
リーマの形
ハイスのストレートリーマ
加工径
刃径1.000〜14.100mm(0.005mm刻み)
工具の材料
ハイス、TiNコーティング
刃数・ねじれ
刃径9.505〜10.000mmで6枚刃
穴の精度
刃径の公差0〜+0.005mm
穴の種類
通り穴(加工事例は2.5Dの通り穴)
技術の特長
ノンコートより摩耗が1/5(SUS304・φ6.0の加工事例)
主な使い方
ボール盤やマシニングセンタ
公式ページへ

刃先を替えるリーマ2製品

株式会社タンガロイ

ReamMeister(リーム・マイスター)

量産ラインで刃先だけ替えて使う

刃先のヘッドだけを替えるリーマで、再研削や再コートのばらつきが出ません。工具径10〜32mm、L/D 1.5〜8をそろえ、H7の穴に仕上げます。通り穴用の左ねじれ(BL)と止まり穴用の直溝(AS)のヘッドを選べます。

コスト要見積

種類
刃先を替えるリーマ
リーマの形
ヘッド交換式リーマ
加工径
工具径10〜32mm、L/D 1.5〜8
工具の材料
材種AH725(鋼・ステンレス鋼の汎用)
刃数・ねじれ
左ねじれ(BLヘッド)、直溝(ASヘッド)
穴の精度
H7
穴の種類
通り穴(BL)、止まり穴⁠(AS)
技術の特長
ヘッドを替えるので再研削・再コートがいらない
主な使い方
自動車部品(FCD450のフランジヨーク)の加工事例
公式ページへ
マパール株式会社

FixReam 700

切れ刃を貼り替えて同じ本体を使い続ける

ろう付けの切れ刃を貼り替えて再研磨し、1本のリーマを9本分の寿命で使えます。直径9.9〜32.2mmで、通り穴用と止まり穴用があります。切れ刃はノンコーティングのサーメットで、鋼材と鋳物に使います。

コスト要見積

種類
刃先を替えるリーマ
リーマの形
ろう付け切れ刃のストレートシャンクリーマ
加工径
直径9.9〜32.2mm
工具の材料
サーメット(ノンコーティング)
穴の種類
通り穴用と止まり穴用
技術の特長
切れ刃の貼り替えと再研磨で、1本を9本分使える
主な使い方
鋼材・鋳造材料の加工
記載なし
刃数・ねじれ・穴の精度
公式ページへ
Q&A

リーマー選びで、よくある疑問

購買担当の疑問リーマーの値段は、いくら?

値段を公開しているのは、菱高精機のサーメットリーマ RM-DSTだけで、外径10.0mmの型番がカタログの標準価格で28,100円です。ほかの9製品は公式に値段を出していないので、型番・径・本数を決めて販売店かメーカーに見積もりを取ります。

設備担当の疑問リーマー加工とは?ドリルとの違いは?

リーマー加工は、ドリルであけた下穴を、決まった寸法・丸さ・面の粗さに仕上げる加工です。エフ・ピー・ツールの比較では、S50Cでドリルの穴は真円度16.3μmでしたが、超硬リーマで仕上げると2.2μmになりました。

設備担当の疑問リーマーの下穴は、どれくらい小さくあける?

リーマの径より0.1〜0.3mmほど小さい穴をドリルであけます(エフ・ピー・ツールの技術解説)。協和精工のKHR-DLCは削りしろ(リーマ代)を材料ごとに出していて、アルミ合金は0.1〜0.2mm、ステンレスは0.05〜0.1mmです。

工場長の疑問リーマーの公差は、どれくらい?

リーマーで仕上げた穴の公差は、ふつうH7です。穴の丸さを表す真円度と円筒度も、10μm以下を求められます。工具の刃径は呼び径より少し大きく作ってあり、エフ・ピー・ツールのHGとSDは0〜0.005mm、栄工舎のCSRは直径6.1〜10mmなら0.006〜0.012mm大きい寸法です。

購買担当の疑問リーマーの種類は?超硬・サーメット・ハイスはどう選ぶ?

量産で速く長く削るなら超硬、鏡面に近い面がほしいならサーメット、多品種少量で値段と使いやすさをとるならハイスです(エフ・ピー・ツールの選び方)。刃先だけを替えるタイプもあり、タンガロイのReamMeisterは再研削と再コートがいりません。

設備担当の疑問ステンレスの穴をきれいに仕上げたい

溶着しにくいサーメットのリーマを選びます。エフ・ピー・ツールのSDはステンレス向けで、メーカーの加工事例では加工能率が超硬の約2.5倍でした。ハイスなら、TiNコーティングのHGがSUS304の加工事例を出しています。

施設管理の疑問止まり穴を仕上げたい

底刃付きか、止まり穴用の刃のリーマを選びます。協和精工のKHR-DLCは底刃付きで刃径0.95〜6.05mm、タンガロイのReamMeisterは直溝のASヘッドが止まり穴用です。マパールのFixReam 700にも止まり穴用があります。

工場長の疑問鋳鉄の穴を仕上げたい

富士精工のGHIリーマは鋳鉄・鋼用で、6枚刃を不等分割に並べ、IT7級・真円度10μm以下に仕上げます。マパールのFixReam 700も、切れ刃のサーメットが鋼材と鋳物向けです。

経営者の疑問刃物代と研ぎ直しの手間を減らしたい

刃先を替えるリーマにします。タンガロイのReamMeisterは減ったヘッドだけを替え、マパールのFixReam 700はろう付けの切れ刃を貼り替えて再研磨し、1本を9本分の寿命で使えます。

設備担当の疑問水溶性の切削油で仕上げたい

日研工作所のRMSSは、水溶性の切削液で高速に削る超硬リーマです。刃先から切削液が出るオイルホール付きは、クーラント圧を0.5〜2.0MPa前後にし、通り穴だけに使います(日研工作所のカタログ)。

総務の疑問テーパーリーマーやドリルリーマーは載っている?

載せていません。このページは、工作機械で穴をまっすぐ仕上げるリーマを比べています。テーパーピンの穴を仕上げるテーパーリーマ、穴あけと仕上げを1本でするドリルリーマ、配管のバリ取りに使うパイプリーマーは、使い方が違う別の工具です。

TYPES

リーマーの種類の違い

ボタンを押すと、表がその種類の製品だけになります。

超硬リーマ

刃と体を超硬合金の1本の材料から作ったリーマです。硬く減りにくいので、高い回転で長く使えます。底刃付きの止まり穴用や、鋳鉄・鋼用、水溶性の切削液で使うものなど、目的ごとの専用品があります。

向いている使い方

  • 量産ラインで同じ穴を何千個も仕上げる
  • マシニングセンタで高い回転で仕上げる
  • 止まり穴を底まで仕上げる

根拠:超硬リーマは、高速加工や長寿命が求められる量産ラインに向きます(出典1)

この種類の4製品を表で見る

サーメットリーマ

刃にサーメット(セラミック⁠と金属を焼き固めた材料⁠)を使ったリーマです。削る材料がくっつきにくく、鏡面に近いきれいな面に仕上がります。ステンレスや鋼を高速で仕上げるときに使います。

向いている使い方

  • ステンレスの穴をきれいに仕上げる
  • 鋼の穴を高速・高送りで仕上げる
  • 面の粗さをそろえたい穴

根拠:サーメットリーマは、鏡面に近い仕上げ面が得られます(出典1)

この種類の2製品を表で見る

ハイスリーマ

刃をハイス(高速度工具鋼)で作ったリーマです。欠けにくく値段も手ごろで、ボール盤でも使えます。コーティングで寿命を延ばしたものや、モールステーパーシャンクの大径のものもあります。

向いている使い方

  • 多品種少量で、いろいろな径を少しずつ仕上げる
  • ボール盤で穴を仕上げる
  • 直径50mmを超える大径の穴を仕上げる

根拠:ハイスリーマは、汎用性と価格のバランスがよく、多品種少量に使いやすい工具です(出典1)

この種類の2製品を表で見る

刃先を替えるリーマ

減った刃先のヘッドだけを替えたり、ろう付けの切れ刃を貼り替えて研ぎ直したりして、同じ本体を使い続けるリーマです。研ぎ直しを待つ予備の工具が少なくて済み、仕上がりのばらつきも出にくくなります。

向いている使い方

  • 自動車部品の量産ラインで同じ径を仕上げ続ける
  • 工具の在庫と研ぎ直しの手間を減らす
  • 直径10mm以上の穴を仕上げる

根拠:ヘッド交換式は、再研削・再コートによる仕上がり精度と工具寿命のばらつきがありません(出典2)

この種類の2製品を表で見る

この比較表のデータ:CSV・JSON(出典を明記すれば引用できます)

掲載基準と並び順

掲載基準:工場で、マシニングセンタ・旋盤・ボール盤などの工作機械に付けて、ドリルであけた下穴を決まった寸法に仕上げる金属加工用のリーマーのうち、超硬・サーメット・ハイスのソリッドリーマと、刃先(ヘッド・ろう付けの切れ刃)を替えて使うリーマの4種類で、メーカーが自社で作るか自社グループ製品として売り、公式サイトで今案内している製品。型番がとても多いので、各社の代表シリーズを1つの製品として載せています。テーパーピンリーマ・パイプリーマ(管用テーパー)・センタリーマ・ドリルリーマ(穴あけと仕上げを1本で)・ブローチリーマ・ダイヤモンド電着リーマ(ホーニング)・手回しのハンドリーマ・径を調整できるアジャスタブルリーマ・電動ドリルやインパクトドライバー用のテーパーリーマ・銅管や配管・電線管のバリ取り用リーマ・面取り工具・歯科用のリーマー・ホルダやチャックだけの製品・中古品・代理店が売る他社製品は除いています。値段は、同じ外径・同じ材料のものどうしでそろえて比べます。

並び順:種類ごとに分け、その中はメーカー名の五十音順です。おすすめ順ではなく、掲載料で順番は変えません。

リーマーを作っているメーカーの方へ:掲載・訂正のご依頼(掲載は無料です)

比較記事にしてほしい製品の依頼はこちら👉