リーマーとは?リーマー加工の仕組み・下穴・公差と、超硬・サーメット・ハイス・刃先交換式の選び方
ドリルであけた
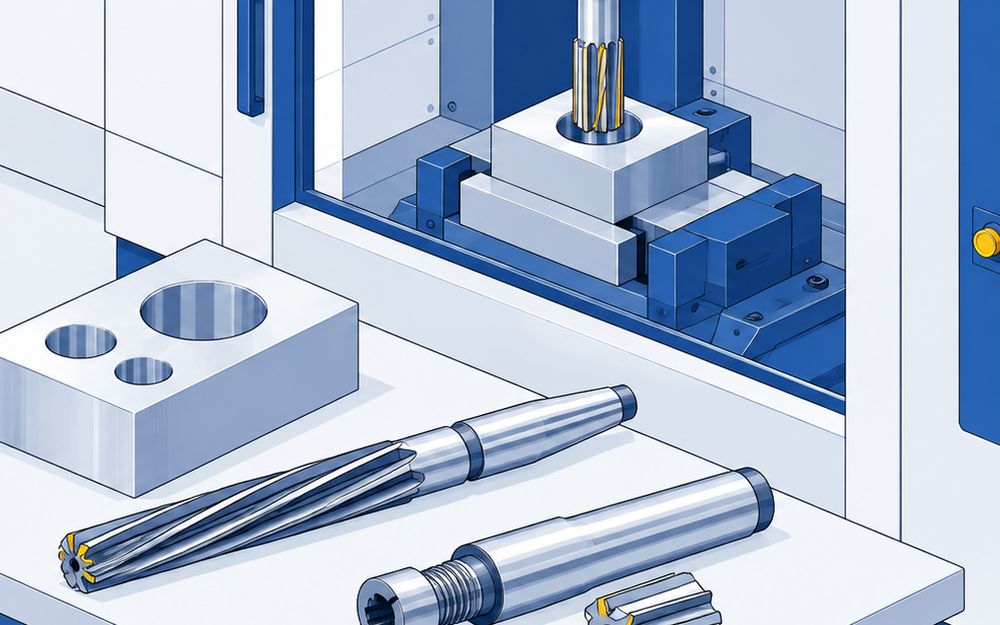
この
リーマーは、
リーマーとは
リーマーは、
比較ページには、
リーマー加工の仕組み
- ドリルで
下穴を あける。 下穴は リーマの 径より 0.1〜0.3mmほど 小さくする - リーマの
先の 食付き部で、 穴を 少しだけ 削って 広げる - 刃の
外周の マージン部で 穴の 内面を 擦り、 なめらかにする
エフ・ピー・ツールの
下穴と削りしろ(リーマ代)
削りしろが
- 協和精工の
KHR-DLC (超硬・底刃付き):アルミ合金は 0.1〜0.2mm、 ステンレスは 0.05〜0.1mm - エフ・ピー・ツールの
加工事例: HG・ SDともにφ6.0mmで リーマ代φ0.2mm
公差と精度
- 仕上がりの穴:H7
(IT7級)が 一般的。 真円度・円筒度は 10μm以下、 面粗さは Ra0.8〜3.2μmを 求められる - 工具の
刃径の 公差:穴の 公差に 合わせて 決めてある。 エフ・ピー・ツールの HGと SDは 0〜+0.005mm、 栄工舎の CSRと MRは直径 6.1〜10mmなら 呼び径より 0.006〜0.012mm 大きい - 刃径の
刻み:エフ・ピー・ツールの HGと SDは 0.005mm 刻み、 栄工舎 のCSRは 0.01mm 刻みと 0.005mm 刻みの サイズもある
4つの種類と選び方
超硬リーマ
刃と
- 栄工舎の
CSR:直径 0.4〜20mmの 直刃。 通り穴用 - 日研工作所の
RMSS: 左ねじれで、 水溶性の 切削液で 高速に 削る 通り穴用 - 富士精工の
GHIリーマ: 鋳鉄・ 鋼用で 6枚 刃を 不等分割に 並べた もの。 IT7級・ 真円度10μm以下 - 協和精工の
KHR-DLC: 底刃付きで 止まり 穴向き。刃径 0.95〜6.05mm
サーメットリーマ
削る
- 菱高精機の
RM-DST:外径 10.0〜25.0mm。 外径 10.0mmで 28,100円 (カタログの標準価格) - エフ・ピー・ツールのSD:ステンレス
向け。 メーカーの 加工事例では 加工能率が 超硬の 約2.5倍
ハイスリーマ
欠けに
- 栄工舎
のMR:直径3〜100mmの マシンリーマ。 モールステーパーシャンク - エフ・ピー・ツールの
HG:TiN コーティングで、刃径 1.000〜14.100mm
刃先を替えるリーマ
減った
- タンガロイの
ReamMeister: ヘッド交換式。 工具径10〜32mm・ L/D 1.5〜8、 H7の 穴に 仕上げる。 再研削・再コートが いらない - マパールの
FixReam 700: ろう 付けの 切れ刃を 貼り 替えて 再研磨し、 1本を 9本 分の 寿命で 使う。直径 9.9〜32.2mm
選ぶときに気をつけること
- 通り穴か
止まり 穴かで 刃を 選ぶ。 止まり穴は 底刃付きか 止まり 穴用の 刃に する。 刃先から 切削液が出る オイルホール 付きは 通り穴専用の ものが 多い (日研工作所の RMSSの オイルホール 付きは 止まり穴に 使えない) - オイルホール
付きは、 クーラント 圧を 0.5〜2.0MPa前後に する (日研工作所のカタログ)。 高すぎると 泡や 振動で 精度が 落ちる - 「超硬の約2.5倍」
「工具寿命2倍以上」 のような 数字は、 各社が 自社の 加工事例や 従来品と 比べた値。 他社の 工具と 同じ 物差しで 比べない - 値段を
出しているのは 掲載した 10製品の うち1製品だけ。 型番・径・本数を 決めて、 販売店か メーカーに 見積もりを取る
このページに載せていないもの
テーパーピンの
リーマーのメーカー8社を比べる
種類・
加工機械・工具リーマーの超硬・
 加工機械・工具切削工具の
エンドミル・
 加工機械・工具ボール盤の
卓上・直立の