口コミを書く 製品を比べる種類から探す・無料

工場で刃物を選ぶ生産技術・購買の担当の方へ

切削工具のメーカー11社比較【⁠2026年⁠】

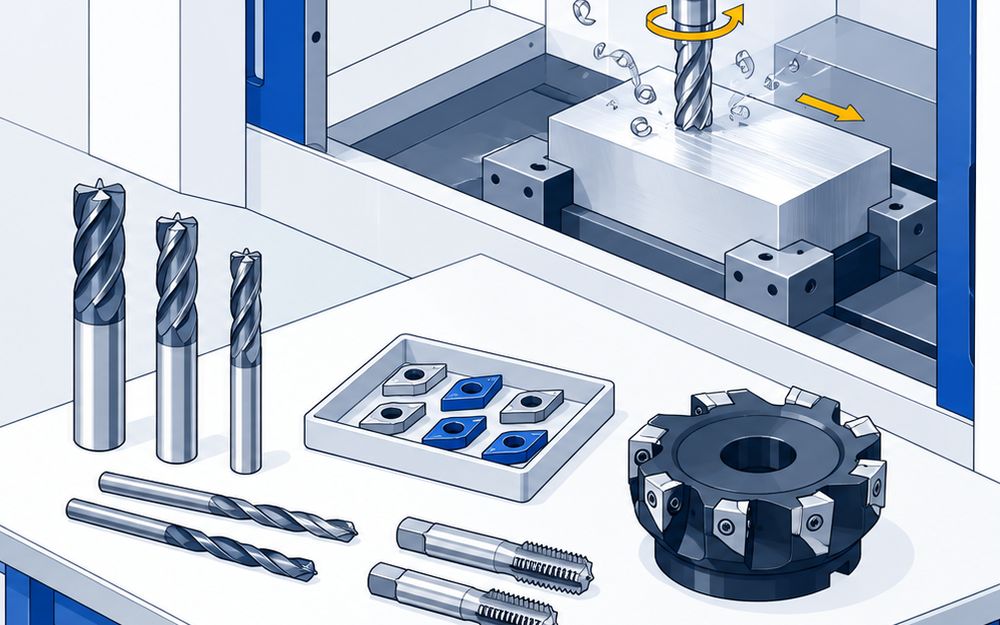
切削工具は、工作機械に付けて回したり当てたりして、
金属を削って形を作る刃物です。

ABOUT

切削工具とは

比較表を見る ↓

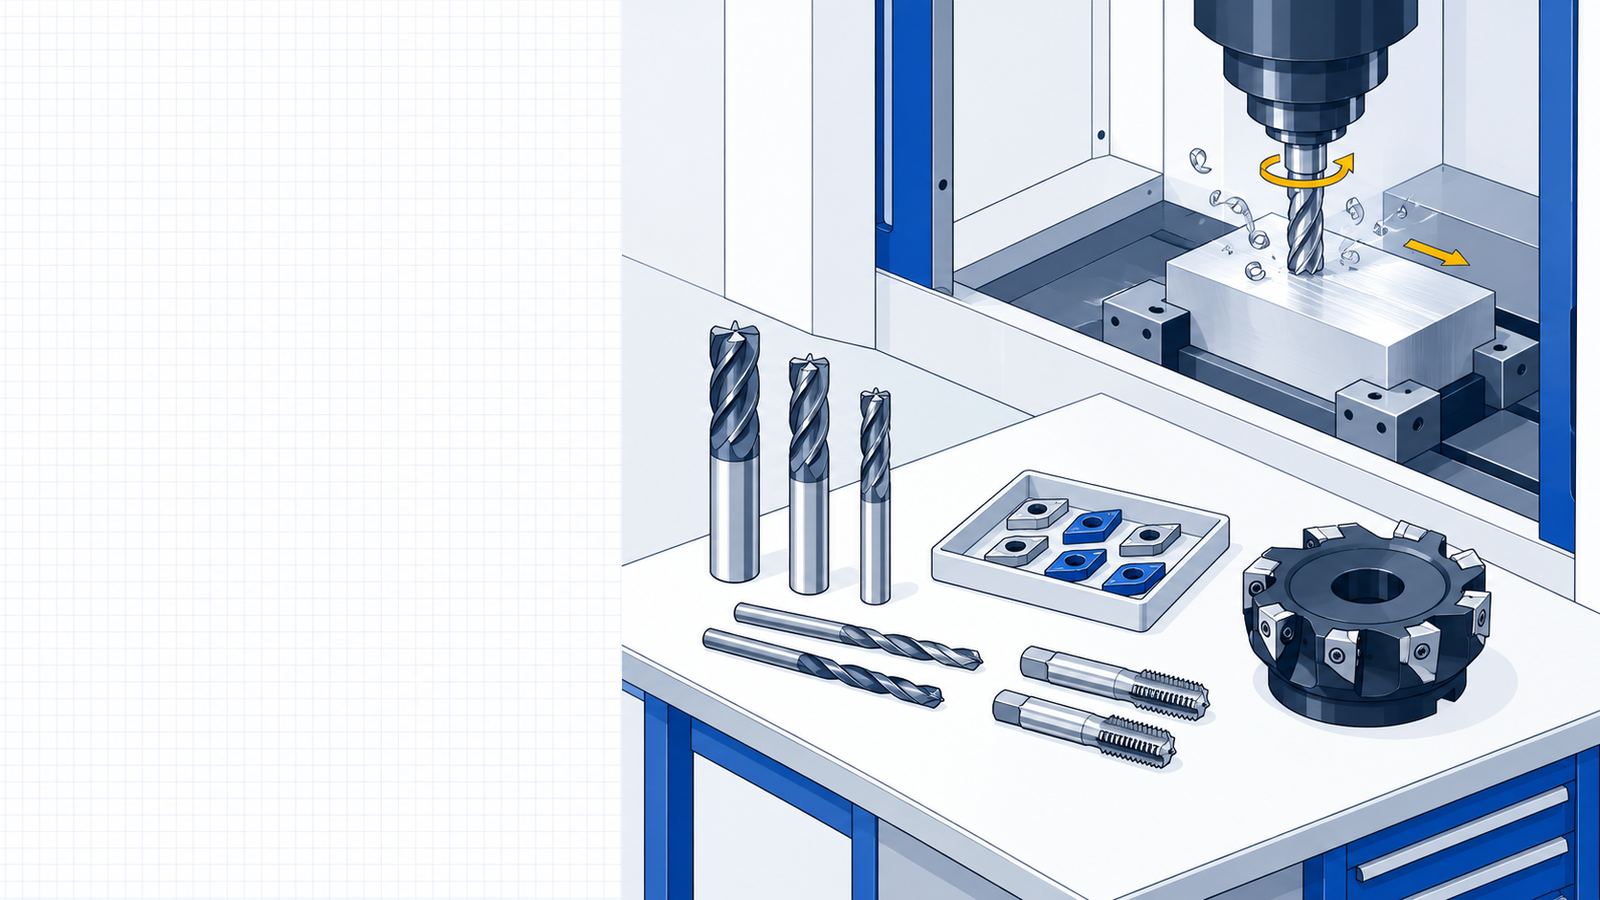
工作機械に付けて回したり当てたりして、
金属を削って形を作る刃物です。
回して使うエンドミル・ドリル・タップと、刃先だけを替えるインサート⁠とカッタに分かれます。

製品の特長

  • 工具の種類で、削れる形が決まる(面と溝はエンドミル、穴はドリル、めねじはタップ)
  • 工具の材料はハイスと超硬合金が中心(⁠インサートにはサーメット・セラミック・cBNもある)
  • 刃先交換式は、減った刃先だけを替える(⁠チップブレーカ⁠で切りくずを短く切る)

使うメリット

  • 同じ形の工具が外径ごとにそろう(AE-VMSのスクエアは外径1〜25mm)
  • コーティング⁠で刃先が長持ちする(表面の膜で摩耗と欠けを抑える)
  • 削る材料ごとの専用品がある(⁠ワンカット70は70HRCまで、BIDEMICSは耐熱合金)

選ぶときに注意すること

  1. 先に、削る材料と硬さ・外径・穴の深さを決めてから選ぶ
  2. 値段は同じ外径・刃数でそろえて比べる。外径10mm・4枚刃のエンドミルでも10,000〜21,500円まで開く
  3. 「従来品より1.5倍」のような数字は、各社が自社の従来品と比べた値。他社の工具と同じ物差しで比べない
  4. 油穴付きのドリルは、主軸かホルダから切削油を通せる機械で使う

※工具の分け方と説明は、日本機械工具工業会の製品紹介による。仕様と価格は各メーカーの公式の製品ページ・カタログ・価格表による。

LIST

切削工具の比較表

コストは、公開価格のある製品どうしを比べた目安です。価格を出していない製品は「要見積⁠」⁠。

CSV

切削工具19製品の比較
製品・メーカーコスト製品の強み仕様公式ページ

エンドミル

4製品
オーエスジー株式会社AE-VMSびびりやバリが出やすい部品加工口コミを書く平均的13,400円(AE-VMS 10、標準価格)

不等分割・不等リードの防振形状と、剛性と切りくず排出を両立した溝で、びびりとバリを抑える超硬エンドミルです。対応材料は一般構造用鋼から焼入れ鋼、チタン合金、耐熱合金まで並びます。スクエアタイプは外径1〜25mmで、外径10mm⁠の標準価格は13,400円です。

工具の種類
エンドミル
工具の形
超硬防振型エンドミル、ショート形
寸法の範囲
外径1〜25mm(⁠スクエアタイプ)
材料・コーティング
超硬、DUARISEコーティング
削れる材料
一般構造用鋼、炭素鋼、合金鋼、プリハードン鋼、焼入れ鋼、ステンレス鋼、鋳鉄、銅合金、アルミ合金、チタン合金、耐熱合金
刃数・刃形
4枚⁠刃
技術の特長
不等分割・不等リードでびびりを抑える
主な用途
部品加工でバリを抑えたい溝・側面加工
記載なし
内部給油
公式ページへ詳細・仕様カタログ(PDF)
ダイジェット工業株式会社ワンカット7070HRCまでの高硬度材の仕上げ口コミを書く要見積

心厚を大きく取り、強いねじれを付けた刃形で、高硬度材を削るときの工具のたおれを抑えるシリーズです。70HRCまでの高硬度材を、中仕上げから仕上げまで削れます。ソリッド工具は受注生産品へ移っていて、価格は都度見積りです。

工具の種類
エンドミル
工具の形
スクエアエンドミル、ラジアスエンドミル(4〜6枚刃)
寸法の範囲
外径1〜20mm
材料・コーティング
超硬、材種DH102
削れる材料
高硬度材 70HRC まで
刃数・刃形
ねじれ角50°の強ねじれ、等分割、等リード
技術の特長
心厚を大きく取った専用刃形で、高硬度材を削るときのたわみを抑える
主な用途
高硬度材の中仕上げから仕上げ加工
記載なし
内部給油
公式ページへ詳細・仕様
日進工具株式会社MSE430生材から高硬度鋼まで1本で削る口コミを書く高め21,500円(外径10mm⁠、標準価格)

日進工具独自の無限コーティング⁠をかけた4枚刃の汎用スクエアエンドミルで、生材から高硬度鋼まで同じ工具で削れます。外径10mm⁠の標準価格は21,500円です。

工具の種類
エンドミル
工具の形
スクエアエンドミル
寸法の範囲
外径20mmまで
材料・コーティング
NS独自の無限コーティング
削れる材料
生材から高硬度鋼まで
刃数・刃形
4枚⁠刃
技術の特長
4枚刃に自社開発の無限コーティング⁠をかけた汎用品
記載なし
内部給油・主な用途
公式ページへ詳細・仕様
ユニオンツール株式会社CXESびびりを抑えて荒加工の能率を上げる口コミを書く安め10,000円(希望価格)

不等分割・不等リードの4枚刃でびびり振動を抑え、独自の溝形状で切りくず排出と工具剛性を両立した高能率エンドミルです。メーカーの加工事例では、S55Cの荒加工で従来の4枚刃に比べ4.8倍⁠の加工能率が出ています。外径10mm・刃長25mm⁠の希望小売価格は10,000円です。

工具の種類
エンドミル
工具の形
高能率スクエアエンドミル
寸法の範囲
外径1〜16mm
材料・コーティング
UTCOATコーティング
削れる材料
炭素鋼(S55C)、ステンレス⁠鋼(SUS304)⁠の加工事例あり
刃数・刃形
4枚刃、不等分割、不等リード
技術の特長
不等分割・不等リードでびびり振動を抑える
主な用途
荒加工の能率向上
記載なし
内部給油
公式ページへ詳細・仕様カタログ(PDF)

ドリル

4製品
オーエスジー株式会社ADO深さの違う穴を同じ系列でそろえたい口コミを書く37,200円(ADO-5D 10、標準価格)

内部給油の超硬ドリルを、加工深さごとに3Dから30Dまで同じ系列でそろえられます。Rギャッシュ⁠で抵抗を下げ、切りくずを細かく分断するウェーブ刃形とワイド溝で排出を助けます。5Dタイプは外径2〜20mmで、外径10mm⁠の標準価格は37,200円です。

工具の種類
ドリル
工具の形
ソリッドドリル(油穴付き超硬ドリル)
寸法の範囲
外径2〜20mm(5Dタイプ)
材料・コーティング
超硬、EgiAsコーティング
削れる材料
低炭素鋼から高炭素鋼、合金鋼、調質鋼、焼入鋼(⁠50HRCまで)、ステンレス鋼、鋳鉄、チタン合金など
刃数・刃形
2枚⁠刃
内部給油
あり(内部給油)
技術の特長
Rギャッシュ⁠で低抵抗にし、切りくずを安定させる
主な用途
加工深さ3Dから30Dまでの穴あけ
公式ページへ詳細・仕様カタログ(PDF)
株式会社タンガロイDrillMeister再研削なしで寿命をそろえる穴あけ口コミを書く要見積

先端のヘッドだけを替えるドリルで、再研削や再コートをせずにいつも新品の刃先で使えます。ヘッドは3つの拘束面で固定し、ねじなしで素早く交換できます。外径4.0〜25.9mm、L/D=1.5〜12⁠に対応し、汎用のDMPや高精度用のDMCなどヘッドの形を選べます。

工具の種類
ドリル
工具の形
ヘッド交換式ドリル
寸法の範囲
外径4.0〜25.9mm、L/D=1.5〜12
材料・コーティング
ヘッドはAH9130などのコーテッド材種
削れる材料
鋼、ステンレス鋼、鋳鉄、難削材
刃数・刃形
2枚⁠刃
内部給油
あり、2本のねじれたクーラント⁠穴
技術の特長
3つの拘束面でヘッドを固定し、ねじなしで素早く交換できる
主な用途
再研削や再コートをせずに寿命をそろえたい穴あけ
公式ページへ詳細・仕様カタログ(PDF)
株式会社不二越アクアドリルEX オイルホールステンレス鋼の穴あけを長持ちさせたい口コミを書く要見積

切りくず処理の良い溝形状とアクアEXコートで、高速・高能率でも加工が安定する油穴付き超硬ドリルです。耐熱性と耐摩耗性を上げてあり、ステンレス鋼でも寿命が長くなります。3D用、5D用、8D用の3種類で393サイズが標準在庫です。

工具の種類
ドリル
工具の形
超硬ソリッドドリル
寸法の範囲
3D用、5D用、8D用の3種類、393サイズ
材料・コーティング
超硬、アクアEXコート
削れる材料
生材から焼入材まで
内部給油
あり(⁠オイルホール)
技術の特長
耐熱性と耐摩耗性を上げ、ステンレス鋼でも長寿命
主な用途
高速・高能率の穴あけ
記載なし
刃数・刃形
公式ページへ詳細・仕様カタログ(PDF)
三菱マテリアル株式会社DVAS下穴とリーマの工程を減らす穴あけ口コミを書く要見積

2枚刃のソリッドドリルながら、求心性を高めた新XRシンニング⁠とマージン配置で3枚刃ドリル並みの穴精度をねらったシリーズです。求心性とh7規格の穴径で、下穴やリーマの工程を減らせます。メーカーの試験では工具寿命が自社従来品の1.5倍で、全サイズにクーラント穴があります。

工具の種類
ドリル
工具の形
ソリッドドリル
寸法の範囲
外径20mmまで
材料・コーティング
超硬、新材種DP1120
削れる材料
炭素鋼、合金鋼、ステンレス鋼、鋳鉄
刃数・刃形
2枚⁠刃
内部給油
あり、全サイズにクーラント⁠穴
技術の特長
工具寿命は自社従来品の1.5⁠倍
主な用途
下穴やリーマの工程を減らしたい高精度の穴あけ
公式ページへ詳細・仕様カタログ(PDF)

タップ

2製品
オーエスジー株式会社A-TAP材料ごとにタップを分けたくない現場口コミを書く5,160円(A-SFT M10X1.5、標準価格)

1本⁠で幅広い材料に使う前提の汎用タップで、不等リード溝で切りくずを出しやすくしています。手動式のボール盤からマシニングセンタまで、加工機を選ばずに使える設計です。止り穴用A-SFTの標準形状はM1.4〜M24で、M10×1.5の標準価格は5,160円です。

工具の種類
タップ
工具の形
スパイラルタップ(止り穴用)
寸法の範囲
M1.4〜M24(A-SFT 標準形状)
材料・コーティング
ハイス、Vコーティング
削れる材料
炭素鋼、合金鋼、ステンレス鋼、工具鋼、鋳鋼、ダクタイル鋳鉄、銅、黄銅、アルミニウム合金、マグネシウム合金、チタン合金など
刃数・刃形
3⁠溝(⁠M10⁠×1.5)、食付き2.5⁠P
内部給油
油穴付きもあり(大型部品加工用 M27〜M56)
技術の特長
不等リード溝で切りくずの排出を良くする
主な用途
手動ボール盤からマシニングセンタまでのねじ立て
公式ページへ詳細・仕様カタログ(PDF)
株式会社彌満和製作所Z-PRO VUSP水溶性切削油剤で鋼材にねじを立てる口コミを書く5,840円(希望価格)

粉末ハイスに特殊コーティング⁠をかけ、独自の刃形状で切りくずの排出と切削抵抗の低さを両立した止り穴用スパイラルタップです。水溶性切削油剤での加工に向き、一般構造鋼から合金鋼までのスチール系に使えます。M10×1.5のメーカー希望小売価格は5,840円です。

工具の種類
タップ
工具の形
止り穴用スパイラルタップ
寸法の範囲
M24まで(メートルねじ、標準長さ)
材料・コーティング
高級粉末ハイス、特殊コーティング
削れる材料
一般構造鋼、炭素鋼、合金鋼などのスチール系
刃数・刃形
3溝、食付き2.5⁠P
技術の特長
独自の刃形状で切りくずを出しやすくし、切削抵抗を下げる
主な用途
水溶性切削油剤でのねじ立て
記載なし
内部給油
公式ページへ詳細・仕様カタログ(PDF)

旋削インサート

5製品
NTKカッティングツールズ株式会社BIDEMICS JX1/JX3耐熱合金の白皮の粗加工から中仕上げ口コミを書く要見積

セラミック⁠とカーバイド⁠の複合材BIDEMICSの材種で、耐熱合金を切削速度480m/minまで削れる材種シリーズです。メーカーの比較では、ウィスカセラミックの2倍⁠の切削速度で加工でき、寿命も大きく延びます。JX3は欠けに強い材種で、隅Rの多い加工やJX1で欠けが出たときに使い分けます。

工具の種類
旋削インサート
工具の形
旋削、溝入れ用のインサート
寸法の範囲
丸形 RNGN など
材料・コーティング
セラミック⁠とカーバイドの複合材
削れる材料
インコネル、ワスパロイ、ルネ合金などの耐熱合金
技術の特長
ウィスカセラミック⁠と比べて寿命が延び、2倍の切削速度で加工できる
主な用途
航空機部品の耐熱合金加工
記載なし
刃数・刃形・内部給油
公式ページへ詳細・仕様カタログ(PDF)
京セラ株式会社CA115P・CA125P鋼の旋削、連続から強断続まで口コミを書く要見積

すくい面と逃げ面でコーティング⁠の性質を変えた、鋼旋削用のCVD材種です。黒いすくい面の高配向アルミナ膜がクレータ摩耗を、逃げ面の高硬度膜がこすれ摩耗を抑え、逃げ面は金色で使ったコーナが見分けやすくなっています。高能率向けのCA115Pと、第1推奨で強断続まで使えるCA125Pがあります。

工具の種類
旋削インサート
工具の形
旋削インサート⁠の材種、外径用、内径用
材料・コーティング
CVDコーティング、すくい面は高配向アルミナ膜
削れる材料
鋼
刃数・刃形
中〜荒加工用のPMGブレーカなど
技術の特長
すくい面の高配向アルミナ膜でクレータ摩耗を、逃げ面の高硬度膜でこすれ摩耗を抑える
主な用途
鋼の旋削、連続から強断続まで
記載なし
寸法の範囲・内部給油
公式ページへ詳細・仕様カタログ(PDF)
住友電工ハードメタル株式会社AC8115P・AC8020P・AC8025P・AC8035P鋼の旋削を加工状態で選び分ける口コミを書く要見積

鋼の旋削を、高速連続、高能率、汎用、断続の加工状態ごとに材種で分けたコーティング材種のシリーズです。第一推奨のAC8025Pは表面平滑化で被削材の溶着を抑え、断続用のAC8035Pはコーティング膜の引張応力を減らして欠損を抑えます。第一推奨のブレーカはGU型です。

工具の種類
旋削インサート
工具の形
ネガインサート、ポジインサート
材料・コーティング
コーテッド超硬、アルミナ膜のコーティング
削れる材料
軟鋼、炭素鋼、合金鋼
刃数・刃形
第一推奨のブレーカはGU型
技術の特長
AC8025P⁠は表面平滑化で被削材の溶着を抑える
主な用途
鋼の旋削、高速連続、高能率、汎用、断続加工
記載なし
寸法の範囲・内部給油
公式ページへ詳細・仕様カタログ(PDF)
株式会社タンガロイT9200シリーズ鋼の旋削、高速から強断続まで口コミを書く要見積

耐摩耗性と耐欠損性を両立させた、鋼旋削用の次世代CVD材種シリーズです。第一推奨のT9215を中心に、高速切削向けから強断続切削向けまでの材種がそろいます。ネガとポジの両方のインサート⁠に標準切削条件が示されています。

工具の種類
旋削インサート
工具の形
旋削インサートの材種
材料・コーティング
CVDコーティング
削れる材料
低炭素鋼、中炭素鋼、高炭素鋼、合金鋼
刃数・刃形
中切削用のTMブレーカなど
技術の特長
T9215⁠は耐摩耗性と耐欠損性のバランスを取った鋼加工の第一推奨材種
主な用途
鋼の旋削、高速切削から強断続切削まで
記載なし
寸法の範囲・内部給油
公式ページへ詳細・仕様カタログ(PDF)
三菱マテリアル株式会社MC6100シリーズ鋼の旋削、連続から断続切削まで口コミを書く要見積

アルミナ被膜の結晶の向きをそろえる独自技術を使った、鋼旋削用のCVDコーテッド超硬材種シリーズです。コーティング層の残留引張り応力を自社従来品より80%減らし、刃先が不安定な加工での突発欠損を抑えます。高速切削向けのMC6115、第一推奨のMC6125、断続を含む汎用のMC6135から加工状態で選びます。

工具の種類
旋削インサート
工具の形
ネガインサート、ポジインサート
材料・コーティング
CVDコーテッド超硬、MC6115、MC6125、MC6135
削れる材料
鋼
刃数・刃形
ブレーカ FP、FPH、LP、MP、RPなど
技術の特長
コーティング層の残留引張り応力を自社従来品より80%減らし、突発欠損を抑える
主な用途
鋼の旋削、連続切削から断続切削まで
記載なし
寸法の範囲・内部給油
公式ページへ詳細・仕様カタログ(PDF)

正面フライス

4製品
京セラ株式会社MB45鋼から耐熱合金までの汎用平面削り口コミを書く要見積

切込み角45°で両面8コーナのインサート⁠を使う、汎用の正面フライスです。ヘリカル切れ刃とダブルエッジ構造で切削抵抗を下げ、ロング円弧さらい刃で仕上げ面を整えます。インサート⁠は5種類で、汎用のGMはE級とM級の両方があります。

工具の種類
正面フライス
工具の形
切込み角45°の正面フライス
寸法の範囲
外径40〜315mm
材料・コーティング
インサートはPR18シリーズなど
削れる材料
鋼、ステンレス鋼、鋳鉄、耐熱合金、アルミ合金
刃数・刃形
両面8コーナ、インサート5種⁠類
技術の特長
ヘリカル切れ刃とダブルエッジ構造で低抵抗、ロング円弧さらい刃で仕上げ面を整える
主な用途
たわみやびびりが出やすい部品の平面削り
記載なし
内部給油
公式ページへ詳細・仕様カタログ(PDF)
住友電工ハードメタル株式会社SEC-ウェーブミル WGX型仕上げ面重視の汎用平面削り口コミを書く要見積

ハイレーキ⁠のブレーカで切削抵抗を下げた、汎用の正面フライスです。刃振れ精度の向上と独自のさらい刃形状で仕上げ面を整え、チャンファ⁠でバリとコバ欠けを抑えます。カッタは外径32〜250mmで、4種類のブレーカとワイパー刃から選べます。

工具の種類
正面フライス
工具の形
正面フライス
寸法の範囲
外径32〜250mm
材料・コーティング
インサートは汎用材種ACU2500など
削れる材料
鋼、ステンレス鋼、鋳鉄、軽合金、難削材
刃数・刃形
4種類のブレーカとワイパー刃
内部給油
外径125mm以下はエアー穴あり
技術の特長
ハイレーキ⁠のブレーカで切削抵抗を下げる
主な用途
仕上げ面を重視する汎用の平面削り
公式ページへ詳細・仕様カタログ(PDF)
ダイジェット工業株式会社PNS-REBORN高送りと高切込みを1台⁠で使い分ける平面削り口コミを書く76,600円(PNS-6100R-19、標準価格)

1種類のインサートが、切込み2mm以下では切込み角27°の高送り刃、2mm⁠を超えると45°の刃として働く平面削りカッタです。切込みは最大5mmまで取れ、インサート⁠は両面10コーナで使えます。カッタ本体は外径50〜250mmで、標準刃数のコースピッチと多刃のクロスピッチ⁠があります。

工具の種類
正面フライス
工具の形
正面フライス(両面10コーナの平面削りカッタ)
寸法の範囲
外径50〜250mm
材料・コーティング
インサートはDP1コート、DS2コート
削れる材料
軟鋼、硬めの鋼、高硬度材、ステンレス⁠鋼
刃数・刃形
切込み角27°と45°の2段切れ刃
技術の特長
1種類のインサートで、切込み量に応じて高送りと高切込みを使い分ける
主な用途
プレートの断続平面加工などの平面削り
記載なし
内部給油
公式ページへ詳細・仕様
三菱マテリアル株式会社WSF406W鋳鉄の平面を仕上げ面よく削る口コミを書く要見積

ねじを回して刃先の振れを合わせられる、鋳鉄加工用の正面フライスです。M級インサート⁠のまま正面振れ0.010mm以下⁠に調整でき、幅広い切込みと送りでRa1.6μm以下の仕上げ面が得られます。インサート⁠は両面Z形状のネガで、コバ欠けを抑えるC面形状を持ちます。

工具の種類
正面フライス
工具の形
刃先振れ調整式の正面フライス
寸法の範囲
外径80〜250mm
材料・コーティング
インサートはCVDコーテッド超硬のMC520など
削れる材料
ねずみ鋳鉄、ダクタイル鋳鉄
刃数・刃形
両面Z形状のネガインサート
内部給油
なし
技術の特長
刃先の振れを0.010mm以下に調整でき、Ra1.6μm以下の仕上げ面
主な用途
鋳鉄部品の高能率な平面削り
公式ページへ詳細・仕様カタログ(PDF)

エンドミル4製品

オーエスジー株式会社

AE-VMS

びびりやバリが出やすい部品加工

不等分割・不等リードの防振形状と、剛性と切りくず排出を両立した溝で、びびりとバリを抑える超硬エンドミルです。対応材料は一般構造用鋼から焼入れ鋼、チタン合金、耐熱合金まで並びます。スクエアタイプは外径1〜25mmで、外径10mm⁠の標準価格は13,400円です。

コスト平均的13,400円(AE-VMS 10、標準価格)

工具の種類
エンドミル
工具の形
超硬防振型エンドミル、ショート形
寸法の範囲
外径1〜25mm(⁠スクエアタイプ)
材料・コーティング
超硬、DUARISEコーティング
削れる材料
一般構造用鋼、炭素鋼、合金鋼、プリハードン鋼、焼入れ鋼、ステンレス鋼、鋳鉄、銅合金、アルミ合金、チタン合金、耐熱合金
刃数・刃形
4枚⁠刃
技術の特長
不等分割・不等リードでびびりを抑える
主な用途
部品加工でバリを抑えたい溝・側面加工
記載なし
内部給油
公式ページへ
ダイジェット工業株式会社

ワンカット70

70HRCまでの高硬度材の仕上げ

心厚を大きく取り、強いねじれを付けた刃形で、高硬度材を削るときの工具のたおれを抑えるシリーズです。70HRCまでの高硬度材を、中仕上げから仕上げまで削れます。ソリッド工具は受注生産品へ移っていて、価格は都度見積りです。

コスト要見積

工具の種類
エンドミル
工具の形
スクエアエンドミル、ラジアスエンドミル(4〜6枚刃)
寸法の範囲
外径1〜20mm
材料・コーティング
超硬、材種DH102
削れる材料
高硬度材 70HRC まで
刃数・刃形
ねじれ角50°の強ねじれ、等分割、等リード
技術の特長
心厚を大きく取った専用刃形で、高硬度材を削るときのたわみを抑える
主な用途
高硬度材の中仕上げから仕上げ加工
記載なし
内部給油
公式ページへ
日進工具株式会社

MSE430

生材から高硬度鋼まで1本で削る

日進工具独自の無限コーティング⁠をかけた4枚刃の汎用スクエアエンドミルで、生材から高硬度鋼まで同じ工具で削れます。外径10mm⁠の標準価格は21,500円です。

コスト高め21,500円(外径10mm⁠、標準価格)

工具の種類
エンドミル
工具の形
スクエアエンドミル
寸法の範囲
外径20mmまで
材料・コーティング
NS独自の無限コーティング
削れる材料
生材から高硬度鋼まで
刃数・刃形
4枚⁠刃
技術の特長
4枚刃に自社開発の無限コーティング⁠をかけた汎用品
記載なし
内部給油・主な用途
公式ページへ
ユニオンツール株式会社

CXES

びびりを抑えて荒加工の能率を上げる

不等分割・不等リードの4枚刃でびびり振動を抑え、独自の溝形状で切りくず排出と工具剛性を両立した高能率エンドミルです。メーカーの加工事例では、S55Cの荒加工で従来の4枚刃に比べ4.8倍⁠の加工能率が出ています。外径10mm・刃長25mm⁠の希望小売価格は10,000円です。

コスト安め10,000円(希望価格)

工具の種類
エンドミル
工具の形
高能率スクエアエンドミル
寸法の範囲
外径1〜16mm
材料・コーティング
UTCOATコーティング
削れる材料
炭素鋼(S55C)、ステンレス⁠鋼(SUS304)⁠の加工事例あり
刃数・刃形
4枚刃、不等分割、不等リード
技術の特長
不等分割・不等リードでびびり振動を抑える
主な用途
荒加工の能率向上
記載なし
内部給油
公式ページへ

ドリル4製品

オーエスジー株式会社

ADO

深さの違う穴を同じ系列でそろえたい

内部給油の超硬ドリルを、加工深さごとに3Dから30Dまで同じ系列でそろえられます。Rギャッシュ⁠で抵抗を下げ、切りくずを細かく分断するウェーブ刃形とワイド溝で排出を助けます。5Dタイプは外径2〜20mmで、外径10mm⁠の標準価格は37,200円です。

コスト37,200円(ADO-5D 10、標準価格)

工具の種類
ドリル
工具の形
ソリッドドリル(油穴付き超硬ドリル)
寸法の範囲
外径2〜20mm(5Dタイプ)
材料・コーティング
超硬、EgiAsコーティング
削れる材料
低炭素鋼から高炭素鋼、合金鋼、調質鋼、焼入鋼(⁠50HRCまで)、ステンレス鋼、鋳鉄、チタン合金など
刃数・刃形
2枚⁠刃
内部給油
あり(内部給油)
技術の特長
Rギャッシュ⁠で低抵抗にし、切りくずを安定させる
主な用途
加工深さ3Dから30Dまでの穴あけ
公式ページへ
株式会社タンガロイ

DrillMeister

再研削なしで寿命をそろえる穴あけ

先端のヘッドだけを替えるドリルで、再研削や再コートをせずにいつも新品の刃先で使えます。ヘッドは3つの拘束面で固定し、ねじなしで素早く交換できます。外径4.0〜25.9mm、L/D=1.5〜12⁠に対応し、汎用のDMPや高精度用のDMCなどヘッドの形を選べます。

コスト要見積

工具の種類
ドリル
工具の形
ヘッド交換式ドリル
寸法の範囲
外径4.0〜25.9mm、L/D=1.5〜12
材料・コーティング
ヘッドはAH9130などのコーテッド材種
削れる材料
鋼、ステンレス鋼、鋳鉄、難削材
刃数・刃形
2枚⁠刃
内部給油
あり、2本のねじれたクーラント⁠穴
技術の特長
3つの拘束面でヘッドを固定し、ねじなしで素早く交換できる
主な用途
再研削や再コートをせずに寿命をそろえたい穴あけ
公式ページへ
株式会社不二越

アクアドリルEX オイルホール

ステンレス鋼の穴あけを長持ちさせたい

切りくず処理の良い溝形状とアクアEXコートで、高速・高能率でも加工が安定する油穴付き超硬ドリルです。耐熱性と耐摩耗性を上げてあり、ステンレス鋼でも寿命が長くなります。3D用、5D用、8D用の3種類で393サイズが標準在庫です。

コスト要見積

工具の種類
ドリル
工具の形
超硬ソリッドドリル
寸法の範囲
3D用、5D用、8D用の3種類、393サイズ
材料・コーティング
超硬、アクアEXコート
削れる材料
生材から焼入材まで
内部給油
あり(⁠オイルホール)
技術の特長
耐熱性と耐摩耗性を上げ、ステンレス鋼でも長寿命
主な用途
高速・高能率の穴あけ
記載なし
刃数・刃形
公式ページへ
三菱マテリアル株式会社

DVAS

下穴とリーマの工程を減らす穴あけ

2枚刃のソリッドドリルながら、求心性を高めた新XRシンニング⁠とマージン配置で3枚刃ドリル並みの穴精度をねらったシリーズです。求心性とh7規格の穴径で、下穴やリーマの工程を減らせます。メーカーの試験では工具寿命が自社従来品の1.5倍で、全サイズにクーラント穴があります。

コスト要見積

工具の種類
ドリル
工具の形
ソリッドドリル
寸法の範囲
外径20mmまで
材料・コーティング
超硬、新材種DP1120
削れる材料
炭素鋼、合金鋼、ステンレス鋼、鋳鉄
刃数・刃形
2枚⁠刃
内部給油
あり、全サイズにクーラント⁠穴
技術の特長
工具寿命は自社従来品の1.5⁠倍
主な用途
下穴やリーマの工程を減らしたい高精度の穴あけ
公式ページへ

タップ2製品

オーエスジー株式会社

A-TAP

材料ごとにタップを分けたくない現場

1本⁠で幅広い材料に使う前提の汎用タップで、不等リード溝で切りくずを出しやすくしています。手動式のボール盤からマシニングセンタまで、加工機を選ばずに使える設計です。止り穴用A-SFTの標準形状はM1.4〜M24で、M10×1.5の標準価格は5,160円です。

コスト5,160円(A-SFT M10X1.5、標準価格)

工具の種類
タップ
工具の形
スパイラルタップ(止り穴用)
寸法の範囲
M1.4〜M24(A-SFT 標準形状)
材料・コーティング
ハイス、Vコーティング
削れる材料
炭素鋼、合金鋼、ステンレス鋼、工具鋼、鋳鋼、ダクタイル鋳鉄、銅、黄銅、アルミニウム合金、マグネシウム合金、チタン合金など
刃数・刃形
3⁠溝(⁠M10⁠×1.5)、食付き2.5⁠P
内部給油
油穴付きもあり(大型部品加工用 M27〜M56)
技術の特長
不等リード溝で切りくずの排出を良くする
主な用途
手動ボール盤からマシニングセンタまでのねじ立て
公式ページへ
株式会社彌満和製作所

Z-PRO VUSP

水溶性切削油剤で鋼材にねじを立てる

粉末ハイスに特殊コーティング⁠をかけ、独自の刃形状で切りくずの排出と切削抵抗の低さを両立した止り穴用スパイラルタップです。水溶性切削油剤での加工に向き、一般構造鋼から合金鋼までのスチール系に使えます。M10×1.5のメーカー希望小売価格は5,840円です。

コスト5,840円(希望価格)

工具の種類
タップ
工具の形
止り穴用スパイラルタップ
寸法の範囲
M24まで(メートルねじ、標準長さ)
材料・コーティング
高級粉末ハイス、特殊コーティング
削れる材料
一般構造鋼、炭素鋼、合金鋼などのスチール系
刃数・刃形
3溝、食付き2.5⁠P
技術の特長
独自の刃形状で切りくずを出しやすくし、切削抵抗を下げる
主な用途
水溶性切削油剤でのねじ立て
記載なし
内部給油
公式ページへ

旋削インサート5製品

NTKカッティングツールズ株式会社

BIDEMICS JX1/JX3

耐熱合金の白皮の粗加工から中仕上げ

セラミック⁠とカーバイド⁠の複合材BIDEMICSの材種で、耐熱合金を切削速度480m/minまで削れる材種シリーズです。メーカーの比較では、ウィスカセラミックの2倍⁠の切削速度で加工でき、寿命も大きく延びます。JX3は欠けに強い材種で、隅Rの多い加工やJX1で欠けが出たときに使い分けます。

コスト要見積

工具の種類
旋削インサート
工具の形
旋削、溝入れ用のインサート
寸法の範囲
丸形 RNGN など
材料・コーティング
セラミック⁠とカーバイドの複合材
削れる材料
インコネル、ワスパロイ、ルネ合金などの耐熱合金
技術の特長
ウィスカセラミック⁠と比べて寿命が延び、2倍の切削速度で加工できる
主な用途
航空機部品の耐熱合金加工
記載なし
刃数・刃形・内部給油
公式ページへ
京セラ株式会社

CA115P・CA125P

鋼の旋削、連続から強断続まで

すくい面と逃げ面でコーティング⁠の性質を変えた、鋼旋削用のCVD材種です。黒いすくい面の高配向アルミナ膜がクレータ摩耗を、逃げ面の高硬度膜がこすれ摩耗を抑え、逃げ面は金色で使ったコーナが見分けやすくなっています。高能率向けのCA115Pと、第1推奨で強断続まで使えるCA125Pがあります。

コスト要見積

工具の種類
旋削インサート
工具の形
旋削インサート⁠の材種、外径用、内径用
材料・コーティング
CVDコーティング、すくい面は高配向アルミナ膜
削れる材料
鋼
刃数・刃形
中〜荒加工用のPMGブレーカなど
技術の特長
すくい面の高配向アルミナ膜でクレータ摩耗を、逃げ面の高硬度膜でこすれ摩耗を抑える
主な用途
鋼の旋削、連続から強断続まで
記載なし
寸法の範囲・内部給油
公式ページへ
住友電工ハードメタル株式会社

AC8115P・AC8020P・AC8025P・AC8035P

鋼の旋削を加工状態で選び分ける

鋼の旋削を、高速連続、高能率、汎用、断続の加工状態ごとに材種で分けたコーティング材種のシリーズです。第一推奨のAC8025Pは表面平滑化で被削材の溶着を抑え、断続用のAC8035Pはコーティング膜の引張応力を減らして欠損を抑えます。第一推奨のブレーカはGU型です。

コスト要見積

工具の種類
旋削インサート
工具の形
ネガインサート、ポジインサート
材料・コーティング
コーテッド超硬、アルミナ膜のコーティング
削れる材料
軟鋼、炭素鋼、合金鋼
刃数・刃形
第一推奨のブレーカはGU型
技術の特長
AC8025P⁠は表面平滑化で被削材の溶着を抑える
主な用途
鋼の旋削、高速連続、高能率、汎用、断続加工
記載なし
寸法の範囲・内部給油
公式ページへ
株式会社タンガロイ

T9200シリーズ

鋼の旋削、高速から強断続まで

耐摩耗性と耐欠損性を両立させた、鋼旋削用の次世代CVD材種シリーズです。第一推奨のT9215を中心に、高速切削向けから強断続切削向けまでの材種がそろいます。ネガとポジの両方のインサート⁠に標準切削条件が示されています。

コスト要見積

工具の種類
旋削インサート
工具の形
旋削インサートの材種
材料・コーティング
CVDコーティング
削れる材料
低炭素鋼、中炭素鋼、高炭素鋼、合金鋼
刃数・刃形
中切削用のTMブレーカなど
技術の特長
T9215⁠は耐摩耗性と耐欠損性のバランスを取った鋼加工の第一推奨材種
主な用途
鋼の旋削、高速切削から強断続切削まで
記載なし
寸法の範囲・内部給油
公式ページへ
三菱マテリアル株式会社

MC6100シリーズ

鋼の旋削、連続から断続切削まで

アルミナ被膜の結晶の向きをそろえる独自技術を使った、鋼旋削用のCVDコーテッド超硬材種シリーズです。コーティング層の残留引張り応力を自社従来品より80%減らし、刃先が不安定な加工での突発欠損を抑えます。高速切削向けのMC6115、第一推奨のMC6125、断続を含む汎用のMC6135から加工状態で選びます。

コスト要見積

工具の種類
旋削インサート
工具の形
ネガインサート、ポジインサート
材料・コーティング
CVDコーテッド超硬、MC6115、MC6125、MC6135
削れる材料
鋼
刃数・刃形
ブレーカ FP、FPH、LP、MP、RPなど
技術の特長
コーティング層の残留引張り応力を自社従来品より80%減らし、突発欠損を抑える
主な用途
鋼の旋削、連続切削から断続切削まで
記載なし
寸法の範囲・内部給油
公式ページへ

正面フライス4製品

京セラ株式会社

MB45

鋼から耐熱合金までの汎用平面削り

切込み角45°で両面8コーナのインサート⁠を使う、汎用の正面フライスです。ヘリカル切れ刃とダブルエッジ構造で切削抵抗を下げ、ロング円弧さらい刃で仕上げ面を整えます。インサート⁠は5種類で、汎用のGMはE級とM級の両方があります。

コスト要見積

工具の種類
正面フライス
工具の形
切込み角45°の正面フライス
寸法の範囲
外径40〜315mm
材料・コーティング
インサートはPR18シリーズなど
削れる材料
鋼、ステンレス鋼、鋳鉄、耐熱合金、アルミ合金
刃数・刃形
両面8コーナ、インサート5種⁠類
技術の特長
ヘリカル切れ刃とダブルエッジ構造で低抵抗、ロング円弧さらい刃で仕上げ面を整える
主な用途
たわみやびびりが出やすい部品の平面削り
記載なし
内部給油
公式ページへ
住友電工ハードメタル株式会社

SEC-ウェーブミル WGX型

仕上げ面重視の汎用平面削り

ハイレーキ⁠のブレーカで切削抵抗を下げた、汎用の正面フライスです。刃振れ精度の向上と独自のさらい刃形状で仕上げ面を整え、チャンファ⁠でバリとコバ欠けを抑えます。カッタは外径32〜250mmで、4種類のブレーカとワイパー刃から選べます。

コスト要見積

工具の種類
正面フライス
工具の形
正面フライス
寸法の範囲
外径32〜250mm
材料・コーティング
インサートは汎用材種ACU2500など
削れる材料
鋼、ステンレス鋼、鋳鉄、軽合金、難削材
刃数・刃形
4種類のブレーカとワイパー刃
内部給油
外径125mm以下はエアー穴あり
技術の特長
ハイレーキ⁠のブレーカで切削抵抗を下げる
主な用途
仕上げ面を重視する汎用の平面削り
公式ページへ
ダイジェット工業株式会社

PNS-REBORN

高送りと高切込みを1台⁠で使い分ける平面削り

1種類のインサートが、切込み2mm以下では切込み角27°の高送り刃、2mm⁠を超えると45°の刃として働く平面削りカッタです。切込みは最大5mmまで取れ、インサート⁠は両面10コーナで使えます。カッタ本体は外径50〜250mmで、標準刃数のコースピッチと多刃のクロスピッチ⁠があります。

コスト76,600円(PNS-6100R-19、標準価格)

工具の種類
正面フライス
工具の形
正面フライス(両面10コーナの平面削りカッタ)
寸法の範囲
外径50〜250mm
材料・コーティング
インサートはDP1コート、DS2コート
削れる材料
軟鋼、硬めの鋼、高硬度材、ステンレス⁠鋼
刃数・刃形
切込み角27°と45°の2段切れ刃
技術の特長
1種類のインサートで、切込み量に応じて高送りと高切込みを使い分ける
主な用途
プレートの断続平面加工などの平面削り
記載なし
内部給油
公式ページへ
三菱マテリアル株式会社

WSF406W

鋳鉄の平面を仕上げ面よく削る

ねじを回して刃先の振れを合わせられる、鋳鉄加工用の正面フライスです。M級インサート⁠のまま正面振れ0.010mm以下⁠に調整でき、幅広い切込みと送りでRa1.6μm以下の仕上げ面が得られます。インサート⁠は両面Z形状のネガで、コバ欠けを抑えるC面形状を持ちます。

コスト要見積

工具の種類
正面フライス
工具の形
刃先振れ調整式の正面フライス
寸法の範囲
外径80〜250mm
材料・コーティング
インサートはCVDコーテッド超硬のMC520など
削れる材料
ねずみ鋳鉄、ダクタイル鋳鉄
刃数・刃形
両面Z形状のネガインサート
内部給油
なし
技術の特長
刃先の振れを0.010mm以下に調整でき、Ra1.6μm以下の仕上げ面
主な用途
鋳鉄部品の高能率な平面削り
公式ページへ
Q&A

切削工具選びで、よくある疑問

購買担当の疑問切削工具の値段は、いくら?

外径10mm・4枚刃のエンドミルは、ユニオンツール⁠のCXESが10,000円、オーエスジー⁠のAE-VMSが13,400円、日進工具⁠のMSE430が21,500円です(標準価格か希望小売価格。税の表記なし)。旋削インサート⁠と正面フライスの本体は、ほとんどのシリーズが公式資料に値段を出していないので、型番と数量を決めて販売店で見積もりを取ります。

設備担当の疑問エンドミル⁠とドリル、どう使い分ける?

面・段・溝を削るならエンドミル、穴をあけるならドリルです。エンドミル⁠は回しながら横へ動かし、ドリルは回しながら下へ進めます。

工場長の疑問焼入れ鋼を削りたい

削る材料の硬さで選びます。ダイジェット⁠のワンカット70は70HRCまでの高硬度材の仕上げ用です。穴なら、オーエスジー⁠のADOが焼入鋼を50HRCまで削れます。

設備担当の疑問深い穴をあけたい

油穴付きのドリルで、深さに合う長さを選びます。オーエスジー⁠のADOは加工深さ3Dから30Dまでを同じ系列でそろえています。不二越⁠のアクアドリルEX オイルホール⁠は3D用・5D用・8D用の3種類です。

購買担当の疑問ドリルを研ぎ直さずに使いたい

先のヘッドだけを替えるドリルを選びます。タンガロイ⁠のDrillMeisterは外径4.0〜25.9mmで、再研削や再コートをせずに、いつも新品の刃先で削れます。

設備担当の疑問タップを材料ごとに替えたくない

オーエスジー⁠のA-TAPは、炭素鋼からステンレス鋼・アルミニウム合金まで1本で使う汎用タップで、M10×1.5の標準価格は5,160円です。水溶性切削油剤で鋼材にねじを立てるなら、彌満和製作所⁠のZ-PRO VUSP(M10×1.5で5,840円)⁠もあります。

工場長の疑問旋削インサート⁠の材種はどう選ぶ?

各社とも、鋼の旋削用の材種を加工の状態で分けています。三菱マテリアル⁠のMC6100シリーズは高速向けのMC6115・第一推奨のMC6125・断続を含むMC6135、住友電工ハードメタル⁠は第一推奨がAC8025P、タンガロイ⁠はT9215です。連続か断続かを先に決めて選びます。

工場長の疑問インコネルのような耐熱合金を旋削したい

セラミック系の材種を選びます。NTKカッティングツールズ⁠のBIDEMICSは耐熱合金を切削速度480m/minまで削れ、メーカーの比較ではウィスカセラミックの2倍⁠の速さで加工できます。

施設管理の疑問鋳鉄の平面をきれいに仕上げたい

三菱マテリアル⁠のWSF406Wは、ねじで刃先の振れを0.010mm以下⁠に合わせられる鋳鉄用の正面フライスで、Ra1.6μm以下の仕上げ面が得られます。

設備担当の疑問削るとびびりが出る

刃の間隔やねじれを不ぞろいにした不等分割・不等リードのエンドミル⁠を選びます。オーエスジー⁠のAE-VMSとユニオンツール⁠のCXESがこの形です。CXESは、メーカーの加工事例でS55Cの荒加工の能率が従来の4枚刃の4.8倍でした。

TYPES

切削工具の工具の種類の違い

ボタンを押すと、表がその工具の種類の製品だけになります。

エンドミル

外周の刃と底の刃を持ち、工具が回りながら横へ動いて、面や溝や曲面を削ります。1本⁠の材料から作ったものをソリッドエンドミル⁠と呼びます。

向いている使い方

  • 部品の面・段・溝を削る
  • 金型の曲面を削る
  • 1本⁠で荒削りから仕上げまで通す
この工具の種類の4製品を表で見る

ドリル

先の切れ刃で穴をあけ、体の溝から切りくずを出します。穴あけの基本の工具で、超硬合金のものが広がっています。

向いている使い方

  • ボルトやねじの下穴をあける
  • 深い穴を1回であける
  • 油穴から切削油を出して切りくずを流す
この工具の種類の4製品を表で見る

タップ

下穴に回しながら入り、ねじのピッチに合わせて進んで、穴の内側にめねじを切ります。溝の形で種類が分かれます。

向いている使い方

  • 止まり穴にめねじを切る
  • 通り穴にめねじを切る
  • 切りくずを出さずにねじを作る(転造)
この工具の種類の2製品を表で見る

旋削インサート

旋盤で回る材料に、バイトの先に付けたチップを当てて外側や内側を削ります。刃が減ったら角を替え、最後はチップだけを替えます。

向いている使い方

  • 丸い部品の外径・端面を削る
  • 材料に合わせて材種を選ぶ
  • 切りくずを短く切って絡ませない
この工具の種類の5製品を表で見る

正面フライス

円盤のカッタの周りにチップを並べ、マシニングセンタ⁠やフライス盤で回して、広い平面を削ります。チップを替えればカッタ本体は使い続けられます。

向いている使い方

  • ブロックや箱物の上の面を平らにする
  • 鋳物の黒皮を削る
  • 1回⁠で広い幅を削る
この工具の種類の4製品を表で見る

出典(⁠2026年10月10日確認)

  1. 日本機械工具工業会 製品紹介 ドリル
  2. 日本機械工具工業会 製品紹介 エンドミル
  3. 日本機械工具工業会 製品紹介 ねじ切り工具
  4. 日本機械工具工業会 製品紹介 刃先交換工具
  5. オーエスジー AE-VMS 製品ページ
  6. オーエスジー AE-VMS カタログ
  7. ダイジェット工業 ワンカット70 製品ページ
  8. 日進工具 MSE430 製品ページ
  9. ユニオンツール CXES 製品ページ
  10. ユニオンツール CXES カタログ
  11. オーエスジー ADO 製品ページ
  12. オーエスジー ADO カタログ
  13. タンガロイ DrillMeister 製品ページ
  14. タンガロイ DrillMeister カタログ
  15. 不二越 アクアドリルEX オイルホール 製品ページ
  16. 不二越 アクアドリルEX オイルホール カタログ
  17. 三菱マテリアル DVAS 製品ページ
  18. 三菱マテリアル DVAS カタログ
  19. オーエスジー A-TAP 製品ページ
  20. オーエスジー A-TAP カタログ
  21. 彌満和製作所 Z-PRO VUSP 製品ページ
  22. 彌満和製作所 Z-PRO VUSP カタログ
  23. NTKカッティングツールズ BIDEMICS JX1/JX3 製品ページ
  24. NTKカッティングツールズ BIDEMICS JX1/JX3 カタログ
  25. 京セラ CA115P・CA125P 製品ページ
  26. 京セラ CA115P・CA125P カタログ
  27. 住友電工ハードメタル AC8115P・AC8020P・AC8025P・AC8035P 製品ページ
  28. 住友電工ハードメタル AC8115P・AC8020P・AC8025P・AC8035P カタログ
  29. タンガロイ T9200シリーズ 製品ページ
  30. タンガロイ T9200シリーズ カタログ
  31. 三菱マテリアル MC6100シリーズ 製品ページ
  32. 三菱マテリアル MC6100シリーズ カタログ
  33. 京セラ MB45 製品ページ
  34. 京セラ MB45 カタログ
  35. 住友電工ハードメタル SEC-ウェーブミル WGX型 製品ページ
  36. 住友電工ハードメタル SEC-ウェーブミル WGX型 カタログ
  37. ダイジェット工業 PNS-REBORN 製品ページ
  38. 三菱マテリアル WSF406W 製品ページ
  39. 三菱マテリアル WSF406W カタログ

この比較表のデータ:CSV・JSON(出典を明記すれば引用できます)

掲載基準と並び順

掲載基準:金属を削る工作機械(⁠マシニングセンタ・旋盤・ボール盤⁠)⁠に付けて使う切削工具のうち、エンドミル・ドリル・タップ・旋削インサート・正面フライスの5種類で、メーカーが自社で作るか自社グループ製品として売り、公式サイトで今案内している製品。型番ではなく、各社の代表シリーズを1つとして載せています。リーマ・メタルソー・ろう付けバイト・ねじ切りフライス・バリ取り工具・ホルダやチャックだけの製品・砥石・電動工具の刃・木工や樹脂専用の工具・非鉄専用のダイヤモンド工具・代理店が売る他社製品・中古品は除いています。価格は同じ寸法どうしで比べるため、外径10mm・4枚刃のエンドミル、外径10mm⁠のドリル、M10×1.5のタップ、CNMG120408の旋削インサート、外径100mm⁠のカッタ本体の公開価格だけを載せています。

並び順:工具の種類ごとに分け、その中はメーカー名の五十音順です。おすすめ順ではなく、掲載料で順番は変えません。

切削工具を作っているメーカーの方へ:掲載・訂正のご依頼(掲載は無料です)

比較記事にしてほしい製品の依頼はこちら👉