口コミを書く 製品を比べる種類から探す・無料
GUIDE / SESSAKU-KOUGU

切削工具とは?エンドミル・ドリル・タップ・旋削インサート・正面フライスの違いと、削る材料・寸法・値段から選ぶ方法

金属を削る切削工具の種類(⁠エンドミル・ドリル・タップ・旋削インサート・正面フライス⁠)⁠の違い、ハイス・超硬・セラミックなど工具の材料、削る材料と硬さの見方、深い穴やびびりへの対処、同じ寸法での値段の比べ方を、日本機械工具工業会の解説とメーカーの公式資料をもとにまとめました。

2026年10月10日更新

この記事の答え

切削工具は、工作機械に付けて回したり当てたりして、金属を削って形を作る刃物です。選ぶときは「どんな形を削るか(面・溝・穴・めねじ・丸物の外径・広い平面)」「何を削るか(材料と硬さ)」「どの寸法か(外径・穴の深さ・ねじの呼び⁠)」⁠の3つを先に決めます。値段は同じ外径・刃数でそろえて比べます。外径10mm・4枚刃のエンドミルでも、公開価格は10,000〜21,500円まで開きます。

切削工具とは

マシニングセンタ・旋盤・ボール盤などの工作機械に付けて、金属のかたまりから余分なところを削り取り、部品の形にする刃物です。日本機械工具工業会は、工具が回る加工を「転削⁠」⁠、材料を回してバイトを当てる加工を「旋削⁠」⁠と分けています。

比較ページには、エンドミル・ドリル・タップ・旋削インサート・正面フライスの5種類について、主なメーカーの代表シリーズを1つずつ載せています。リーマ・メタルソー・ろう付けバイト・ねじ切りフライス・バリ取り工具・ホルダやチャックだけの製品・砥石・電動工具の刃・木工や樹脂専用の工具・非鉄専用のダイヤモンド工具は載せていません。

5つの種類

  • エンドミル(面・溝・曲面):オーエスジー AE-VMS、ユニオンツール CXES、日進工具 MSE430、ダイジェット工業 ワンカット70
  • ドリル(穴):オーエスジー ADO、三菱マテリアル DVAS、不二越 アクアドリルEX オイルホール、タンガロイ DrillMeister
  • タップ(めねじ):オーエスジー A-TAP、彌満和製作所 Z-PRO VUSP
  • 旋削インサート(丸物の外径・端面):三菱マテリアル MC6100シリーズ、住友電工ハードメタル AC8025Pほか、京セラ CA115P・CA125P、タンガロイ T9200シリーズ、NTKカッティングツールズ BIDEMICS
  • 正面フライス(広い平面):三菱マテリアル WSF406W、住友電工ハードメタル WGX型、京セラ MB45、ダイジェット工業 PNS-REBORN

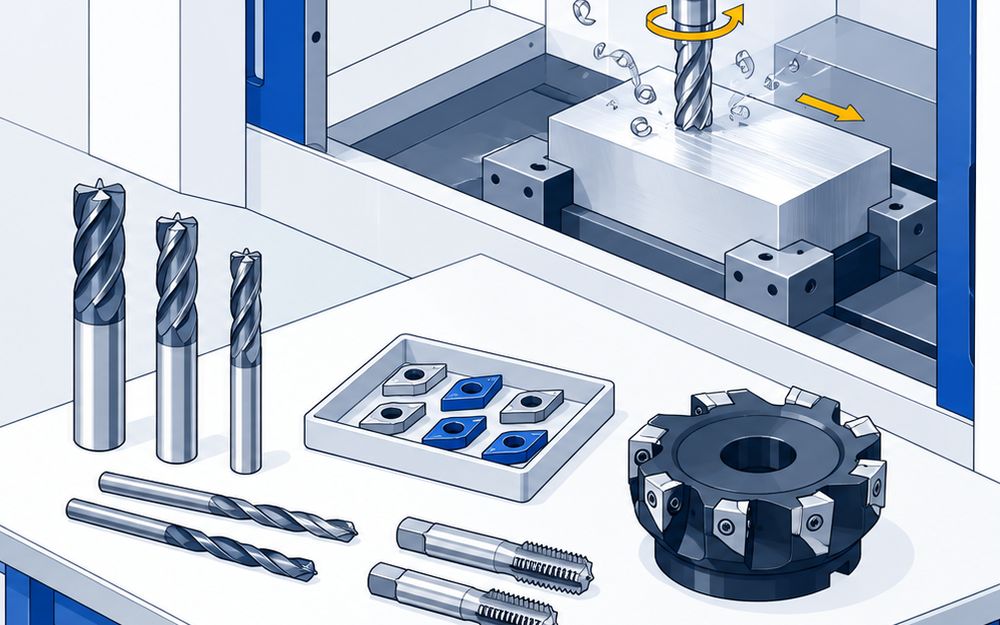
エンドミル⁠は回りながら横へ動いて面や溝を削り、ドリルは回りながら下へ進んで穴をあけます。タップは回しながらねじのピッチに合わせて進み、穴の内側にめねじを切ります。旋削インサートは、旋盤で回る材料にバイトの先のチップを当てて削り、正面フライスは刃先を並べたカッタを回して広い平面を削ります。

エンドミル⁠は外周の刃と底の刃を持ち、1本⁠の材料から作ったものをソリッドエンドミル⁠と呼びます。タップは溝の形で種類が分かれ、止まり穴にはスパイラルタップ、通り穴にはポイントタップ⁠を使います。旋削インサート⁠と正面フライスは、刃先(⁠インサート)⁠を本体(ボデー・カッタ⁠)⁠に付けて使う刃先交換式で、刃が減ったらインサートだけを替えます。

工具の材料

  • ハイス(高速度工具鋼):粘りがあり欠けにくい。タップに多い(⁠彌満和製作所⁠のZ-PRO VUSPは粉末ハイス)
  • 超硬合金:硬く、速く削れる。ドリルはハイスが主流だったが、いまは超硬のドリルが広がっている
  • サーメット・セラミック・cBN・ダイヤモンド焼結体:インサート⁠に使う。NTKカッティングツールズ⁠のBIDEMICSはセラミック⁠とカーバイド⁠の複合材で、耐熱合金を切削速度480m/minまで削れる

多くの工具は、寿命を延ばすために表面をコーティングしています。旋削インサートは、同じ形でもコーティング⁠の違う「材種⁠」⁠がいくつも並ぶので、形(CNMG120408 など⁠)⁠と材種とブレーカ(切りくずを切る形⁠)⁠をそろえて注文します。

削る材料と硬さで選ぶ

  • 鋼・ステンレス鋼・鋳鉄:汎用のシリーズで足ります。オーエスジー⁠のA-TAPは炭素鋼からアルミニウム合金まで1本で使う前提のタップ
  • 焼入れ鋼:硬さの上限を見ます。ダイジェット工業⁠のワンカット70は70HRCまで、オーエスジー⁠のADOは焼入鋼を50HRCまで
  • 鋳鉄の平面:三菱マテリアル⁠のWSF406Wは鋳鉄専用で、刃先の振れを0.010mm以下⁠に合わせ、Ra1.6μm以下の仕上げ面を出す
  • 耐熱合金(⁠インコネルなど):セラミック系の材種。NTKカッティングツールズ⁠のBIDEMICS
  • 鋼の旋削:各社とも加工の状態で材種を分けている。連続切削か断続切削かを先に決める(⁠三菱マテリアル⁠のMC6115・MC6125・MC6135、タンガロイ⁠のT9215 など)

よくある困りごとと工具の選び方

深い穴をあけたい 油穴付きのドリルで、深さに合う長さを選びます。オーエスジー⁠のADOは加工深さ3Dから30Dまで同じ系列でそろいます。油穴付きのドリルは、主軸かホルダから切削油を通せる機械で使います。

ドリルを研ぎ直したくない ヘッドだけを替えるドリル(⁠タンガロイ⁠のDrillMeister、外径4.0〜25.9mm)なら、再研削や再コートをせずに、いつも新品の刃先で削れます。

びびりが出る 刃の間隔とねじれを不ぞろいにした不等分割・不等リードのエンドミル(⁠オーエスジー⁠のAE-VMS、ユニオンツール⁠のCXES⁠)⁠を選びます。正面フライスなら、切削抵抗を下げた形(⁠京セラ⁠のMB45、住友電工ハードメタル⁠のWGX型⁠)⁠を選びます。

下穴とリーマの工程を減らしたい 三菱マテリアル⁠のDVASは、2枚刃で3枚刃ドリル並みの穴精度をねらったドリルで、全サイズにクーラント穴があります。

値段の比べ方

値段は、同じ外径・同じ刃数の型番どうしで比べます。比較ページでは、外径10mm・4枚刃のエンドミル、外径10mm⁠のドリル、M10×1.5のタップ、CNMG120408の旋削インサート、外径100mm⁠のカッタ本体の公開価格だけを載せました。

  • エンドミル(外径10mm・4枚刃):ユニオンツール CXES 10,000円、オーエスジー AE-VMS 13,400円、日進工具 MSE430 21,500円
  • タップ(M10×1.5):オーエスジー A-TAP(A-SFT)5,160円、彌満和製作所 Z-PRO VUSP 5,840円
  • ドリル(外径10mm):オーエスジー ADO-5D 37,200円
  • 正面フライス:ダイジェット工業 PNS-REBORN の本体(穴径インチタイプ)76,600円

どれもメーカーの標準価格か希望小売価格で、税込か税抜かの表記はありません。旋削インサートは、このページのどのシリーズも公式資料に値段が出ていません。ダイジェット工業は2026年10月1日⁠の注文分から、ソリッドのドリル・エンドミル⁠を受注生産にして価格を都度見積りにしています。

「従来品より1.5倍長持ち」「加工能率4.8倍」のような数字は、各社が自社の従来品と比べた値です。他社の工具と比べるときは、同じ材料・同じ条件で試し削りをして、1本⁠で削れた数を数えます。

見積もりのときに伝えること

  1. 削る材料と硬さ(鋼種・HRC)
  2. 削る形と寸法(外径・溝の幅と深さ・穴の径と深さ・ねじの呼び)
  3. 使う機械(⁠マシニングセンタ・旋盤・主軸の太さ・内部給油ができるか)
  4. 切削油(水溶性・油性・使わない)
  5. 1か月⁠に使う本数・個数
  6. いま使っている工具の型番と、困っていること(寿命・びびり・バリ・切りくず)
比較記事にしてほしい製品の依頼はこちら👉