GUIDE / TINPLATEぶりきとは?
ぶりきとは?缶に使うぶりき(錫めっき鋼板)の種類(一回圧延・二回圧延・溶接缶用)と、錫付着量・板厚・調質度の選び方
食缶・飲料缶・
この
ぶりきは、
ぶりきとは
ぶりきは、
比較ページには、
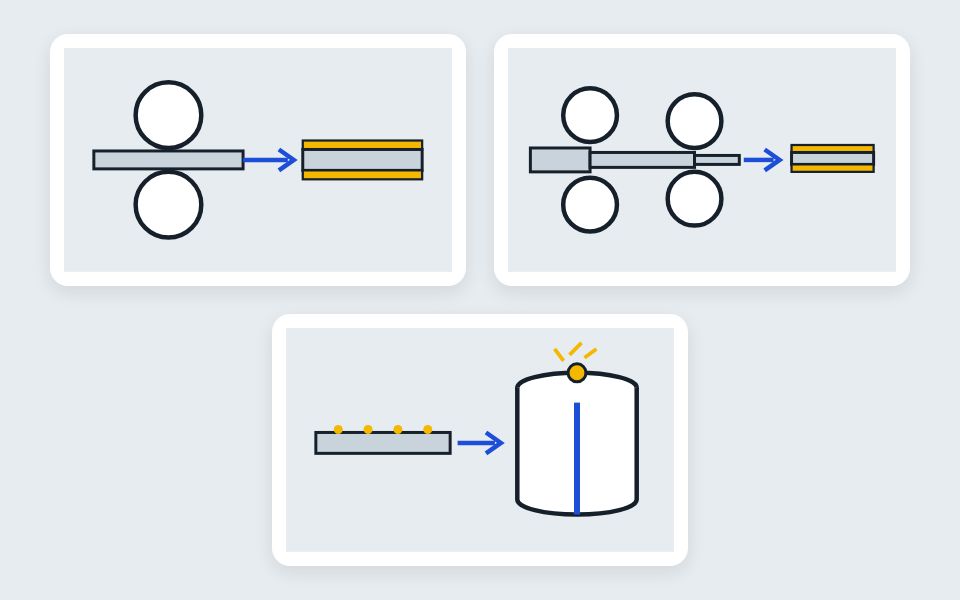
3つの種類
- 一回圧延
(SR): 一回だけ冷間圧延した 鋼板に 錫をめっきします。例は 日本製鉄の SRブリキ、 JFEスチールのぶりき、 東洋鋼鈑の ぶりきです - 二回圧延(DR):二回目の
冷間圧延で 薄く硬くします。例は 日本製鉄の DRブリキで、 板厚は 0.10〜0.49mmです - 溶接缶用の
薄錫めっき:錫を 溶接に 足りる 分まで 減らします。例は 東洋鋼鈑の LTSと、 JFEスチールの JFE ウェルトです
ティンフリースチールとの違い
- ティンフリースチール
(TFS)は、 錫を使わず電解 クロム酸処理を した鋼板です - JFEスチールの
カタログでは、 TFSは めっき層を 除けば 溶接できますが、 溶接性は ぶりきに 劣ります - 溶接やはんだ
付けで 缶を作るなら、 ぶりきか 溶接缶用の 薄錫めっきを 選びます
錫付着量の選び方
- 標準の
付着量は、片面 2.8・ 5.6・ 8.4・ 11.2 g/m²で、 3社とも 同じです - 少ない
ものは 塗装して 使う缶に、 多いものは 腐食性の 強い中身の 缶詰や 無塗装の 缶に使います - 表と
裏で量を変える 差厚めっきも できます - 錫の
膜の厚さ (μm)は、 付着量を 錫の比重 7.3で 割って 出します - 東洋鋼鈑の
LTSは、 溶接できる 最小の 1.3 g/m²です
調質度(硬さ)の選び方
- 一回圧延は
T-1〜T-5で、 数字が 大きい ほど硬くなります - 日本製鉄の
資料では、 T-1は 深絞り缶、 T-2.5と T-3は 缶の胴や蓋の一般用、 T-5は 大型缶や 内圧容器の 胴に使います - 二回圧延は
DR-7.5〜DR-10で、 DR-9Mは ビール・炭酸飲料缶の 蓋に使います
板厚と板幅
- 日本製鉄の
SRブリキは、 シート 0.12〜0.60mm、 コイル 0.12〜0.80mm、 板幅508〜 1,080mmです - JFEスチールの
ぶりきは、 一回圧延 0.150〜 0.600mm、 二回圧延 0.150〜 0.360mm、 板幅457〜 1,067mmです - 東洋鋼鈑の
コイルは 0.07〜0.80mmまで作れ、 フープなら 板幅10〜500mmです - 板厚・板幅・調質度の
組み合わせで 作れない 範囲が あるので、 注文の 前にメーカーに 確かめます
使うときの注意
- 作ってから
時間が たつほど、 塗装印刷性・ はんだ性・ 機械的性質が 落ちる おそれが あります - 湿気で
錆が出やすいので、 開梱したら すぐに 使います - アルカリ性や
硫黄を 含む中身は、 缶の内面を 塗装します - JFE ウェルトは、
はんだ 付けと DI加工には 向きません
値段
- この
ページに 載せた 製品は、 どれも 値段を 公式に 出していません - 錫付着量・
板厚・ 板幅・ 調質度・ 表面仕上げ・数量を 伝えて、 メーカーか 販売店に 見積もりを 取ります
COMPAREぶりきの