口コミを書く

誘導加熱装置 >

生産技術・設備・購買の担当の方へ

高周波焼入装置・ビレットヒータ(専用装置)のメーカー3社比較【2026年】

誘導加熱の専用装置は、
決まった部品を同じ条件で温め続ける、ラインに組む装置です。

ABOUT

高周波焼入装置・ビレットヒータとは

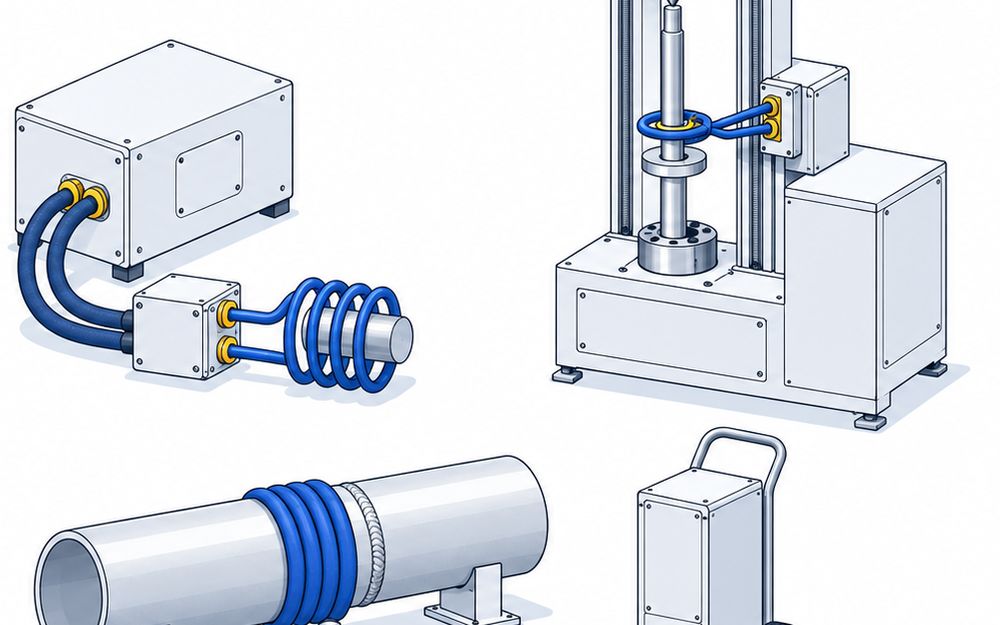
誘導加熱の専用装置とは、決まった部品を同じ条件で温め続ける、ラインに組む誘導加熱の装置です。
高周波焼入装置はシャフトや自動車部品を焼入れし、ビレットヒータは熱間鍛造の前に素材を温めます。

専用の装置は、焼入装置かビレットヒータかと、扱う部品の大きさで分かれ、
出力・周波数・ワークの大きさ・処理能力で比べて選びます。

特に、自動車部品の量産焼入れと長いシャフトの焼入れの装置を作るのは高周波熱錬です。
熱間鍛造用のビレットヒータは富士電波工業が作っています。
発振機から水槽までを1つの筐体にまとめ、トラック1台で運べる焼入機は電気興業のDENKO-CUBOです。

※仕様は各メーカーの公式の製品ページによる。値段を公式に出している製品は無い。仕組みは富士電波工業の解説による。

LIST

高周波焼入装置・ビレットヒータの比較表

高周波焼入装置・ビレットヒータの価格・相場公開価格なし

相場価格
各社 要見積公開価格がありません
高周波焼入装置・ビレットヒータ(専用装置)4製品の比較
製品・メーカー製品の特徴製品の強み使用用途・場所価格
高周波熱錬株式会社大型汎用縦型焼入装置製品の詳細を見るメーカー公式サイトk-neturen.co.jp

記載なし

外径100mm・全長1,000mmまでの長いワークを、立てて焼入れする縦型の装置です。焼入れの電源は最大250kWで、建設機械のアクスルシャフトやピストンロッドを扱います。ワークの形に合わせて標準のユニットを組み合わせ、納期を縮めています。

アクスルシャフト、ピストンロッドの焼入れ

要見積
高周波熱錬株式会社小型部品焼入装置製品の詳細を見るメーカー公式サイトk-neturen.co.jp

空気圧を使わないエアレスの作り

3軸で並べて焼入れする、自動車の小物部品の量産向けの装置です。電源は120kWで、直径約15mm・長さ約30mmの部品を扱います。空気圧を使わないエアレスの作りで、段取りと手入れの手間を減らしています。

自動車部品の量産の焼入れ(3軸)

要見積
電気興業株式会社NC式焼入機 DENKO-CUBO製品の詳細を見るメーカー公式サイトdenkikogyo.co.jp

発振機・制御盤・機械・水槽を1つの筐体にまとめた

発振機・制御盤・機械・水槽を1つの筐体にまとめ、4tトラック1台で運べ、コンテナにも収まります。立ち上げの作業も短い時間で済み、四輪・二輪をはじめとした各種小型部品の焼入れに向けた機械です。

各種小型部品の焼入れ

要見積
富士電波工業株式会社ビレットヒータ FTH-300-3H製品の詳細を見るメーカー公式サイトfujidempa.co.jp

処理能力790〜870kg/h

熱間鍛造の前に素材を温めるビレットヒータで、300kW・3kHzで動きます。処理材径40〜60mmの材料を、毎時790〜870kg温めます。設計・製作から据付・試運転・保守まで、自社で受け持ちます。

熱間鍛造の前の素材の加熱

要見積
FEATURES

高周波焼入装置・ビレットヒータの使用用途・特徴・メリット

使用用途

  • どこに使うか

    自動車・建設機械の部品の量産焼入れ、熱間鍛造の前の素材の加熱。

  • 何のために使うか

    決まった部品を、同じ条件で温め続けるためです。

特徴

  • どんなものか

    決まった部品を同じ条件で温め続ける、ラインに組む装置です。部品に合わせてメーカーが設計して作ります。

  • 強み

    量産のラインで同じ条件を保てます。高周波熱錬の小型部品焼入装置は3軸で自動車部品を焼入れし、富士電波工業のFTH-300-3Hは毎時790〜870kgの素材を温めます。

メリット

  • 使うメリット

    部品ごとに条件を決めて回すので、焼入れや鍛造の仕上がりがそろいます。

  • 電源(発振機)に比べたメリット

    電源はコイルを替えて色々な部品に使いますが、専用の装置は部品の送りや取り出しまで含めて作るので、量産のラインにそのまま組めます。

誘導加熱装置を入れる根本の理由は、炎を使わずに、金属の温めたい所だけを同じ条件で短い時間に温めることです。使うメリットをくわしく

選ぶときに注意すること

  1. 加熱コイルは部品の形に合わせる

    誘導加熱は、コイルの形で温める範囲が決まります。温める部品の形に合わせたコイルを用意し、試しに温めてから決めます。

    よくある失敗手元のコイルのまま形の違う部品を温め、温まり方がばらつく。

  2. 冷却水の設備を確かめる

    大きな出力の装置は、加熱コイルと電源を水で冷やします。電気興業のTRSC・CTGシリーズは水道水ほどの水質で足ります。

    よくある失敗冷却水の設備を用意せずに、大きな出力の装置を入れる。

  3. 周波数は温めたい深さで選ぶ

    周波数が高いほど表面に、低いほど内部まで均一に発熱します。表面の焼入れなら高い周波数、芯まで温めるなら低い周波数です。

    よくある失敗芯まで温めたいのに高い周波数の電源を選び、中が温まらない。

  4. 受電の設備から考える

    精電舎電子工業のUHT-1500TLCは単相200Vですが、富士電波工業のFTH-300-3Hは電源容量430kVAです。工場の受電の設備で足りるかを確かめます。

    よくある失敗装置を決めてから、受電の容量が足りないと分かる。

Q&A

高周波焼入装置・ビレットヒータ選びで、よくある疑問

購買担当の疑問高周波焼入装置はいくら?

このページの3社は、値段を公式に出していないため、見積もりを取る必要があります。専用の装置は部品に合わせて設計して作るので、試しに温めてから決めるのが普通です。見積もりでは、部品の図面・材質・焼入れの深さ・1時間の数を伝えると早く返ってきます。据付と試運転の費用も入っているかを確かめてください。

工場長の疑問どんな部品を焼入れできる?

部品の大きさで装置が分かれます。高周波熱錬の小型部品焼入装置は、直径約15mm・長さ約30mmの自動車部品を3軸で焼入れします。大型汎用縦型焼入装置は、外径100mm・全長1,000mmまでのアクスルシャフトやピストンロッドを焼入れします。部品の図面を見せて、どちらに近いかを相談してください。

工場長の疑問出力はどれくらい?

高周波熱錬の小型部品焼入装置は焼入れ120kW、大型汎用縦型焼入装置は最大250kWです。富士電波工業のFTH-300-3Hは300kWです。出力は、部品の大きさと1時間に処理する数で決まります。量産の数を伝えて、出力と台数をメーカーと決めてください。出力が大きいほど、受電の設備と冷却水の用意も大きくなります。

工場長の疑問ビレットヒータの処理能力は?

富士電波工業のFTH-300-3Hは、処理材径40〜60mmの材料を毎時790〜870kg温めます。ビレットヒータはFTH-300-3HからFTH-1200-1Hまであり、細い材料向けのバーヒータもあります。鍛造する素材の太さと、1時間に使う量を伝えて、型を選んでください。鍛造機の速さとも合わせます。

施設管理の疑問装置の大きさと置き場所は?

高周波熱錬の小型部品焼入装置はW3,000×D1,600×H2,600mm、大型汎用縦型焼入装置はW2,200×D2,250×H2,804mmです。ラインに組むので、前後の工程とつなぐ広さも見ておきます。置き場所の図面を用意して、配置をメーカーと決めてください。搬入の通り道と、手入れのために周りにあける広さも確かめておきます。

総務の疑問電源と受電の設備は?

大きな装置は受電の設備から考えます。富士電波工業のFTH-300-3Hは電源容量430kVAです。工場の受電の容量で足りるか、増やす工事が要るかを、装置を決める前に電気の担当と確かめてください。冷却水の設備も一緒に見ておきます。受電の工事には時間がかかるので、装置の納期と合わせて段取りを組んでおくと、入れたあとすぐに動かせます。

設備担当の疑問周波数はどう決まる?

温める深さで決まります。周波数が高いほど表面に、低いほど内部まで均一に発熱します。富士電波工業のFTH-300-3Hは3kHzで、丸棒を芯まで温めて熱間鍛造に送ります。表面だけを焼入れするなら、高い周波数の装置になります。焼入れの深さを図面に書いて伝えてください。迷うなら試しに温めて決めます。

施設管理の疑問段取りと手入れの手間は?

減らした作りの装置があります。高周波熱錬の小型部品焼入装置は、空気圧を使わないエアレスの作りで、段取りと手入れの手間を減らしています。大型汎用縦型焼入装置は、ワークの形に合わせて標準のユニットを組み合わせ、納期を縮めています。電気興業のDENKO-CUBOは、発振機・制御盤・機械・水槽を1つの筐体にまとめ、立ち上げ作業を短くしています。手入れの内容と回数を確かめてください。部品の種類が多いなら、段取り替えにかかる時間も聞いておきます。

施設管理の疑問据付や保守まで頼める?

頼めます。富士電波工業は、設計・製作から据付・調整・試運転・保守まで、自社で受け持つとしています。専用の装置は部品ごとに条件を合わせるので、試運転まで同じ会社に任せると話が早く進みます。保守の窓口と、部品の取り寄せにかかる日数も聞いておいてください。保守の契約の中身も確かめておきます。

経営者の疑問高周波焼入装置・ビレットヒータのメーカーは?

このページには、高周波熱錬・富士電波工業・電気興業の3社を載せています。自動車部品の量産焼入れや長いシャフトの焼入れなら高周波熱錬、熱間鍛造の前の素材の加熱なら富士電波工業、小型部品の焼入機を海外の工場へも運びたいなら電気興業から見ると早く絞れます。コイルを替えて色々な部品に使いたいなら、電源のページも比べてください。部品の図面と量産の数を用意して問い合わせてください。

MAKERS

高周波焼入装置・ビレットヒータの主なメーカー3社

高周波熱錬株式会社

特徴
総社市の岡山工場で自動車部品などの高周波熱処理を行う会社。

岡山県

電気興業株式会社

特徴
1950年設立、本社は東京都江東区。 各種アンテナと鉄塔の設計・製作・建設・販売のほか、高周波誘導加熱装置などの高周波関連事業を手がける。
強み
  • 国内初認定のLED航空障害灯
  • 電源一体型で電源部が要らない

東京都

富士電波工業株式会社

特徴
大阪市の工業用電気炉メーカー。 高周波加熱装置や抵抗加熱式真空炉を製造・販売し、特殊鋼鋳造品もつくる。
強み
  • 熱解析・応力解析を受託
  • 大阪ものづくり優良企業賞

大阪府

出典
  1. 富士電波工業 誘導加熱の原理と応用
  2. 精電舎電子工業 高周波誘導加熱装置 UHT-1500TLC
  3. アジャックストッコ・マグネサーミック ジャパン 電源装置
  4. 電気興業 高周波発振機 TRSC・CTGシリーズ
  5. 熱産ヒート 予熱・焼鈍装置(HEARTS Heater)
  6. 熱産ヒート 高周波誘導加熱装置 MULTIシリーズ
  7. 富士電波工業 誘導加熱 熱処理装置
  8. 高周波熱錬 大型汎用縦型焼入装置
  9. 高周波熱錬 小型部品焼入装置
  10. 熱産ヒート 会社概要
掲載基準

自動車・建設機械の部品の焼入れや、熱間鍛造の前の素材の加熱に使う誘導加熱の専用装置(高周波焼入装置・ビレットヒータ)で、日本の会社が自社で設計・製作し、公式サイトで今案内している型。1社2製品まで載せています。コイルを付け替えて使う電源と可搬型は親の誘導加熱装置のページに載せています。富士電子工業と日本サーモニクスは公式サイトに型式ごとの仕様が無いため載せていません。

高周波焼入装置・ビレットヒータ(専用装置)を作っているメーカーの方へ:掲載・訂正のご依頼(掲載は無料です)

CITE

引用

比較記事にしてほしい
製品や会社の掲載はこちら👉