GUIDE / GLASS-FRITガラスフリット
ガラスフリットとは?電子部品の封着・電極・LTCCに使うガラスフリット(粉末ガラス)の種類と、軟化点・熱膨張係数・無鉛の選び方
ガラスと
この
ガラスフリットは、
ガラスフリットとは
ガラスフリットは、
比較ページには、
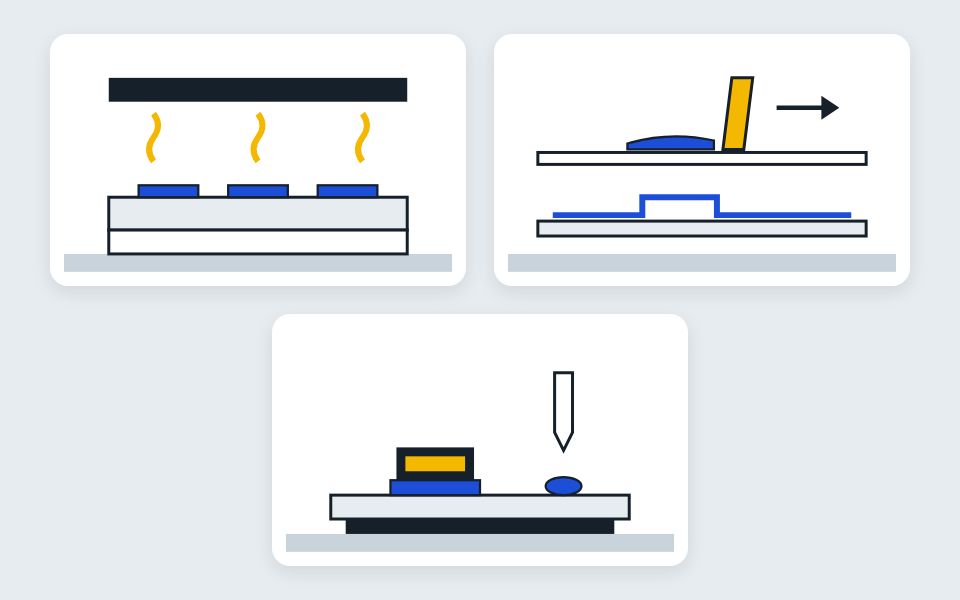
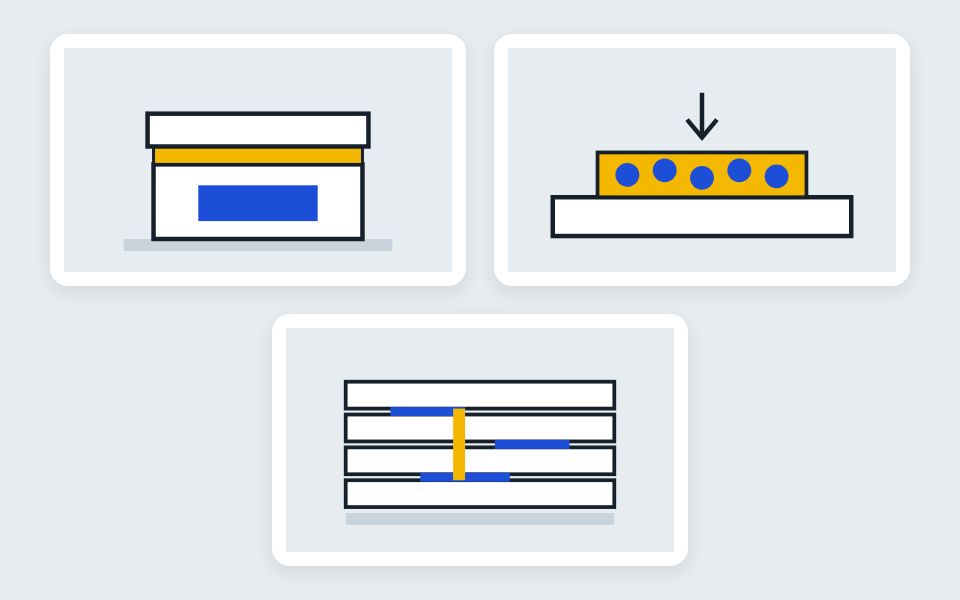
3つの種類
- 封着・封止用は、
ガラス・ セラミック・金属を つなぎ、 すき間を ふさぎます。例は 日本電気硝子 の LS-2010、 日本山村硝子の NYG353、 ショットの GM31107、 岡本硝子の 封止・ 封着用 フリットです - バインダー
(焼結助剤)用は、 導体ペーストや 抵抗体に 混ぜて 基板に 焼き付けます。例は AGC の 1724-1.5 と、 奥野製薬工業の 焼結助 剤用フリットです - LTCC用は、
セラミックの 粉と混ぜて シートにし、 重ねて 焼く多層基板の 材料です。例は 日本電気硝子 の MLS-63 と、 岡本硝子の LTCC用ガラス 粉末です
熱膨張係数の合わせ方
- 膨張が
相手と 合わないと、 冷えた ときに 割れたり 反ったりします - AGC の
カタログでは、 つなぐ 相手より 0〜15×10-7/℃ほど 小さい フリットを 選びます - 日本電気硝子は、
熱膨張係数が約 70×10-7/Kの アルミナに、 65×10-7/Kの LS-2010 を 合わせています - 日本山村硝子の
NYG353 は、 焼いた あとの 熱膨張係数が 120×10-7/℃と 大きく、 ステンレスに 合わせてあります
軟化点と封着温度
- 封着は、
軟化点より 30〜100℃ほど 上げて行います (AGC のカタログ) - 日本電気硝子
の LS-2010 は、 軟化点が 400℃で、 封着温度は 435℃です - 低い
温度で 封じたいなら、 低融点の ソルダーガラスを 選びます。 ショットの ソルダーガラスは 軟化点が 550℃以下です - 日本電気硝子
の LS-1401S は、 封着温度が 380℃で、 水晶振動子の SMD パッケージに 使われます
LTCC用の焼成温度
- 日本電気硝子の
LTCC 用粉末 ガラスは 870〜900℃で 焼けるので、 内層の 導体に 金や銀を 使えます - 岡本硝子の
材料も 900℃以下で、 Cuや Agの 配線と 一緒に 焼けます - 日本電気硝子
の MLS-63 は、 抗折強度が 400MPaの 結晶性の 品番です
無鉛のフリット
- 日本山村硝子の
NYG353 は、 鉛もビスマスも 入っていません - AGC は、
組成に 鉛の表記が 無い品番には 鉛を意図して 入れていません - 岡本硝子は
基板印刷用の 無鉛品を出し、 ショットも 鉛フリーの ソルダーガラスを そろえています
使うときの注意
- ペーストは、
320〜380℃で 樹脂を 飛ばしてから 封着温度まで 上げます (日本電気硝子の手順) - 樹脂が
焼け残ると、 ガラスの 中に泡 (ボイド)が できて 絶縁が 落ちます - 焼いた
あとに めっきを かけると、 ガラスの 成分が 溶け出すことがあります。 めっきに 強い組成を 選びます - 開封したら、
湿気を 吸わないよう 早めに 使います
COMPAREガラスフリットの