
めっき・熱処理・
黒色化成剤のメーカー4社比較【2026年】
黒色化成剤は、
表面処理の
黒色化成剤とは
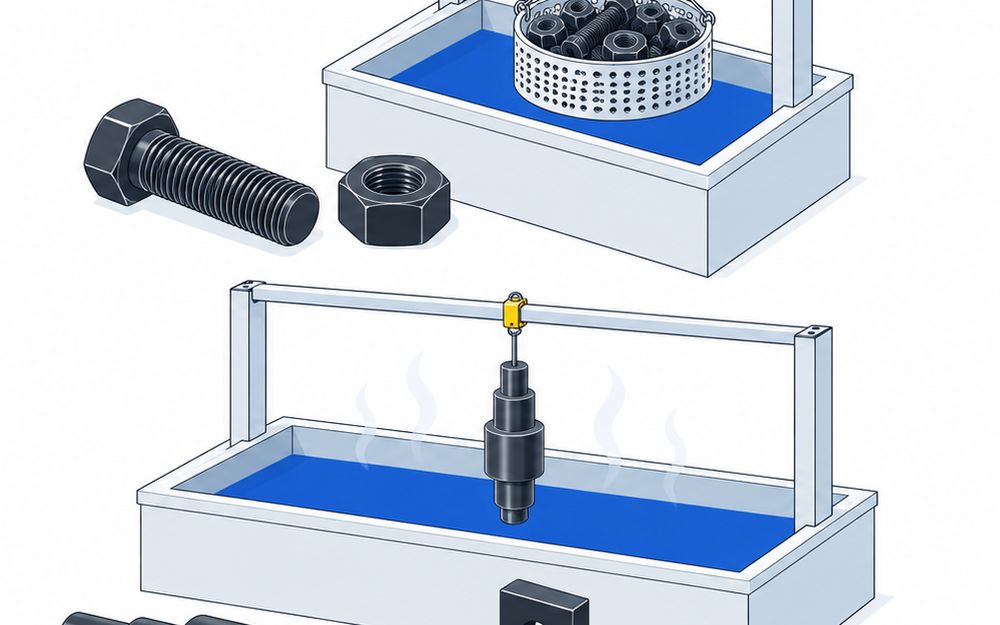
黒色化成剤とは、
亜鉛めっきの
黒色化成剤は、
種類ごとに、
特に、
鉄鋼用の
※処理条件・荷姿・
黒色化成剤の種類と比較表
亜鉛めっき
用黒色化成剤 - 使用用途
- ボルト・ナット・
ブラケット など、 亜鉛めっきした鉄の 部品を 黒くするめっき工場の ライン。 - 特徴
- 亜鉛めっきした
部品を浸け、 3価クロムの 黒い化成皮膜を つくる 処理剤です。 めっき浴 (塩化浴・ジンケート浴)と、 バレルか ラック かで品番が 分かれ、 30〜45℃・ 30〜60秒ほどで 処理します。 - 強み
- 6価クロムを
使わずに、 ボルトや 小物部品を 仕上げられます。黒く ユケン工業のメタス YFB-RN7は、 仕上げ皮膜と 重ねて 白錆が 出るまで 168時間以上です。
用黒色化成剤を 比べる (2社・3製品) 鉄鋼用黒染め剤
- 使用用途
- 機械部品・
工具・ 治具・ 鋳物など、 鉄鋼の 部品を 黒くする 熱処理・ 表面処理の工場。 - 特徴
- 液を
135〜146℃ほどで 煮沸して 鉄鋼を浸け、 四三酸化鉄 (Fe3O4)の 黒い皮膜を つくる 加温黒染め剤が 中心です。 加熱せずに、 常温の 液に浸けるか 塗る常温黒染剤も あります。 - 強み
- 皮膜は
寸法が ほとんど 薄さで、変わらない 一般的な 鉄鋼なら 15〜20分の 煮沸で 約1µmです。 めっきと 違い、はめあいの ある部品も そのまま 黒くできます。
比べる (3社・5製品)
黒色化成剤を使うメリットと選ぶときの注意
黒色化成剤を使うメリット
部品を
黒くそろえながら、 さび止めの 皮膜を 重ねる 亜鉛めっき用は、
亜鉛めっきの 上に黒い化成皮膜を 重ねます。 ユケン工業のメタス YFB-RN7は、 仕上げ皮膜と 合わせて白錆が 出るまで です。168時間以上 皮膜が薄く、
部品の 寸法が ほとんど 変わらない 鉄鋼の
黒染めの 皮膜は、 一般的な 鉄鋼で 15〜20分 煮沸して 約1µmです。は めあいの も、ある部品 寸法を 変えずに 黒くできます。 液に
浸けるだけで、 量産の 部品を まとめて 黒くできる 亜鉛めっき用は
30〜60秒、 鉄鋼用の 加温黒染めは 10〜40分ほど 液に浸けるだけです。 バレルで 回せば、 ボルトのような小物も まとめて 処理できます。



黒い塗装に比べたメリット
塗装と違い、
ねじ山や 穴がふさがらない 化成皮膜と
黒染めは、 金属の 表面そのものを 化学反応で 変えます。 黒染めの 皮膜は 約1µmなので、 ねじ山や 小さな穴 が塗料で うまらず、 そのまま 組み付けられます。 1個ずつ
吹き付けず、 液に浸けて まとめて 処理できる 塗装のように
部品を 1個ずつ 吹き付けず、 バレルやかごに 入れて液に 浸けます。減った 分の薬剤を しながら、補給 同じ液で 処理を 続けます。
選ぶときに注意すること
今の
めっき浴に 合う品番を選ぶ 3価クロムの
黒色化成剤は、 塩化浴用と ジンケート 浴用で 品番が 分かれます。 ユケン工業のメタス YFB-RN7は塩化浴用、 YFB-SBは ジンケート 浴用です。今の めっき浴 を先に確かめてから 品番を 選びます。 よく
ある失敗 ジンケート浴のラインに、 塩化浴用の 黒色化成剤を 入れてしまう。 バレルか
ラック かで合う品番が違う 同じ
会社の 黒色でも、 日本表面化学は ラック 用にTR-184・ TR-187、 バレル用に TR-185・ TR-186を 分けています。 めっきの かけ方で 外観の 安定と 液の持ちが 変わるので、 ラインごとに品番を 決めます。 よく
ある失敗 バレルの小物ラインに、 ラック 向けの 品番を そのまま使う。 黒色の
3価クロムは 仕上げ皮膜と 組み合わせる ユケン工業が
出している白錆 168時間以上は、 3価の 化成皮膜に 仕上げ皮膜を 重ねた ときの 値です。 黒色化成だけで 同じ耐食性が 出るとは 限らないので、 仕上げ剤も 一緒に メーカーに 相談します。 よく
ある失敗 黒色化成だけで済ませ、 耐食性の 試験で 白錆が 早く出る。 黒染めの
後は防錆剤を塗る 黒染めの
四三酸化鉄の 皮膜は すき間の 多い膜で、 それだけでは 赤錆を 止め切れません。 黒染めの後に 防錆剤や 防錆油 を塗って 仕上げます。 よく
ある失敗 黒染めしたまま置いておき、 細かいつぶ錆が出る。 加温黒染めの
液を煮詰めない 加温黒染めの液は、
作業中に 145℃近くまで 上がると 水分が 足りなくなり、 鉄が赤茶色に なります。液温を 見ながら水を足し 、決められた 温度で 処理します。 よく
ある失敗 水を足さずに 煮詰め、 部品が 赤茶色に 染まる。 シアン入りの
剤は毒物として扱う 大阪化学研究所の
Kは シアンを含み、 医薬用外毒物に 当たります。 炭素の 少ない 鉄なら、 シアンを 含まないNOTで 足ります。 よく
ある失敗 毒物の保管と 記録の 用意が 無いまま、 シアン入りの 剤を仕入れる。
黒色化成剤選びで、よくある疑問

購買担当の疑問 黒色化成剤って1缶いくら?
値段を

設備担当の疑問 3価クロムの黒色化成剤と6価の黒色クロメートの違いは?
6価クロムを
設備担当の疑問 塩化浴とジンケート浴で、黒色化成剤は変えないといけない?
変えます。

工場長の疑問バレルとラックで、黒色化成剤は分けたほうがいい?
分けます。
設備担当の疑問 コバルトを含まない黒色化成剤はある?
あります。
設備担当の疑問 黒色化成皮膜の耐食性はどれくらい?
仕上げ皮膜と

施設管理の疑問鉄の部品を黒くしたい。黒染め剤はどれを選べばいい?
量産で
設備担当の疑問 黒染めの皮膜はどれくらいの厚さ?寸法は変わる?
約1µmで、
施設管理の疑問 黒染めした部品がすぐさびる。どうすれば止まる?
黒染めの後に、
工場長の疑問 シアン入りの黒染め剤は使わないほうがいい?
炭素の
購買担当の疑問 黒色化成剤は何kg単位で買える?
20kg前後の

経営者の疑問 黒色化成剤のメーカーはどこが大手?
亜鉛めっき用では、
黒色化成剤の主なメーカー4社
 株式会社
オーデック
- 特徴
- 工業用の
耐熱化成品と 化学製品を 製造・販売する 会社で、 窒化ほう 素などを 使う耐熱潤滑・離型剤や セラミック 接着剤を 扱っています。 - 強み
- 耐熱900 ℃の
セラミック 潤滑体 - 黒染めの
薬剤と機器を セットで
- 耐熱900 ℃の
東京都
日本表面化学株式会社
- 特徴
- 1968年に
創業した、 開発・製造・販売を 一貫して行う 金属表面処理薬剤の 会社です。 亜鉛めっきの 三価クロム 化成皮膜剤を トライナー シリーズ として 作っています。 - 強み
- コバルトを
含まない 皮膜剤 - 二次加工性に
優れた皮膜
- コバルトを
東京都
黒色化成剤の種類ごとの比較表
あわせて読む
解説黒色化成剤の亜鉛めっきの
 洗浄・
無電解・
 洗浄・
量産ライン・
 電気設備・電源めっき
めっき・
出典
掲載基準
金属の
黒色化成剤を