GUIDE / ATSUSA-KEI超音波厚さ計とは?
超音波厚さ計とは?原理と種類・使い方・校正・誤差の原因と選び方
配管・タンク・鋼板の
この
超音波厚さ計は、
超音波厚さ計とは
超音波厚さ計は、
比較ページには、
原理
- 超
音波は 測る 物の 中を 往復するので、 往復の 時間に 材料の 音速を かけて 2で 割ると 厚さが 出る (ダコタ・ジャパン) - 日本電磁測器の
カタログの 式は、 厚さ=1/2×音速×伝播時間 - 音速は
材料で 違うので、 鋼・アルミ・樹脂など 測る 物に 合わせて 設定する
種類
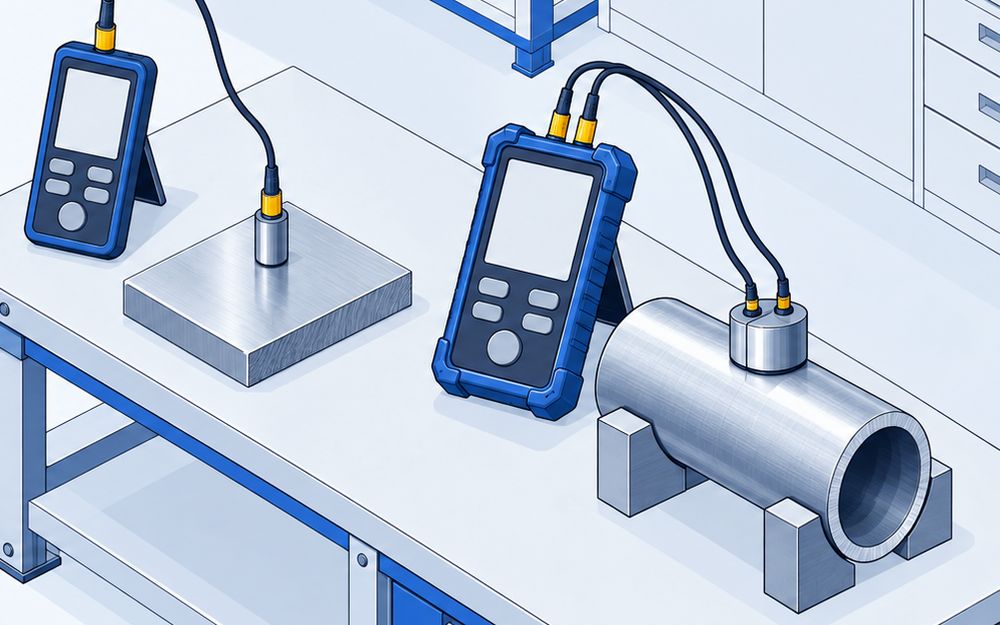
標準型(数値表示)
- 探触子を
当てると、 厚さを 数字で 出す基本の型 - 配管や
タンクの 減肉・腐食の 点検、 加工品の 厚さの 検査に使う - 塗装が
あると 塗装ごとの 厚さが出る
塗装の上から測る型
- 2つの
底面エコーの 間隔を 測る エコー・エコー (スルーペイント)で、 母材だけの 厚さを出す - 塗装した
タンク・ 配管・ 鋼構造物の 点検に使う - ダコタ・ジャパンは、
塗りむらが 無いこと・腐食や さびが 無い ことを 条件に 挙げている
精密型(波形表示)
- 一振動子の
探触子や 波形の 表示で、 0.001mm 単位まで 細かく測る - 薄肉の
パイプ、 ガラス・ セラミック・樹脂、 製品の 品質管理に使う - ダコタ・ジャパンに
よると、 鋼なら 精密検査用で約 0.15mm以上、 腐食検査用で 約1mm以上を 測れる
電磁超音波(EMAT)
- 電磁超
音波の 探触子で、 カプラントを 塗らずに 金属の 厚さを測る - さびや
スケールを 落と さずに 測れ、 重ね塗りした 塗装の 上からも 母材を 測れる - 精度は
ふつうの 超音波厚さ計より 少し 劣り、 局部の 腐食や 孔食を 探すのには 向かない
使い方
測る前
- 探触子に
カプラント (接触媒質)を 付ける - 零点調整をする。
ダコタ・ジャパンは、 測定の 前と 途中に 定期的に、 機材や 温度が 変わる たびに 行うよう 案内している - 厚さの
分かった 試験片で 音速を 合わせる (鋼種に よる 音速の 違いは2%ほど)
測るとき
- 探触子を
一定の 力で 面に 押し当てる - 配管は
軸に対して 垂直に 当てる。 外径25mm以下の 配管は 軸と 平行に 当て、 角度を 変えて 最も 薄い値を読む - 浮いた
さびは 落とし、 測る 面は 100μmRz以下に 仕上げる
誤差の原因
- 音速の
設定が ずれている (鋼の音速5,920m/秒で 測ると、 鋼種によって2%ほどずれる) - 温度が
変わると 音速が 変わる (測る物と探触子の両方) - 塗装ごと
測ると、 塗料は 実際の 3倍ほど 厚く出る - 面が
粗い・曲がっていて、 探触子が 密着しない
カプラント(接触媒質)
- ダコタ・ジャパンの
付属の カプラントは、水・ プロピレングリコール・ グリセリンが 主な成分 - 水や
油でも 代わりに なるが、 粗い面では すき間が できて 精度が 落ちる - 電磁超
音波なら、 カプラント はいらない
資格
- ふだん
使うだけなら 資格は いらない - JIS Z 2355
(超音波パルス反射法に よる 厚さ測定方法)に 従った 測定を 求められたら、 日本非破壊 検査 協会の 「超音波厚さ測定(UM)」の 資格が 必要 (ダコタ・ジャパン)
選び方
- 塗装を
決める:塗装したまま 測るなら、 エコー・エコーの 付いた機種 - 厚さと
細かさを 決める:腐食の 点検なら 標準型、 薄い物を 細かく 測るなら 精密型 - 面の
状態を 見る:さびや スケールを 落とせないなら 電磁超音波 - 記録の
要否を 決める:データの 件数と パソコンへの 出し方 - 値段を
比べる:値段を 出している 製品は 公開価格で 比べ、 ほかは 見積もりを 取る。 買う 前に、 デモ機や サンプル測定で 自分の 物を 測れるか 確かめる