金型設計・
スプルーブッシュのメーカー4社比較【2026年】
スプルーブッシュは、
金型の
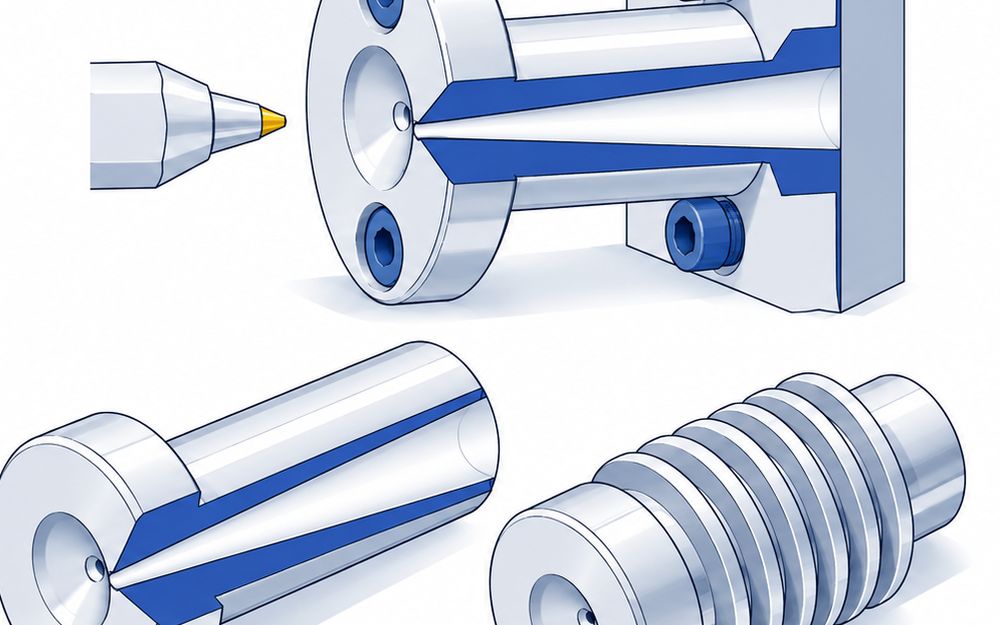
スプルーブッシュとは
スプルーブッシュ
スプルーブシュ
スプルーブッシュは、
種類ごとに、
特に、
糸引きや
※仕様と
スプルーブッシュの種類と比較表
ボルトタイプの
スプルーブッシュ - 使用用途
- つばを
取付板に ボルトで 止める、 標準の 射出成形の金型。 - 特徴
- つばに
ボルト穴があり、 取付板に ボルトで 止める スプルーブッシュ です。 交換の ときは ボルトを 外して 抜きます。 - 強み
- つばを
ボルトで 。止めます パンチ工業の SSBBPは フランジ厚 10mmの つばを ボルトで止め、 材質は HPM1相当・ SKD61・ SKD11相当から 選べます。
スプルーブッシュを 比べる (2社・3製品) ショルダー
タイプ のスプルーブッシュ - 使用用途
- つばを
上から ロケートリング などで 押さえて 止める金型。 - 特徴
- つばに
ボルト穴が無く、 上から ロケートリング などで 押さえて 止める スプルーブッシュです。 - 強み
- つばの
形が単純 で、取付板の 加工が 少なく 済みます。 パンチ工業の SSBSMは ノズル側の 穴径2〜3.5mmで、 HPM1相当は 37〜43HRCです。
タイプ のスプルーブッシュを 比べる (2社・2製品) 糸引き防止・冷却の
スプルーブッシュ - 使用用途
- 糸引き・ハナタレが
出る金型、 スプルーの 冷却待ちを 短くしたい金型。 - 特徴
- スプルーブッシュに、
糸引きを 止める、 スプルーを 早く冷やすといった 働きを 足した品です。今の スプルーブッシュと 入れ替えて 使います。 - 強み
- 糸引きと
冷却待ち を減らせます。 プラモール精工の レボスプルーは、 ABSで スプルー部の 冷却時間が 11秒から 5秒に なった 事例があり、 ラジエタースプルーは フィンと 点接触で 糸引きを 抑えます。
スプルーブッシュを 比べる (2社・3製品)
スプルーブッシュを使うメリットと選ぶときの注意
スプルーブッシュを使うメリット
ノズルの
樹脂を 型の中へ通す 成形機の
ノズルが 当たり、 溶けた 樹脂を 受けてランナーへ 流す 入口になります。 スプルーの 通り道を つくる 部品です。 品番で
寸法と 材質を 選べる パンチ工業は全長
200.0mmまで、 材質は HPM1相当・ SKD61・ SKD11相当から選べ、 品番で寸法と 硬さを 決めて 注文できます。 成形の
不良と 冷却待ちを 減らせる 機能付きの
品なら、 糸引き・ハナタレ・ 冷却待ちを 減らせます。 レボスプルーは、 スプルー部の冷却時間 11秒を5秒 にした事例が あります。
標準のスプルーブッシュに比べた、機能付きのメリット
ノズルを
当てたまま、 糸引きを防ぐ プラモール精工の
ラジエタースプルーは、 フィンと 点接触で 熱を逃がし、 ノズルを 当てたまま 生産を 続けても糸引きを 防げます。 ABS・ PBT・ PP・ PA・ PC・ POMなどで 効果が 出ています。 水管なしで、
スプルーを 早く冷やす レボスプルーは外形を
星形に して表面積を 増やし、 水管も 温調機も 使わずに 冷やします。L寸 100mm では約47% 軽く なり、廃棄する 材料が 減ります。
選ぶときに注意すること
今の
取付板の 止め方に 合わせる ボルトタイプ
はつばの ボルト穴で 取付板に止め、 ショルダー タイプ はつばを 上から 押さえて 止めます。今の 金型の を止め方 見てから、 同じタイプで 選びます。 よく
ある失敗 ショルダータイプ の金型に、ボルトタイプを 頼んでしまう。 材質と
硬さを、 品番で 確かめる パンチ工業は、
HPM1相当が 37〜43HRC、 SKD61が 48〜52HRC、 SKD11相当が 58〜62HRC です。 双葉電子工業は SKD61で 48HRC以上 です。同じ形でも 硬さが違う ので、品番で 確かめます。 よく
ある失敗 材質を確かめずに、 前と違う硬さの 品を入れる。 糸引き防止の形は、
ピーク圧を 見ながら合わせる プラモール精工は、
ラジエタースプルーで 糸引きが 続くなら H寸法 0.5mmを 選び、 ピーク圧が 上がったら0.1m mずつ よう広げる 案内しています。 よく
ある失敗 H寸法を決めたまま、 ピーク圧の 上がりを 見ずに 成形を 続ける。 ラジエタースプルーは、
パーティング 面から 出ないように 付ける プラモール精工は、
ラジエタースプルーを パーティング 面から 出ないように 付けるよう 案内しています。 全長を 型の寸法に 合わせて 選びます。 よく
ある失敗 全長を長く選び、 パーティング 面から 先が出る。 SA.BUSHは、
ノズルを 前進させたまま使う ソリューション
アシスト のSA.BUSHは、 成形機の ノズルを 前進させたままに して使い、 型開きの ときに 3秒ほど エアーを 噴きます。 エアー 圧は 0.5MPa以上です。 よく
ある失敗 工場のエアーの 圧を確かめずに付け、 糸が切れない。 税込か
税抜かを 確かめる パンチ工業の
カタログは 税込か 税抜かを 書いていません。 プラモール精工は 税込の 値段も 出しています。注文の前に 確かめます。 よく
ある失敗 税抜と思って 予算を組み、 請求で 差が出る。
スプルーブッシュ選びで、よくある疑問
購買担当の疑問 スプルーブッシュっていくら?
標準品なら
設備担当の疑問 スプルーブッシュとスプルーブシュの違いは?
同じ
設備担当の疑問 スプルーブッシュの種類と違いは?
止め方と
設備担当の疑問 ボルトタイプとショルダータイプ の違いは?
止め方が
設備担当の疑問 スプルーブッシュの材質と硬さは?
パンチ工業は、
工場長の疑問糸引きを止めるスプルーブッシュはある?
あります。
工場長の疑問 ラジエタースプルーのH寸法はどう選ぶ?
糸引きが
工場長の疑問 スプルーの冷却時間を短くするには?
外形で
設備担当の疑問 SA.BUSHはどう使う?
型開きの
購買担当の疑問 スプルーブッシュは何日で届く?
パンチ工業の
購買担当の疑問 まとめて買うと安くなる?
パンチ工業
スプルーブッシュの主なメーカー4社
 株式会社
プラモール精工
- 特徴
- 宮城県富谷市に
本社・工場を置き、 プラスチック 射出成形、 金型の 設計・製作、 ガストース などの 自社製品の 製作・販売を する会社です。 - 強み
- 成形の
課題別に製品 - 無停止成形の
モデル工場
- 成形の
宮城県
スプルーブッシュの種類ごとの比較表
あわせて読む
解説スプルーブッシュの射出成形の
 加工機械・工具
ストレート・
 加工機械・工具
オープンゲート・
 加工機械・工具射出成形機の
全電動式・
出典
掲載基準
射出成形の
スプルーブッシュを