口コミを書く

スプルーブッシュ >

金型設計・生産技術・成形の担当の方へ

糸引き防止・冷却のスプルーブッシュのメーカー2社比較【2026年】

糸引き防止・冷却のスプルーブッシュは、
糸引きや冷却待ちを減らす働きを足したスプルーブッシュです。

ABOUT

糸引き防止・冷却のスプルーブッシュとは

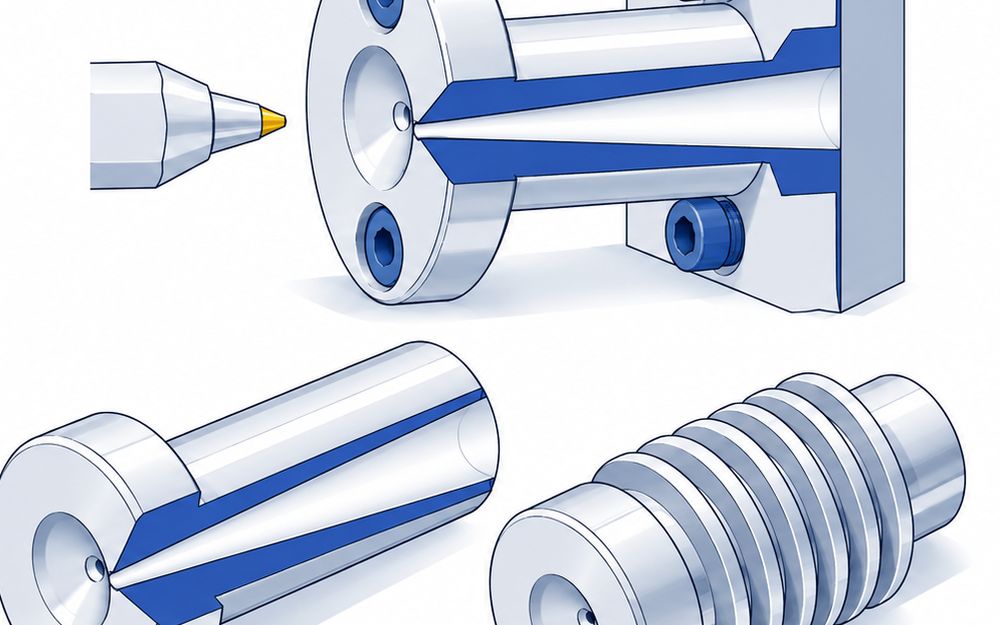
糸引き防止・冷却のスプルーブッシュとは、スプルーブッシュに、糸引きを止める、スプルーを早く冷やすといった働きを足した品です。
今のスプルーブッシュと入れ替えて使います。

機能付きは、熱を逃がす形で止めるか、エアーで切るか、外形で冷やすかで分かれ、
止めたい困りごと・付け方・値段で比べて選びます。

特に、フィンで熱を逃がすラジエタースプルーと、星形で冷やすレボスプルーを作るのはプラモール精工です。
エアーで糸を切るSA.BUSHを作るのはソリューションアシストです。

※仕様と価格は各メーカーの公式の製品ページとカタログによる。糸引き防止の使い方はプラモール精工とソリューションアシストの案内による。

LIST

糸引き防止・冷却のスプルーブッシュの比較表

糸引き防止・冷却のスプルーブッシュの価格・相場公開価格(税込)

相場価格
43,670円2製品の中央値

※公開価格の無い製品(1製品・各社 要見積)は入れていません

糸引き防止・冷却のスプルーブッシュ3製品の比較
製品・メーカー製品の特徴製品の強み使用用途・場所価格
ソリューションアシスト株式会社糸引き防止スプルーブッシュ SA.BUSH製品の詳細を見るメーカー公式サイトgasexit.jp

ノズルを冷やさずに糸引きを切る

型開きのときに微細な孔の全周からエアーを吹き、糸引きした樹脂を切るスプルーブッシュです。ノズル先端の温度を下げずに済むので、充填不足とコールドスラッグによる銀条を抑えます。エアー圧は0.5MPa以上を使います。

銀条を出さずに糸引きを止めたい金型

要見積
株式会社プラモール精工ラジエタースプルー LSBBK製品の詳細を見るメーカー公式サイトplamoul-seiko.co.jp

フィンで熱を抑え、ノズルと点で接する

ノズルが当たる先に多数のフィンを付け、点で接して熱を逃がし、糸引きとドローリングを抑えるスプルーブシュです。先端の入駒はSUS440Cで55〜60HRCです。ノズルを当てたまま生産を続けても糸引きを防げます。

ナイロンやPCなどで糸引き・ハナタレが出る金型

45,000円〜税込49,500円〜
株式会社プラモール精工レボスプルー RSBGK製品の詳細を見るメーカー公式サイトplamoul-seiko.co.jp

星形の外形でスプルーを早く冷やす

スプルーの外形を星形にえぐり、表面積を増やして早く冷やすスプルーブシュです。ABSで、スプルー部の冷却時間が11秒から5秒に短くなった事例があります。水管も温調機も使わず、今のスプルーブシュと入れ替えるだけで済みます。

スプルーの冷却待ちを短くしたい金型

34,400円〜税込37,840円〜
FEATURES

糸引き防止・冷却のスプルーブッシュの使用用途・特徴・メリット

使用用途

  • どこに使うか

    糸引き・ハナタレが出る金型、スプルーの冷却待ちを短くしたい金型。

  • 何のために使うか

    糸引きや冷却待ちといった、スプルーで起きる成形の困りごとを減らすためです。

特徴

  • どんなものか

    スプルーブッシュに、糸引きを止める、スプルーを早く冷やすといった働きを足した品です。今のスプルーブッシュと入れ替えて使います。

  • 強み

    糸引きと冷却待ちを減らせます。プラモール精工のレボスプルーは、ABSでスプルー部の冷却時間が11秒から5秒になった事例があり、ラジエタースプルーはフィンと点接触で糸引きを抑えます。

メリット

  • 使うメリット

    今のスプルーブッシュと入れ替えて使えます。レボスプルーは、水管も温調機も使わずに済みます。

  • 標準のスプルーブッシュに比べたメリット

    ラジエタースプルーはノズルを当てたまま生産を続けても糸引きを防げ、ソリューションアシストのSA.BUSHはノズル先端の温度を下げずにエアーで糸を切ります。値段は標準品(パンチ工業のSSBBPで3,720円から)より高く、プラモール精工の品は34,400円からです。

スプルーブッシュを付ける根本の理由は、成形機のノズルから溶けた樹脂を受けて、金型のランナーへ流すことです。使うメリットをくわしく

選ぶときに注意すること

  1. 糸引き防止の形は、ピーク圧を見ながら合わせる

    プラモール精工は、ラジエタースプルーで糸引きが続くならH寸法0.5mmを選び、ピーク圧が上がったら0.1mmずつ広げるよう案内しています。

    よくある失敗H寸法を決めたまま、ピーク圧の上がりを見ずに成形を続ける。

  2. ラジエタースプルーは、パーティング面から出ないように付ける

    プラモール精工は、ラジエタースプルーをパーティング面から出ないように付けるよう案内しています。全長を型の寸法に合わせて選びます。

    よくある失敗全長を長く選び、パーティング面から先が出る。

  3. SA.BUSHは、ノズルを前進させたまま使う

    ソリューションアシストのSA.BUSHは、成形機のノズルを前進させたままにして使い、型開きのときに3秒ほどエアーを噴きます。エアー圧は0.5MPa以上です。

    よくある失敗工場のエアーの圧を確かめずに付け、糸が切れない。

  4. 税込か税抜かを確かめる

    パンチ工業のカタログは税込か税抜かを書いていません。プラモール精工は税込の値段も出しています。注文の前に確かめます。

    よくある失敗税抜と思って予算を組み、請求で差が出る。

Q&A

糸引き防止・冷却のスプルーブッシュ選びで、よくある疑問

購買担当の疑問糸引き防止のスプルーブッシュっていくら?

プラモール精工のレボスプルーRSBGKが34,400円から(税込37,840円から)、ラジエタースプルーLSBBKが45,000円から(税込49,500円から)で⁠す⁠。ソリューションアシストのSA.BUSHは公式に値段が無いため、見積もりを取る必要があります。全長と穴径、成形している樹脂を伝えてください。

工場長の疑問糸引きとハナタレを止めたい

ノズルを当てたまま止めたいなら、プラモール精工のラジエタースプルーです。ノズルが当たる先に多数のフィンを付け、点で接して熱を逃がし、糸引きとドローリングを抑えます。ナイロンやPCで困っているなら、成形している樹脂と今の糸引きの出方を伝えて相談してください。H寸法は、ピーク圧を見ながら合わせます。

工場長の疑問ラジエタースプルーのH寸法はどう選ぶ?

糸引きが続くならH寸法0.5mmです。プラモール精工は、0.5mmを選び、ピーク圧が上がったら0.1mmずつ広げるよう案内しています。糸引きが出たり出なかったりする程度なら1.0mmでもよいとしています。成形機のピーク圧を見ながら、少しずつ合わせてください。変えた寸法と糸引きの出方は、記録に残しておきます。

工場長の疑問スプルーの冷却時間を短くしたい

プラモール精工のレボスプルーです。外形を星形にえぐって表面積を増やし、スプルーを早く冷やします。ABSで冷却時間が11秒から5秒になった事例があり、L寸100mmでは約47%軽くなります。水管も温調機も使わないので、今の冷却時間を測ってから入れ替えを相談してください。冷却時間が短くなれば、1ショットの時間も見直せます。

設備担当の疑問SA.BUSHはどう使う?

型開きのときに3秒ほどエアーを噴き、糸引きした樹脂を切ります。エアー圧は0.5MPa以上が必要で、取付板にニップルとホースの逃がし溝を追加工して付けます。成形機のノズルは前進させたままにします。工場のエアーの圧と、取付板を追加工できるかを先に確かめてください。既存のスプルーブッシュの改造も受けています。

工場長の疑問銀条を出さずに糸引きを止めたい

ソリューションアシストのSA.BUSHです。ノズル先端の温度を下げずにエアーで糸を切るので、充填不足とコールドスラッグによる銀条を抑えます。ノズルを冷やして糸引きを止めると銀条が出る金型なら、SA.BUSHを先に見てください。今の銀条の写真を添えると話が早く進みます。既存のスプルーブッシュの改造も受けています。

設備担当の疑問どの樹脂に効く?

プラモール精工のラジエタースプルーは、ABS・PBT・PP・PA・PC・POM・TPC・PC/ABSで効果が出ています。ナイロン(PA)やPCの糸引き・ハナタレに向く品です。ほかの樹脂で使いたいなら、樹脂の名前と成形の条件をプラモール精工に伝え、効くかを確かめてから入れてください。

施設管理の疑問今のスプルーブッシュと入れ替えられる?

入れ替えて使えます。プラモール精工のレボスプルーは、水管も温調機も使わず、今のスプルーブシュと入れ替えるだけで済みます。ソリューションアシストは、今のスプルーブッシュの改造も受けます。今の品の全長と穴径を測り、図面と一緒に伝えてください。ラジエタースプルーは、パーティング面から出ないように付けます。

施設管理の疑問機能付きの材質と硬さは?

プラモール精工のラジエタースプルーは本体がSKD61で48〜52HRC、先端の入駒がSUS440Cで55〜60HRCです。レボスプルーはSKD61で48〜52HRC、ソリューションアシストのSA.BUSHは50HRC程度です。今の品と同じか、硬い材質であることを確かめてから入れてください。

経営者の疑問糸引き防止のスプルーブッシュのメーカーは?

このページには、プラモール精工とソリューションアシストの2社を載せています。ノズルを当てたまま糸引きを止めるか冷却を早めたいならプラモール精工、銀条を出さずにエアーで糸を切りたいならソリューションアシストから見ると早く絞れます。プラモール精工は直販です。成形している樹脂と困りごとを、2社に同じように伝えて比べます。

MAKERS

糸引き防止・冷却のスプルーブッシュの主なメーカー2社

ソリューションアシスト株式会社

特徴
射出成形の不良対策部品の開発・販売と、成形工程のコンサルティングをする会社です。

兵庫県

株式会社プラモール精工

特徴
宮城県富谷市に本社・工場を置き、プラスチック射出成形、金型の設計・製作、ガストースなどの自社製品の製作・販売をする会社です。
強み
  • 成形の課題別に製品
  • 無停止成形のモデル工場

宮城県

出典
  1. パンチ工業 プラスチック金型部品
  2. パンチ工業 スプルーブシュ フランジ厚10mmボルト止めタイプ カタログ
  3. パンチ工業 スプルーブシュ フランジ厚10mmボルト止めタイプ 価格
  4. パンチ工業 スプルーブシュ ショルダータイプ カタログ
  5. 双葉電子工業 スプルーブシュ
  6. プラモール精工 レボスプルー
  7. プラモール精工 レボスプルー テーパタイプ カタログ
  8. プラモール精工 ラジエタースプルー
  9. プラモール精工 ラジエタースプルーブシュ カタログ
  10. ソリューションアシスト GASEXIT・SA.BUSH
  11. ソリューションアシスト SA.BUSH
掲載基準

射出成形の金型で成形機のノズルから樹脂を受けるスプルーブッシュのうち、糸引きを止める、スプルーを早く冷やすといった働きを足した品で、自社で作るメーカーが公式に案内している品。標準品と同じ形に糸引き防止加工を足しただけの品(パンチ工業のSSBBPHなど)は、ボルトタイプ・ショルダータイプのページで扱っています。

糸引き防止・冷却のスプルーブッシュを作っているメーカーの方へ:掲載・訂正のご依頼(掲載は無料です)

CITE

引用

比較記事にしてほしい
製品や会社の掲載はこちら👉