射出成形機とは?仕組みと構造、種類と型締力(トン数)の選び方
業務用の
この
射出成形機は、
射出成形機とは
射出成形機は、
比較ページには、
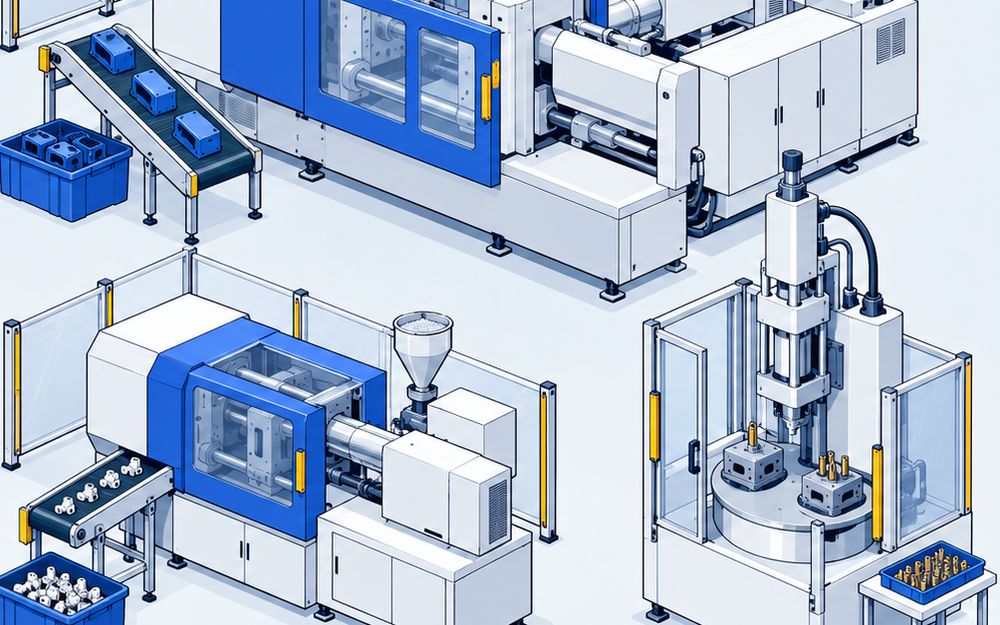
仕組みと構造
- 射出装置:加熱筒
(バレル)の 中で スクリュを 回し、 樹脂を 溶かして次の 1回 分を 量ります。 量った 樹脂を、 ノズルから 金型へ 押し込みます。 スクリュは、 ホッパ側から 供給部・ 圧縮部・ 計量部に 分かれています - 型締装置:金型を
開け閉めし、 樹脂を 入れている間は 金型が 開かないよう強い力で 締めます。 冷えたら 金型を 開き、 成形品を 押し出します - 金型:ノズルから
入った 樹脂を 冷やして 形に する 金属の 型です。 成形機とは 別に 作ります
3つの種類
- 全電動式
(横型) :射出・ 計量・ 型開閉・ 型締を サーボモータで 動かします。 油圧の 油を 使わず、 クリーンルームで 使える 機種も あります。 住友重機械工業の SE‑EV‑S、 ファナックの ロボショット、 日精樹脂工業の NEX‑Ⅴ、 日本製鋼所の J‑ADS、 芝浦機械の EC‑SXⅢ - 油圧・
ハイブリッド式 :型締や(横型) 射出の 一部を 油圧で 動かします。 油圧は 大きな 力を すぐに 出せ、 サーボで 油圧ポンプを 回す ハイブリッド 式は、 電気式が 苦手な 高い 射出圧力を 長く 保つ 成形に 向きます。 日精樹脂工業の FNX‑Ⅳ、 ソディックの GLシリーズ、 大型の 2プラテン 式の UBEマシナリーのMMX - 竪型:金型を
上下に 開け閉めし、 下の 金型に 端子や ナットを 置いて 一緒に 成形する インサート 成形に 向きます。 日本製鋼所の JT‑ADS、 山城精機製作所の VER15‑S15EV、 TOYOイノベックスのET‑Ⅱ
型締力(トン数)の見方
- 機械の
大きさは 型締力で 表します。 仕様表は kNで 書く ことが多く、 1kNは 約 0.102tです (1,080kNなら約110t) - 成形品が
大きい ほど、また 1つの 金型で 取る 数が 多い ほど、 大きな 型締力の 機種を 選びます。 芝浦機械の 成形例では、 注射器 (PP)が 100〜280tです - この
ページの 機種は、 山城精機製作所の VER15‑S15EVの 150kNから、 UBEマシナリーの MMXシリーズの 3,500tまで あります
スクリュ径と射出体積・射出圧力
同じ
- 日精樹脂工業の
NEX110Ⅴ (射出形式12E):28mmで 最大280MPa・ 77cm³、 36mmで 177MPa・ 127cm³ - 日精樹脂工業の
FNX110Ⅳ (射出形式12A):28mmで 265MPa・ 77cm³、 40mmで 145MPa・ 157cm³
カタログの
タイバー間隔と金型の寸法
金型は、
- ファナック α‑S100iB:
460× 410mm - ソディック GL100G2:
460× 420mm - 日精樹脂工業 NEX110Ⅴ・
FNX110Ⅳ: 460× 460mm - 山城精機製作所 VER15‑S15EV:
タイバーの 無い形
安全の決まり
射出成形機の
出典
- 芝浦機械 射出成形機 用語の
解説 https://www.shibaura-machine.co.jp/jp/product/shashutsu/glossary/ - UBEマシナリー 射出成形機 https://www.ubemachinery.co.jp/product/injection/
- ソディック 横型射出成形機 https://www.sodick.co.jp/product/injection/horizon/
- 日精樹脂工業 TNX-RⅢ series https://www.nisseijushi.co.jp/products/tnx-r3/
- 日精樹脂工業 NEX110Ⅴ 仕様表 https://www.nisseijushi.co.jp/products/nex-v/spec.php?
model=NEX110Ⅴ - 芝浦機械 EC-SXⅢシリーズ https://www.shibaura-machine.co.jp/jp/product/shashutsu/lineup/ecsx3/
- TOYOイノベックス Si-100-7 仕様 https://www.toyo-invx.com/product/spec/si-100-7.html
- TOYOイノベックス Si-7シリーズ https://www.toyo-invx.com/product/injection_si-7/