口コミを書く 製品を比べる種類から探す・⁠⁠⁠⁠⁠⁠無料

工場で金属を切る・溝を入れる刃を選ぶ生産技術・購買の担当の方へ

メタルソーのメーカー9社比較【2026年】

メタルソーは、ハイスや超硬で作った円盤の刃で、
鉄・ステンレス・非鉄金属を切ったり、細い溝を入れたりする丸のこ刃です。

ABOUT

メタルソーとは

比較表を見る ↓

円盤の外周に刃を並べたハイスや超硬の丸のこ刃で、
金属を切ったり溝を入れたりします。
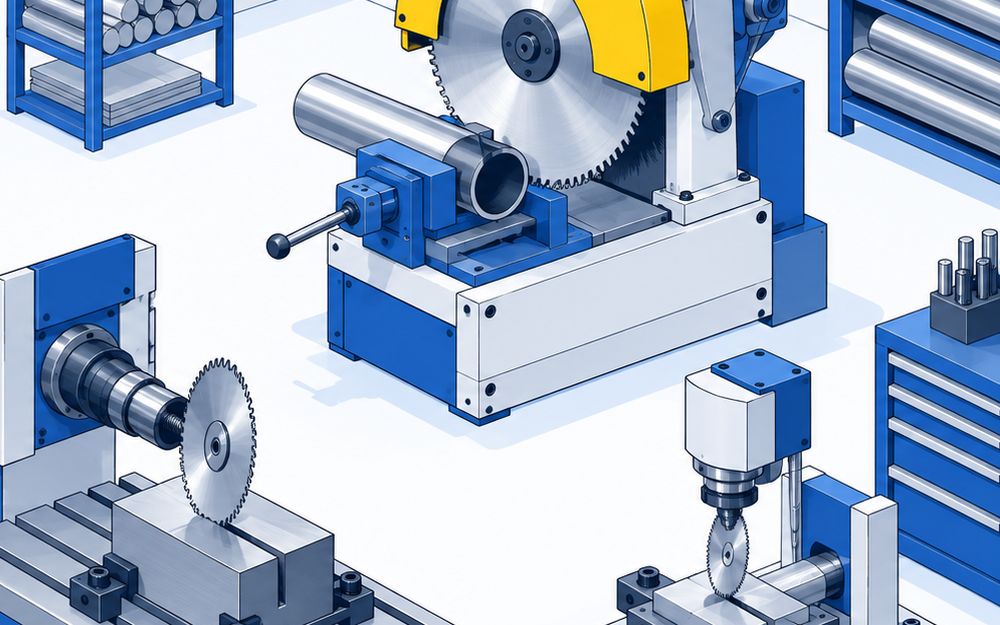
「金属用丸鋸」「メタルスリッティングソー」と⁠も呼び、丸鋸切断機(メタルソー切断機)や⁠、アーバーに付けてフライス盤で使います。

製品の特長

  • 刃と本体が同じ材料の一体もの(ハイスか超硬。刃先にチップを付けるチップソーとは別物)
  • 大径は切断機で棒・パイプを切る(外径200〜530mmほど)
  • 小径はフライス盤ですり割り・溝入れ(外径5mmから。超硬なら刃厚0.03mmの薄刃もある)

使うメリット

  • 研ぎ直して何度も使える(各社が再研磨を請け負う)
  • 切りしろが小さく、切り口がきれい(切断のあとの仕上げが少なくて済む)
  • 表面処理で材料に合わせられる(ホモ処理・TiN・TiAlNなど)

選ぶときに注意すること

  1. 外径・厚さ・穴径・ピンホールは、使う切断機かアーバーに合わせる
  2. ピッチ(刃の間隔)は材料の肉厚で決める。薄いパイプほど細かいピッチにする
  3. ステンレスや難削材には、表面処理のある刃か超硬を選ぶ
  4. 値段を公開しているメーカーは少ない。寸法とピッチを伝えて見積もりを取る

※仕様は各メーカーの公式の製品ページ・カタログによる。ピッチの選び方はオーエスジー・谷テックの選定表による。

LIST

メタルソーの比較表

コストは、値段を公開している製品どうしで比べています。値段を出していない製品は「要見積」。

CSV

メタルソー12製品の比較
製品・メーカーコスト製品の強み仕様公式ページ

切断機用(大径ハイス)

5製品
オーエスジー株式会社メタルソー(ホモ処理・TiNコート)国内の切断機に合う刃を早く入手する口コミを書く要見積

国内で広く使われている切断機に合うサイズを在庫していて、短い納期で届くメタルソーです。標準のホモ処理品と、送り速度を約50%上げられるTiNコート品の2種類から選べます。外径250〜400mmで、ピッチと刃数の早見表と切削条件の基準表がカタログに載っています。

刃の種類
切断機用(大径ハイス)
外径
250〜400mm(在庫の早見表)
厚さ
外径250mmで2.0mm
穴径
外径250mmで32mm
刃数・ピッチ
外径250mmで56〜260枚(ピッチで選ぶ)
材質
SKH51(TiNコートはSKH55も受注)
表面処理
ホモ処理(表面硬度HV900)・TiNコート
切れる材料
非鉄金属以外の一般切断(ホモ処理)
使う機械
自動機・手動機の丸鋸切断機
特長
TiNコートは非コーティング品より送り速度を約50%上げる
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)
神谷機工株式会社HSSメタルソー鋼管や異形材をきれいに切る口コミを書く要見積

被削材に合わせて刃型・材質・表面処理まで決めるオーダーメイドのハイスメタルソーです。外径90〜530mm・刃厚0.3〜10.0mmまで作れて、切断機の機種ごとの寸法表も公開しています。熟練の技術者が腰入れと歪直しをして、高速で回したときの刃振れを抑えます。

刃の種類
切断機用(大径ハイス)
外径
90〜530mm
厚さ
0.3〜10.0mm
材質
高速度工具鋼(ハイス)
表面処理
TiN・TiAlN・DLC・CrN・TiCNから選ぶ
切れる材料
一般鋼・炭素鋼・合金鋼・ステンレスなど(ムク・パイプ)
使う機械
丸鋸切断機(機種ごとの寸法表あり)
特長
腰入れ・歪直しで高速回転時の刃振れを抑える
記載なし
穴径・刃数・ピッチ
公式ページへ詳細・⁠⁠⁠仕様
クレマツ機鋼株式会社メタルソー(金属用ソー)切断機の機種名から合う刃を探す口コミを書く要見積

標準品の表に、外径×厚さ×穴径ごとに合う切断機のメーカーと機種名を並べているハイスメタルソーです。表面処理は黒化・硬質クロームメッキ・チタンコーティングから選べて、ねばいステンレス鋼にはクロームメッキを使います。標準品以外も、外径80〜520mm・厚さ0.6〜5.0mmまで注文で作ります。

刃の種類
切断機用(大径ハイス)
外径
80〜520mm
厚さ
0.6〜5.0mm
材質
HSS(高速度鋼)
表面処理
黒化処理(黒)・⁠硬⁠質クロームメッキ(白)・チタンコーティング⁠(金)
切れる材料
一般鋼、ステンレス鋼・合金鋼(硬質クロームメッキ)
使う機械
丸鋸切断機(機種ごとの標準寸法あり)
特長
標準寸法の表に、合う切断機の機種を並べている
記載なし
穴径・刃数・ピッチ
公式ページへ詳細・⁠⁠⁠仕様
株式会社谷テックHSSメタルソー鉄のパイプ・形鋼を丸鋸切断機で切る口コミを書く要見積

一般の鋼材向けの標準品に、日本で初めてホモ処理(黒色酸化被膜)を取り入れたメタルソーです。外径250〜450mmまで、パイプ・フラットバー・アングルの寸法ごとにピッチの選び方を公開しています。難削材には、HSSのおよそ2.5倍の寿命をうたうTiAlNコートのナイスショットを特注で作ります。

刃の種類
切断機用(大径ハイス)
外径
250〜450mm(ピッチ選定表の鋸サイズ)
刃数・ピッチ
ピッチ3〜16mm
材質
高速度工具鋼SKH51
表面処理
黒色酸化被膜のホモ処理(MSS・TiN・ナイスショットは特注)
切れる材料
普通鋼・炭素鋼などの一般鋼材
使う機械
丸鋸切断機(全自動切断機にも)
特長
ナイスショット(TiAlN)⁠は⁠周⁠速200m/分、寿命はHSSのおよそ2.5倍
記載なし
厚さ・⁠⁠⁠穴径
公式ページへ詳細・⁠⁠⁠仕様
津根精機株式会社大径HSSメタルソー自社の丸鋸切断機に合う刃をそろえる口コミを書く要見積

丸鋸切断機を作る津根精機が、自社の切断機の経験から作るハイスメタルソーです。外径200〜450mm・厚み0.8〜6mmの標準サイズ表を公開していて、自動機にも手動機にも付けられます。表面処理はZR・ZQ・TiAlN・TiCNから選べます。

刃の種類
切断機用(大径ハイス)
外径
200〜450mm
厚さ
0.8〜6mm
穴径
25.4mm・32mm・40mm・45mmなど
材質
ハイス
表面処理
ZR・ZQ・TiAlN・TiCNの表面処理
使う機械
自動機・手動機の丸鋸切断機
特長
切断機メーカーが作る刃で、再研磨後も品質を保つ
記載なし
刃数・ピッチ・切れる材料
公式ページへ詳細・⁠⁠⁠仕様

すり割り・溝入れ用

4製品
エムアールティ株式会社メタルソー小さな外径の溝入れ・切断用をそろえる口コミを書く要見積

外径5mmの小さなものから200mmまで、穴径と刃数を指定して作るメタルソーです。両側面に刃先から中低の勾配を付けて、切り込んだときに側面がこすれにくくしています。材料はハイスのSKH51・SKH59のほか、粉末ハイスと超硬も使っています。

刃の種類
すり割り・溝入れ用
外径
5〜200mm
厚さ
0.1mm以上
穴径
指定どおりに作る
刃数・ピッチ
指定どおりに作る
材質
ハイス(SKH51・SKH59)・粉末ハイス・超硬(⁠K-⁠10⁠)
特長
両側面に刃先から中低勾配が付く
記載なし
表面処理・切れる材料・使う機械
公式ページへ詳細・⁠⁠⁠仕様
岡崎精工株式会社MCOメタルソーハイスの溝入れ用を外径でそろえる口コミを書く要見積

耐熱性と耐摩耗性を上げた独自のコバルトハイス(MCO材)⁠で⁠作⁠るメタルソーです。外径75〜300mm、穴径25.4mmと31.75mmをそろえています。同じカタログに、溝入れ・切断に向く強力型(MMS)と⁠、丸鋸切断機用(CMS)も載っています。

刃の種類
すり割り・溝入れ用
外径
75〜300mm
穴径
25.4mm・31.75mm
材質
MCO(コバルトハイス)
特長
同じカタログに強力型(MMS・外径75〜200mm)と切断用(CMS・外径250〜370mm)もある
記載なし
厚さ・刃数・ピッチ・表面処理・切れる材料・使う機械
公式ページへ詳細・⁠⁠⁠仕様
津根精機株式会社小径HSSメタルソーすり割り・溝入れの刃を注文で作る口コミを書く要見積

熱処理と刃先研磨の技術を生かして、用途に合わせて1枚ずつ作る小径のハイスメタルソーです。外径10.0〜195mm・厚み0.1〜10.0mmまで作れて、すり割り加工やフライス加工に使われています。表面処理は大径品と同じくZR・ZQ・TiAlN・TiCNから選べます。

刃の種類
すり割り・溝入れ用
外径
10.0〜195mm
厚さ
0.1〜10.0mm
穴径
12.7mm・15.875mm・25.4mmなど
材質
ハイス
表面処理
ZR・ZQ・TiAlN・TiCNの表面処理
使う機械
すり割り加工・フライス加工
特長
用途に合わせてオーダーメイドで作る
記載なし
刃数・ピッチ・切れる材料
公式ページへ詳細・⁠⁠⁠仕様
株式会社ヤマトMS G2 メタルソー鋳鉄や焼入鋼に幅2mm以上の溝を切る口コミを書く要見積

刃先に超硬を付けた、フライス盤で溝を切るためのメタルソーです。外径75〜200mm・刃幅2〜6mmの型番を表で公開していて、穴径は25.4mmと31.75mmの2種類があります。鋳鉄・アルミ・銅から焼入鋼のHRC50以下まで、材料ごとの切削条件が出ています。

刃の種類
すり割り・溝入れ用
外径
75〜200mm
厚さ
2〜6mm
穴径
25.4mm・31.75mm
刃数・ピッチ
14〜24枚(外径75〜200mm)
材質
超硬(付刃)
切れる材料
鋳鉄・アルミ・銅・合金鋼・焼入鋼(HRC50以下)
使う機械
フライス盤(ボアタイプ・キー溝付き)
特長
鋳鉄は切削速度50m/min・送り0.05mm/tが基準
記載なし
表面処理
公式ページへ詳細・⁠⁠⁠仕様カタログ(PDF)

超硬ソリッド

3製品
株式会社エムエーツールSHARP SAW DMXステンレス・チタンに細い溝を切る口コミを書く要見積

ステンレスやチタン合金の溝入れに絞った、DMXコート付きの超硬ソリッドメタルソーです。メーカーの試験では、SUS304の深さ3mmの溝加工でテーブル送りを一般の標準品の3倍にできました。外径50・70・100mm、厚み0.5〜3.0mmの組み合わせを決まった仕様でそろえています。

刃の種類
超硬ソリッド
外径
50mm・70mm・100mm(対応スペック)
厚さ
0.5〜3.0mm
穴径
15.875mm・25.4mm
刃数・ピッチ
48〜78枚(外径100mmは48または78⁠)
材質
耐熱性の高い特殊な超硬母材
表面処理
DMXコート(耐熱温度900℃・Hv2400〜2600⁠)
切れる材料
ステンレス合金・チタン合金などの難削材
特長
SUS304の溝加工でテーブル送り3倍・周速2倍(メーカーの試験)
記載なし
使う機械
公式ページへ詳細・⁠⁠⁠仕様
株式会社エムエーツールSHARP SAW-⁠S材料に合わせて刃形から決めたい口コミを書く要見積

刃形・超硬の材種・サイズ・公差まで、加工に合わせてフルオーダーで作る超硬ソリッドメタルソーです。外径15〜150mm・板厚0.03〜10.0mmの範囲で、アルミ用・難削材用などの刃形と、TiAlN・ALX・DMXなどのコーティングを組み合わせます。厚み公差は標準で0〜+0.01mmです。

刃の種類
超硬ソリッド
外径
15〜150mm
厚さ
0.03〜10.0mm
穴径
5.0〜40.0mm
刃数・ピッチ
刃ピッチ1.5〜7.85mm(外径と加工で決める)
材質
超硬(⁠ソリッド⁠)
表面処理
TiN・TiAlN・TiCN・CrN・ALX(DLC)・DMXから選ぶ
切れる材料
アルミ・マグネシウム合金・樹脂(NR)、チタン合金・ステンレス⁠(NH)
特長
厚み公差は標準0〜+0.01mm、最小で幅0.004mm
記載なし
使う機械
公式ページへ詳細・⁠⁠⁠仕様
神谷機工株式会社超硬メタルソー電子部品・半導体の部品を薄く切る口コミを書く要見積

電子部品・半導体の加工に向けて、刃厚0.03mmからの超薄型をフルオーダーで作る超硬メタルソーです。刃厚の標準公差は±0.004mm、外径は15〜150mmです。専門の刃物コンサルタントが、切断機に合わせた回転数と送りまで決めて納めます。

刃の種類
超硬ソリッド
外径
15〜150mm
厚さ
0.03〜10mm
穴径
5〜40mm
材質
超硬(材質を被削材に合わせて選ぶ)
表面処理
ステンレス鋼・難削材向けにコーティング
切れる材料
一般鋼・チタン・ステンレス⁠・非鉄金属・⁠⁠⁠樹脂
特長
刃厚の標準公差±0.004mm
記載なし
刃数・ピッチ・使う機械
公式ページへ詳細・⁠⁠⁠仕様

切断機用(大径ハイス)5製品

オーエスジー株式会社

メタルソー(ホモ処理・TiNコート)

国内の切断機に合う刃を早く入手する

国内で広く使われている切断機に合うサイズを在庫していて、短い納期で届くメタルソーです。標準のホモ処理品と、送り速度を約50%上げられるTiNコート品の2種類から選べます。外径250〜400mmで、ピッチと刃数の早見表と切削条件の基準表がカタログに載っています。

コスト要見積

刃の種類
切断機用(大径ハイス)
外径
250〜400mm(在庫の早見表)
厚さ
外径250mmで2.0mm
穴径
外径250mmで32mm
刃数・ピッチ
外径250mmで56〜260枚(ピッチで選ぶ)
材質
SKH51(TiNコートはSKH55も受注)
表面処理
ホモ処理(表面硬度HV900)・TiNコート
切れる材料
非鉄金属以外の一般切断(ホモ処理)
使う機械
自動機・手動機の丸鋸切断機
特長
TiNコートは非コーティング品より送り速度を約50%上げる
公式ページへ
神谷機工株式会社

HSSメタルソー

鋼管や異形材をきれいに切る

被削材に合わせて刃型・材質・表面処理まで決めるオーダーメイドのハイスメタルソーです。外径90〜530mm・刃厚0.3〜10.0mmまで作れて、切断機の機種ごとの寸法表も公開しています。熟練の技術者が腰入れと歪直しをして、高速で回したときの刃振れを抑えます。

コスト要見積

刃の種類
切断機用(大径ハイス)
外径
90〜530mm
厚さ
0.3〜10.0mm
材質
高速度工具鋼(ハイス)
表面処理
TiN・TiAlN・DLC・CrN・TiCNから選ぶ
切れる材料
一般鋼・炭素鋼・合金鋼・ステンレスなど(ムク・パイプ)
使う機械
丸鋸切断機(機種ごとの寸法表あり)
特長
腰入れ・歪直しで高速回転時の刃振れを抑える
記載なし
穴径・刃数・ピッチ
公式ページへ
クレマツ機鋼株式会社

メタルソー(金属用ソー)

切断機の機種名から合う刃を探す

標準品の表に、外径×厚さ×穴径ごとに合う切断機のメーカーと機種名を並べているハイスメタルソーです。表面処理は黒化・硬質クロームメッキ・チタンコーティングから選べて、ねばいステンレス鋼にはクロームメッキを使います。標準品以外も、外径80〜520mm・厚さ0.6〜5.0mmまで注文で作ります。

コスト要見積

刃の種類
切断機用(大径ハイス)
外径
80〜520mm
厚さ
0.6〜5.0mm
材質
HSS(高速度鋼)
表面処理
黒化処理(黒)・⁠硬⁠質クロームメッキ(白)・チタンコーティング⁠(金)
切れる材料
一般鋼、ステンレス鋼・合金鋼(硬質クロームメッキ)
使う機械
丸鋸切断機(機種ごとの標準寸法あり)
特長
標準寸法の表に、合う切断機の機種を並べている
記載なし
穴径・刃数・ピッチ
公式ページへ
株式会社谷テック

HSSメタルソー

鉄のパイプ・形鋼を丸鋸切断機で切る

一般の鋼材向けの標準品に、日本で初めてホモ処理(黒色酸化被膜)を取り入れたメタルソーです。外径250〜450mmまで、パイプ・フラットバー・アングルの寸法ごとにピッチの選び方を公開しています。難削材には、HSSのおよそ2.5倍の寿命をうたうTiAlNコートのナイスショットを特注で作ります。

コスト要見積

刃の種類
切断機用(大径ハイス)
外径
250〜450mm(ピッチ選定表の鋸サイズ)
刃数・ピッチ
ピッチ3〜16mm
材質
高速度工具鋼SKH51
表面処理
黒色酸化被膜のホモ処理(MSS・TiN・ナイスショットは特注)
切れる材料
普通鋼・炭素鋼などの一般鋼材
使う機械
丸鋸切断機(全自動切断機にも)
特長
ナイスショット(TiAlN)⁠は⁠周⁠速200m/分、寿命はHSSのおよそ2.5倍
記載なし
厚さ・⁠⁠⁠穴径
公式ページへ
津根精機株式会社

大径HSSメタルソー

自社の丸鋸切断機に合う刃をそろえる

丸鋸切断機を作る津根精機が、自社の切断機の経験から作るハイスメタルソーです。外径200〜450mm・厚み0.8〜6mmの標準サイズ表を公開していて、自動機にも手動機にも付けられます。表面処理はZR・ZQ・TiAlN・TiCNから選べます。

コスト要見積

刃の種類
切断機用(大径ハイス)
外径
200〜450mm
厚さ
0.8〜6mm
穴径
25.4mm・32mm・40mm・45mmなど
材質
ハイス
表面処理
ZR・ZQ・TiAlN・TiCNの表面処理
使う機械
自動機・手動機の丸鋸切断機
特長
切断機メーカーが作る刃で、再研磨後も品質を保つ
記載なし
刃数・ピッチ・切れる材料
公式ページへ

すり割り・溝入れ用4製品

エムアールティ株式会社

メタルソー

小さな外径の溝入れ・切断用をそろえる

外径5mmの小さなものから200mmまで、穴径と刃数を指定して作るメタルソーです。両側面に刃先から中低の勾配を付けて、切り込んだときに側面がこすれにくくしています。材料はハイスのSKH51・SKH59のほか、粉末ハイスと超硬も使っています。

コスト要見積

刃の種類
すり割り・溝入れ用
外径
5〜200mm
厚さ
0.1mm以上
穴径
指定どおりに作る
刃数・ピッチ
指定どおりに作る
材質
ハイス(SKH51・SKH59)・粉末ハイス・超硬(⁠K-⁠10⁠)
特長
両側面に刃先から中低勾配が付く
記載なし
表面処理・切れる材料・使う機械
公式ページへ
岡崎精工株式会社

MCOメタルソー

ハイスの溝入れ用を外径でそろえる

耐熱性と耐摩耗性を上げた独自のコバルトハイス(MCO材)⁠で⁠作⁠るメタルソーです。外径75〜300mm、穴径25.4mmと31.75mmをそろえています。同じカタログに、溝入れ・切断に向く強力型(MMS)と⁠、丸鋸切断機用(CMS)も載っています。

コスト要見積

刃の種類
すり割り・溝入れ用
外径
75〜300mm
穴径
25.4mm・31.75mm
材質
MCO(コバルトハイス)
特長
同じカタログに強力型(MMS・外径75〜200mm)と切断用(CMS・外径250〜370mm)もある
記載なし
厚さ・刃数・ピッチ・表面処理・切れる材料・使う機械
公式ページへ
津根精機株式会社

小径HSSメタルソー

すり割り・溝入れの刃を注文で作る

熱処理と刃先研磨の技術を生かして、用途に合わせて1枚ずつ作る小径のハイスメタルソーです。外径10.0〜195mm・厚み0.1〜10.0mmまで作れて、すり割り加工やフライス加工に使われています。表面処理は大径品と同じくZR・ZQ・TiAlN・TiCNから選べます。

コスト要見積

刃の種類
すり割り・溝入れ用
外径
10.0〜195mm
厚さ
0.1〜10.0mm
穴径
12.7mm・15.875mm・25.4mmなど
材質
ハイス
表面処理
ZR・ZQ・TiAlN・TiCNの表面処理
使う機械
すり割り加工・フライス加工
特長
用途に合わせてオーダーメイドで作る
記載なし
刃数・ピッチ・切れる材料
公式ページへ
株式会社ヤマト

MS G2 メタルソー

鋳鉄や焼入鋼に幅2mm以上の溝を切る

刃先に超硬を付けた、フライス盤で溝を切るためのメタルソーです。外径75〜200mm・刃幅2〜6mmの型番を表で公開していて、穴径は25.4mmと31.75mmの2種類があります。鋳鉄・アルミ・銅から焼入鋼のHRC50以下まで、材料ごとの切削条件が出ています。

コスト要見積

刃の種類
すり割り・溝入れ用
外径
75〜200mm
厚さ
2〜6mm
穴径
25.4mm・31.75mm
刃数・ピッチ
14〜24枚(外径75〜200mm)
材質
超硬(付刃)
切れる材料
鋳鉄・アルミ・銅・合金鋼・焼入鋼(HRC50以下)
使う機械
フライス盤(ボアタイプ・キー溝付き)
特長
鋳鉄は切削速度50m/min・送り0.05mm/tが基準
記載なし
表面処理
公式ページへ

超硬ソリッド3製品

株式会社エムエーツール

SHARP SAW DMX

ステンレス・チタンに細い溝を切る

ステンレスやチタン合金の溝入れに絞った、DMXコート付きの超硬ソリッドメタルソーです。メーカーの試験では、SUS304の深さ3mmの溝加工でテーブル送りを一般の標準品の3倍にできました。外径50・70・100mm、厚み0.5〜3.0mmの組み合わせを決まった仕様でそろえています。

コスト要見積

刃の種類
超硬ソリッド
外径
50mm・70mm・100mm(対応スペック)
厚さ
0.5〜3.0mm
穴径
15.875mm・25.4mm
刃数・ピッチ
48〜78枚(外径100mmは48または78⁠)
材質
耐熱性の高い特殊な超硬母材
表面処理
DMXコート(耐熱温度900℃・Hv2400〜2600⁠)
切れる材料
ステンレス合金・チタン合金などの難削材
特長
SUS304の溝加工でテーブル送り3倍・周速2倍(メーカーの試験)
記載なし
使う機械
公式ページへ
株式会社エムエーツール

SHARP SAW-⁠S

材料に合わせて刃形から決めたい

刃形・超硬の材種・サイズ・公差まで、加工に合わせてフルオーダーで作る超硬ソリッドメタルソーです。外径15〜150mm・板厚0.03〜10.0mmの範囲で、アルミ用・難削材用などの刃形と、TiAlN・ALX・DMXなどのコーティングを組み合わせます。厚み公差は標準で0〜+0.01mmです。

コスト要見積

刃の種類
超硬ソリッド
外径
15〜150mm
厚さ
0.03〜10.0mm
穴径
5.0〜40.0mm
刃数・ピッチ
刃ピッチ1.5〜7.85mm(外径と加工で決める)
材質
超硬(⁠ソリッド⁠)
表面処理
TiN・TiAlN・TiCN・CrN・ALX(DLC)・DMXから選ぶ
切れる材料
アルミ・マグネシウム合金・樹脂(NR)、チタン合金・ステンレス⁠(NH)
特長
厚み公差は標準0〜+0.01mm、最小で幅0.004mm
記載なし
使う機械
公式ページへ
神谷機工株式会社

超硬メタルソー

電子部品・半導体の部品を薄く切る

電子部品・半導体の加工に向けて、刃厚0.03mmからの超薄型をフルオーダーで作る超硬メタルソーです。刃厚の標準公差は±0.004mm、外径は15〜150mmです。専門の刃物コンサルタントが、切断機に合わせた回転数と送りまで決めて納めます。

コスト要見積

刃の種類
超硬ソリッド
外径
15〜150mm
厚さ
0.03〜10mm
穴径
5〜40mm
材質
超硬(材質を被削材に合わせて選ぶ)
表面処理
ステンレス鋼・難削材向けにコーティング
切れる材料
一般鋼・チタン・ステンレス⁠・非鉄金属・⁠⁠⁠樹脂
特長
刃厚の標準公差±0.004mm
記載なし
刃数・ピッチ・使う機械
公式ページへ
Q&A

メタルソー選びで、よくある疑問

購買担当の疑問メタルソーの値段は、いくら?

このページの12製品は、どれも公式に値段を出していません。外径・厚さ・穴径・ピッチ(刃数)と表面処理を決めて、メーカーか販売店で見積もりを取ります。研ぎ直しも頼めるので、再研磨の費用も一緒に聞いておきます。

設備担当の疑問メタルソーとチップソーの違いは?

メタルソーは、刃と本体が同じハイスや超硬でできた丸のこ刃で、研ぎ直して使います。チップソーは、鋼の本体の刃先に超硬やサーメットのチップを付けた刃です。チップソーは別の比較ページで並べています。

工場長の疑問メタルソー切断機に合う刃は、どう選ぶ?

外径・厚さ・穴径とピンホールの位置を、切断機の型式に合わせます。クレマツ機鋼と神谷機工は、切断機のメーカー・機種ごとに合う寸法の表を公開しています。オーエスジーのメタルソーは、外径250mmなら厚さ2.0mm・穴径32mmです。

設備担当の疑問メタルソーの刃数(ピッチ)は⁠、どう選ぶ?

材料の肉厚で決め、薄いものほど細かいピッチにします。谷テックの選定表では、鉄・ステンレスのパイプで肉厚2mm以下ならピッチ3mm、8〜9mmならピッチ10mmです。オーエスジーは、角度を付けて切るときは1ランク粗いピッチにするよう案内しています。

工場長の疑問表面処理(ホモ処理・TiN・TiAlN)の違いは?

ホモ処理は黒色の酸化皮膜で、切削油を保ち、刃に材料がくっつくのを防ぎます。TiNやTiAlNは硬い膜で、オーエスジーのTiNコートは送り速度を約50%上げられます。谷テックのナイスショット(TiAlN)は⁠、寿命がホモ処理品のおよそ2.5倍です。

設備担当の疑問ステンレスを切るなら、どの刃?

切断機なら、谷テックのMSSメタルソー(クロームとニッケルのコーティング)や⁠、クレマツ機鋼の硬質クロームメッキ品のように、溶着しにくい表面処理の刃を選びます。フライス盤でステンレスやチタンに溝を切るなら、エムエーツールのSHARP SAW DMXです。メーカーの試験では、SUS304の溝加工でテーブル送りを3倍にできました。

施設管理の疑問すり割り・溝入れ用のメタルソーは?

フライス盤で使う小径のメタルソーです。エムアールティは外径5〜200mm、津根精機は外径10.0〜195mmを注文で作ります。岡崎精工はコバルトハイスのMCOメタルソーを外径75〜300mmでそろえ、ヤマトのMS G2は刃先に超硬を付けた刃幅2〜6mmの溝入れ用です。

総務の疑問超硬ソリッドメタルソーは、どんなときに使う?

電子部品やアルミ・樹脂に、とても細い溝を正確に入れるときに使います。神谷機工とエムエーツールのSHARP SAW-Sは、刃厚0.03mmから作れます。エムエーツールのSHARP SAW-S LGは、外径45mmで刃厚0.02mmまで作れます。

工場長の疑問メタルソーのアーバーは、どう選ぶ?

メタルソーの穴径と外径・刃厚に合うアーバーを選びます。エムエーツールのストレートシャンクアーバーでは、穴径15.875mm用が外径75mm以下・刃厚4.0mm以下、穴径25.4mm用が外径100mm以下・刃厚4.0mm以下のメタルソーに使えます。

購買担当の疑問研ぎ直し(再研磨)はできる?

できます。切断機用の刃は、津根精機・神谷機工・クレマツ機鋼などのメーカーが再研磨も請け負っています。不等ピッチに研ぎ直すサービスもあり、自動送りの切断機で効果が大きいと案内されています。

経営者の疑問シェアが大きいメーカーは?

エムアールティは公式サイトで「メタルソーのトップシェア」と案内しています(自社の記載で、範囲と数字は出していません⁠)⁠。国内シェアの公的な統計は見つからなかったので、ほかの会社との順位はわかりません。

TYPES

メタルソーの刃の種類の違い

ボタンを押すと、表がその刃の種類の製品だけになります。

切断機用(大径ハイス)

丸鋸切断機(メタルソー切断機)に付けて、鉄やステンレスの棒・パイプ・形鋼を長さに切る大径のハイスの刃です。外径200〜530mmほどで、切断機の型式に合わせた外径・厚さ・穴径・ピンホールで作ります。

向いている使い方

  • 鉄のパイプや形鋼を長さに切る
  • 全自動の切断機で同じ長さを何本も切る
  • 切断機の替え刃をそろえる
この刃の種類の5製品を表で見る

すり割り・溝入れ用

アーバーに付けてフライス盤で使い、部品に溝を入れたり、すり割りを切ったり、小さな材料を切ったりする小径の刃です。ハイスのものと、刃先に超硬を付けたものがあります。

向いている使い方

  • ボルトやねじにすり割りを入れる
  • 部品に幅の決まった溝を切る
  • 小さな部品を切り分ける
この刃の種類の4製品を表で見る

超硬ソリッド

全体を超硬で作った精密なメタルソーで、とても薄い刃で細い溝を正確に入れます。刃形・材種・コーティングを材料に合わせて注文で作るものが中心です。

向いている使い方

  • 電子部品や基板に細い溝を入れる
  • アルミや樹脂を速く溝入れする
  • ステンレス・チタンに溝を切る
この刃の種類の3製品を表で見る
MAKERS

メタルソーの主なメーカー9社

エムアールティは公式サイトで「メタルソーのトップシェア」と案内しています(自社の記載で、範囲と数字は出していません⁠)⁠。国内シェアの公的な統計は見つからなかったので、順位は書いていません。
社名を押すと、その会社のページ(ほかの製品と所在地)に移ります。

この比較表のデータ:CSV・JSON(出典を明記すれば引用できます)

掲載基準と並び順

掲載基準:工場・製作所で鉄・ステンレス・非鉄金属を切ったり溝を入れたりするメタルソーのうち、刃と本体が一体のハイス・超硬の丸のこ刃(丸鋸切断機用・すり割りや溝入れ用・超硬ソリッド)と⁠、フライス盤で溝を切る超硬付刃のメタルソーで、日本の会社が自社で作り、公式サイトで今案内している製品。各社1〜2製品です。刃先にチップを付けて丸のこ・切断機で使う刃(チップソー・スローアウェイ式のハードメタルソー・サーメットのコールドソー⁠)はチップソーの比較に、切断機の本体は切断機の比較に、切断砥石は砥石の比較に回しています。電動工具用の金属切断の刃(チップソー・切断砥石)、帯のこのバンドソー刃、木工用の刃、研ぎ直しだけのサービス、メタルソーを自社で作っていると公式資料で確かめられなかった販売会社、代理店だけが扱う他社製品、中古品は除いています。

並び順:刃の種類ごとに分け、その中はメーカー名の五十音順です。おすすめ順ではなく、掲載料で順番は変えません。

メタルソーを作っているメーカーの方へ:掲載・訂正のご依頼(掲載は無料です)

比較記事にしてほしい製品の依頼はこちら👉