口コミを書く

芯出しバー >

X・Y軸の原点位置を出す現場の方へ

芯出しバー(鋼製・回転式)のメーカー3社比較【2026年】

鋼製の芯出しバーは、
鋼の測定子を主軸で回し、
振れが止まる位置で端面を見つける道具です。

ABOUT

芯出しバーとは

鋼製の芯出しバーとは、鋼の測定子を主軸で回し、
振れが止まる位置で端面を見つける芯出しバーです。

鋼製の芯出しバーは、精度と回転数と、測定子の数・材質・価格の違いで比べて選びます。

特に、繰返し精度±0.002mmなのはフジツール、2つの測定子を1本に備えるのは新潟精機、Cr-Mo合金鋼の接触子で400rpmなのはホータスです。

LIST

芯出しバーの比較表

芯出しバーの価格・相場公開価格(税区分の記載なし)

※公開価格の無い製品(2製品・各社 要見積)は入れていません

芯出しバー(鋼製・回転式)3製品の比較
製品・メーカー製品の特徴製品の強み使用用途・場所価格
新潟精機株式会社スタイラスセンタ SR-104製品の詳細を見るメーカー公式サイトniigataseiki.co.jp

新潟精機のスタイラスセンタで、フライス盤やマシニングセンタで、測定子を端面に当てて基準位置を出します。本体は高炭素クロム軸受鋼です。

1本に直径10mmと4×5mmの測定子を備え、繰返し精度は±2μmです。作動面はラップ仕上で、標準小売価格は12,400円です。

フライス盤やマシニングセンタで原点位置を出す

12,400円標準小売価格
フジツール株式会社芯出しバー SRZ-10製品の詳細を見るメーカー公式サイトfujitool.co.jp

フジツールの芯出しバーで、汎用・NC・MCの工作機械で、回転させたままワークを近づけ、測定子の振れが止まる位置を見ます。

スチールの測定子で、X・Y軸の原点位置を±0.002mmで検出する芯出しバーです。シャンクは直径10mmで、回転数は450〜600rpmで使います。

工作機械のX・Y軸の原点位置を出す

要見積
株式会社ホータス芯出しバー HME-1020製品の詳細を見るメーカー公式サイトhotas.biz

ホータスの鋼製の芯出しバーで、接触子が一直線に並ぶ位置を見て、工具の芯出しや座標の検出に使います。Z軸方向には使えません。

接触子は直径10mmのCr-Mo合金鋼(HRC58)で、推奨回転数は400rpmです。同じシリーズで、ステンレス鋼・非磁性特殊鋼・セラミックも選べます。

基準点からの工具の芯出しや座標の検出をする

要見積
FEATURES

芯出しバーの使用用途・特徴・メリット

使用用途

  • どこに使うか

    鋼の測定子を回して、X・Y軸の原点位置を出す方。

  • 何のために使うか

    主軸で回した測定子の振れが止まる位置で、端面を見つける型だからです。

特徴

  • どんなものか

    鋼の測定子を主軸で回し、振れが止まる位置で端面を見つける芯出しバーです。

  • 強み

    フジツールのSRZ-10は、繰返し精度±0.002mmです。

メリット

  • 使うメリット

    電池なしで、端面の位置を出せます。

  • 接触式に比べたメリット

    電池も通電もいらず、新潟精機のSR-104は標準小売価格12,400円です。

芯出しバーを使う根本の理由は、工作物の端面の位置を主軸の中心で正しく出し、加工の原点を決めることです。使うメリットをくわしく

選ぶときに注意すること

  1. 回転式は半径分を足し引きする

    回転式は、測定子の半径分を足し引きして中心を出します。

    よくある失敗読んだ値をそのまま原点にする。

  2. 決められた回転数で回す

    フジツールのSRZ-10は450〜600rpm、ホータスは400rpmです。

    よくある失敗速く回して振れを見る。

  3. Z方向に使えない型がある

    ホータスの芯出しバーとファーステックのFT-PS20Bは、Z方向に使えません。

    よくある失敗高さの基準出しにも使う。

  4. 精度の表記をそろえて見る

    繰返し精度・復元精度・最高測定精度と、表記が各社で違います。

    よくある失敗数字の大小だけで比べる。

Q&A

芯出しバー選びで、よくある疑問

購買担当の疑問鋼製の芯出しバーの価格は?

値段を公式に出しているのは新潟精機です。SR-104が12,400円、SR-10が11,000円(どちらも標準小売価格)で⁠す⁠。フジツールとホータスは、販売店に問い合わせます。使う前に、測定子のきずを確かめます。主軸に付けたら、振れを先に見ます。取扱説明書の使い方を守ります。販売店で、在庫と納期も聞いておきます。

設備担当の疑問3製品の違いは?

フジツールのSRZ-10は繰返し精度±0.002mmで450〜600rpm、新潟精機のSR-104は直径10mmと4×5mmの測定子を備えます。ホータスのHME-1020はCr-Mo合金鋼の接触子で、400rpmで使います。主軸に付けたら、振れを先に見ます。取扱説明書の使い方を守ります。

設備担当の疑問精度はどのくらい?

フジツールのSRZ-10が±0.002mm、新潟精機のSR-104が±2μmで、同じ大きさです。ホータスのHME-1020は、公式に精度の数字を出していません。取扱説明書の使い方を守ります。販売店で、在庫と納期も聞いておきます。使ったあとは、ケースにしまいます。切りくずを払ってから当てます。

工場長の疑問使い方は?

チャックに取り付け、測定子を少し偏心させて回します。ワークを近づけると振れが止まり、そこから押し当てると測定子がずれ始めます。測定子径10mmなら、中心から5mm離れた位置が基準位置です。販売店で、在庫と納期も聞いておきます。使ったあとは、ケースにしまいます。切りくずを払ってから当てます。

総務の疑問回転数は?

フジツールのSRZ-10は450〜600rpm、新潟精機のSR-104は450〜600min-1、ホータスのHME-1020は400rpmです。決められた回転数で回します。使ったあとは、ケースにしまいます。切りくずを払ってから当てます。使う前に、測定子のきずを確かめます。主軸に付けたら、振れを先に見ます。

工場長の疑問測定子の半径の補正はいる?

いります。回転式は、測定子の半径分を足し引きして主軸の中心を出します。3製品とも測定子は直径10mmなので、5mmを足し引きします。切りくずを払ってから当てます。使う前に、測定子のきずを確かめます。主軸に付けたら、振れを先に見ます。取扱説明書の使い方を守ります。販売店で、在庫と納期も聞いておきます。

購買担当の疑問シャンク径は?

3製品とも直径10mmです。手持ちのコレットやドリルチャックで、10mmをつかめるかを確かめます。使う前に、測定子のきずを確かめます。主軸に付けたら、振れを先に見ます。取扱説明書の使い方を守ります。販売店で、在庫と納期も聞いておきます。使ったあとは、ケースにしまいます。切りくずを払ってから当てます。

設備担当の疑問小さな段や溝にも当てられる?

新潟精機のSR-104は、直径10mmに加えて4×5mmの測定子を1本に備えています。狭い所の位置出しに、小さい方の測定子を使えます。主軸に付けたら、振れを先に見ます。取扱説明書の使い方を守ります。販売店で、在庫と納期も聞いておきます。使ったあとは、ケースにしまいます。切りくずを払ってから当てます。

施設管理の疑問Z方向にも使える?

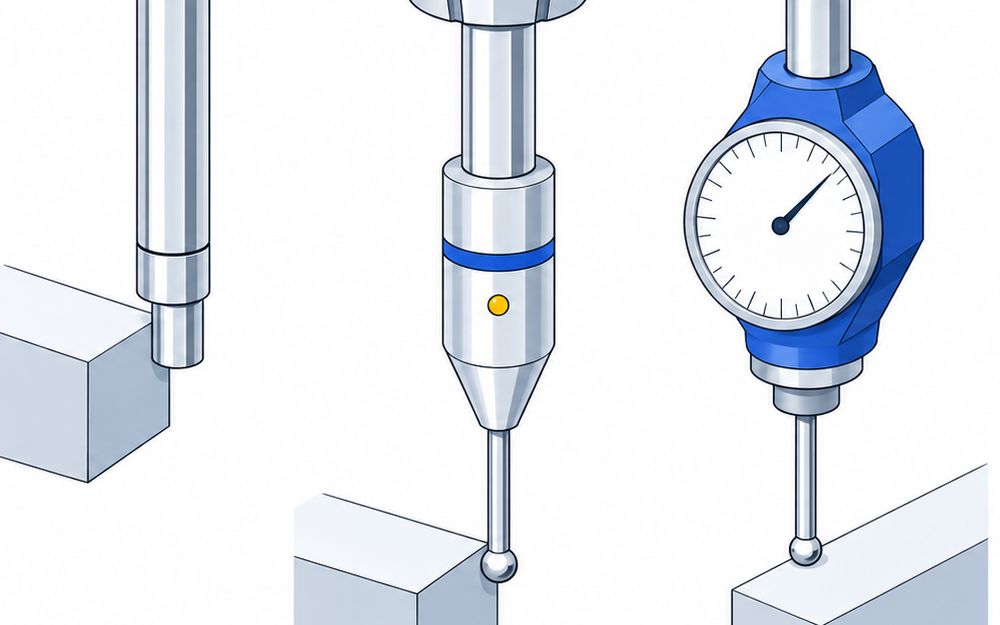
ホータスの芯出しバーは、Z軸方向には使えません。高さの基準を出すなら、ダイヤル式の3Dセンサーなどを使います。取扱説明書の使い方を守ります。販売店で、在庫と納期も聞いておきます。使ったあとは、ケースにしまいます。切りくずを払ってから当てます。使う前に、測定子のきずを確かめます。主軸に付けたら、振れを先に見ます。

経営者の疑問鋼製の芯出しバーのメーカーは?

このページには3社3製品を載せています。フジツール・新潟精機・ホータスです。精度の数字ならフジツールか新潟精機、値段の分かる品なら新潟精機から見ます。販売店で、在庫と納期も聞いておきます。使ったあとは、ケースにしまいます。切りくずを払ってから当てます。使う前に、測定子のきずを確かめます。

MAKERS

芯出しバーの主なメーカー3社

新潟精機株式会社

特徴
1960年創立。 新潟県三条市に本社を置き、精密測定機器や建築・建設業向け製品、DIY向け製品を製造・販売しています。
強み
  • ピンゲージ業界で初めてJCSS校正事業者に登録
  • デジタル水準器レベルニックは業界トップシェア

新潟県

フジツール株式会社

特徴
1933年創業の測定工具・治工具メーカー。 本社は千葉県松戸市で、ラジアスゲージやピッチゲージなどの精密測定工具を作っています。
強み
  • 測る・検査する道具をそろえる
  • 特注品と試作品

千葉県

株式会社ホータス

特徴
2002年に創業し、機械工具・精密測定器・切削工具を販売する会社です。 ドリル研磨機を主力にしています。

大阪府

CITE

引用

比較記事にしてほしい
製品や会社の掲載はこちら👉