口コミを書く

センタードリル >

生産技術・加工・購買の担当の方へ

超硬のセンタードリルのメーカー3社比較【2026年】

超硬のセンタードリルは、
超硬合金で作った、硬い材料や量産に向くセンタ穴の刃物です。

ABOUT

超硬のセンタードリルとは

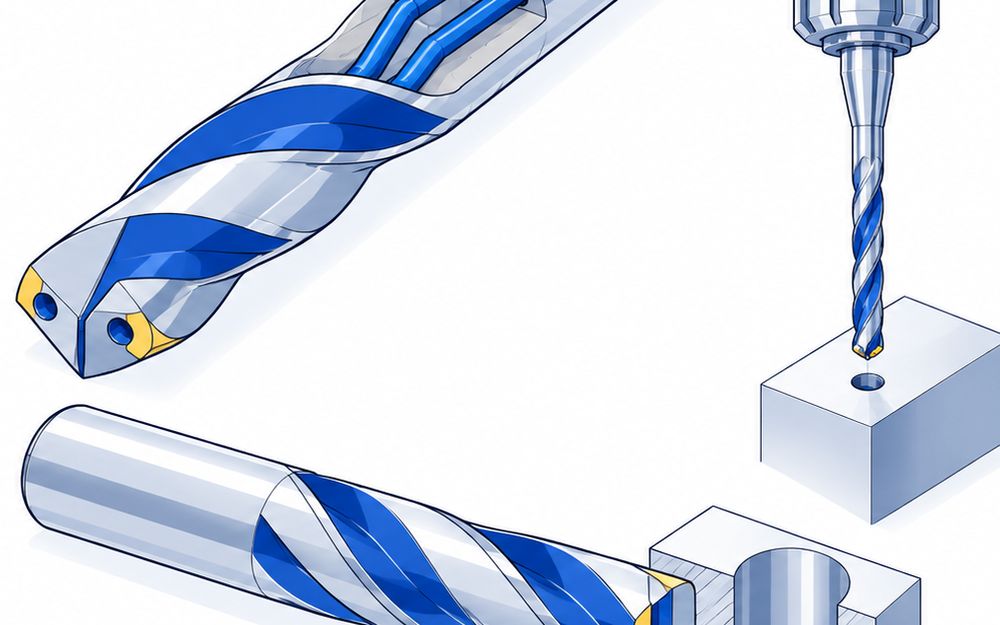
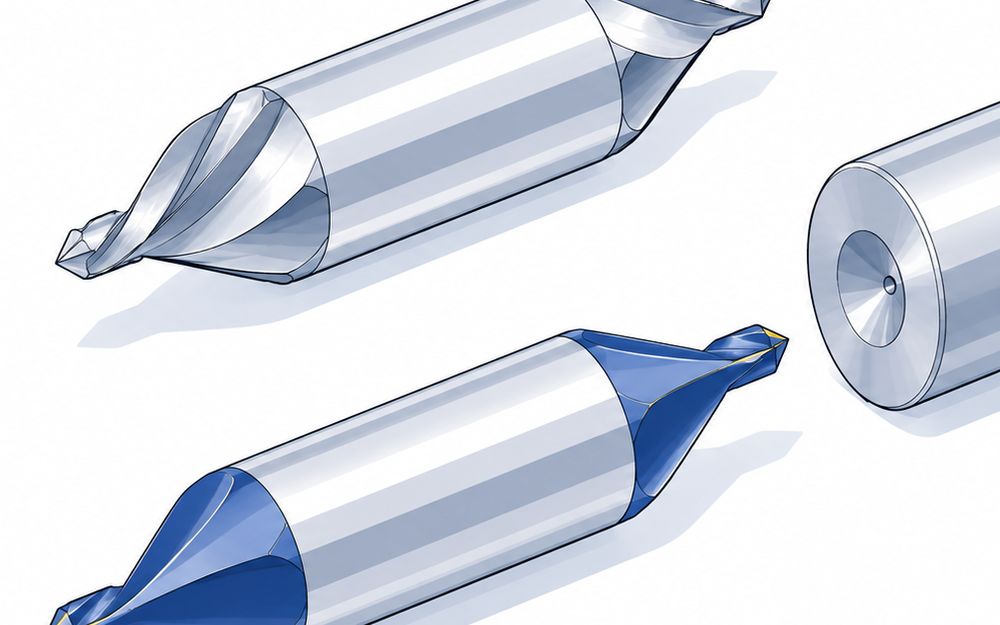
超硬のセンタードリルとは、超硬合金で作った、硬い材料や量産に向くセンタードリルです。
ハイスより減りにくく、同じ穴を数多くあける加工に使います。

超硬のセンタードリルは、溝のねじれとコーティングの有無で分かれ、
減りにくさ・バリの出方・刃径・値段で比べて選びます。

特に、A形の弱ねじれ溝で値段を出しているのは彌満和製作所のC-CD-Sです。
先端径・太径ともねじれ角30°でバリを抑え、TiAlNコーティングの型もあるのは協和精工です。

※形・材質・寸法・値段は各メーカーの公式の製品ページ・カタログ・価格表による。切削速度と、ワーク端面穴径を切削条件の基準にする考え方は彌満和製作所のカタログによる。

LIST

超硬のセンタードリルの比較表

超硬のセンタードリルの価格・相場公開価格(税区分の記載なし)

※公開価格の無い製品(3製品・各社 要見積)は入れていません。条件(税込・税抜・単位)の違う公開価格も入れていません

超硬のセンタードリル4製品の比較
製品・メーカー製品の特徴製品の強み使用用途・場所価格
株式会社岡部工具製作所超硬センタードリル 岡部規格1形 CCD製品の詳細を見るメーカー公式サイトokabetool.co.jp

表面処理の違うOKBCCD・VACCDも価格表に並ぶ

センタードリルを主要品目とする岡部工具製作所の超硬製です。岡部規格1形の60°で、刃先径0.3mmから6mmまでのサイズが価格表に並びます。表面処理の違うOKB・VAの型と、90°の型もあります。

焼入れ前の鋼や量産の部品に、超硬でセンタ穴をそろえてあける現場

価格表で公開(2026年8月版)
協和精工株式会社超硬センタードリル KCD-60製品の詳細を見るメーカー公式サイトkyowaseiko.co.jp

先端径・太径ともねじれ角30°でバリを抑える

先端径・太径ともねじれ角30°にした超硬のセンタードリルです。バリを抑えて削れるので、穴位置を決めたあとの手間が減ります。面取角は60°、先端角は120°⁠です。

小径から、超硬でセンタ穴の位置を決める所

要見積
協和精工株式会社超硬センタードリル TiAlNコート KCDA-60製品の詳細を見るメーカー公式サイトkyowaseiko.co.jp

先端径・太径ともねじれ角30°でバリを抑える

TiAlNコーティングを施した超硬のセンタードリルです。先端径・太径ともねじれ角30°で、バリを抑えて削ります。面取角は60°、先端角は120°⁠です。

硬い材料に、コーティング付きの超硬で穴位置を決める所

要見積
株式会社彌満和製作所超硬A形センタ穴ドリル C-CD-S製品の詳細を見るメーカー公式サイトyamawa.com

弱ねじれ溝で、硬い材料や量産加工向け

超硬で作った弱ねじれ溝のA形センタ穴ドリルです。硬い材料や数の多い量産加工で、ハイスより減りにくく使えます。CCD2.0のメーカー希望小売価格は28,200円で、同じ社のハイスより高くなります。

硬い材料と量産のA形センタ穴

28,200円CCD2.0メーカー希望小売価格
FEATURES

超硬のセンタードリルの使用用途・特徴・メリット

使用用途

  • どこに使うか

    硬い材料のセンタ穴あけ、同じ穴を数多くあける量産加工。

  • 何のために使うか

    硬い材料や量産で、減りにくい工具で穴をあけるためです。

特徴

  • どんなものか

    超硬合金で作ったセンタードリルです。TiAlNなどのコーティングを施した型もあります。

  • 強み

    硬い材料と量産に向きます。彌満和製作所のC-CD-Sは弱ねじれ溝で硬い材料や量産加工向け、協和精工のKCD-60は先端径・太径ともねじれ角30°でバリを抑えます。

メリット

  • 使うメリット

    ハイスより減りにくく、量産で工具を替える回数を減らせます。

  • ハイスに比べたメリット

    彌満和製作所は、超硬のC-CD-Sを硬い材料や量産加工用、ハイスのCESBを軟らかい材料や粘い材料用としています。協和精工には、TiAlNコーティングを施したKCDA-60もあります。

センタードリルを使う根本の理由は、旋盤のセンタで材料を支える穴や、ドリルの位置を決める穴を、斜めの面まで1本であけることです。使うメリットをくわしく

選ぶときに注意すること

  1. 回転数は、ワーク端面の穴の径で決める

    彌満和製作所は、ワークの端面にできる穴の径(Dw)を切削条件の基準にしています。刃先径だけで回転数を決めません。

    よくある失敗刃先径で回転数を決め、速すぎて刃を傷める。

  2. 先の刃は細く折れやすい

    先の刃は細いので、突き出しを短くし、送りを上げすぎないようにします。協和精工のKCD-60は刃径0.3mmからあります。

    よくある失敗突き出しを長くしたまま送りを上げ、先の刃を折る。

  3. 硬い材料には、コーティングの有無も見る

    協和精工は、KCD-60と同じ形でTiAlNコーティングを施したKCDA-60を出しています。削る材料の硬さで、コーティングの有無を選びます。

    よくある失敗硬い材料を削るのに、コーティングの有無を見ずに選ぶ。

  4. 使うセンタの角度と形に合わせる

    表の製品は60°の型番ですが、岡部工具製作所の価格表には90°・70°・75°・120°の型番もあります。B形は60°×120°で、口元に保護の面を付けます。センタの角度と形を先に決めます。

    よくある失敗90°のセンタを使うのに、60°のセンタードリルで穴をあける。

  5. 値段の税区分を確かめる

    各社の資料に、値段の税区分が書いていません。同じ条件で見積もりを取って比べます。

    よくある失敗参考価格と見積もりの税区分が違うまま比べる。

Q&A

超硬のセンタードリル選びで、よくある疑問

購買担当の疑問超硬のセンタードリルっていくら?

彌満和製作所の超硬A形CCD2.0(刃先径2mm)は、メーカー希望小売価格28,200円です。税区分の記載はありません。岡部工具製作所のCCDは、型番ごとの標準価格が公式の価格表に載っています。協和精工のKCD-60とKCDA-60は公式に値段が無いため、見積もりを取る必要があります。刃径・柄径・本数を伝えて、各社を同じ条件で比べてください。予備の本数も一緒に伝えます。

設備担当の疑問超硬はハイスより何がいい?

硬い材料や量産で減りにくいことです。彌満和製作所は、超硬のC-CD-Sを硬い材料や量産加工用としています。値段は刃先径2mmで、超硬のCCD2.0が28,200円、ハイスのCEB2.0が3,150円です。あける穴の数が多いほど、超硬で工具を替える回数を減らせます。あける穴の数が少ないなら、ハイスで足ります。

施設管理の疑問センタ穴のバリを抑えたい

協和精工のKCD-60です。先端径・太径ともねじれ角30°にして、バリを抑えて削ります。穴位置を決めたあとのバリ取りの手間が減ります。面取角は60°、先端角は120°です。今の工具と同じ刃径の型番で1本試し、バリの出方を比べてください。バリが減れば、穴位置を決めたあとの手間も減ります。

工場長の疑問コーティング付きの超硬はある?

協和精工のKCDA-60は、TiAlNコーティングを施した超硬のセンタードリルです。形はKCD-60と同じで、先端径・太径ともねじれ角30°です。硬い材料を削るならKCDA-60、そうでなければKCD-60と、削る材料の硬さで選んでください。どちらも面取角は60°、先端角は120°です。迷ったら、まずKCD-60で試してください。

工場長の疑問超硬のセンタードリルの回転数は?

ワークの端面にできる穴の径(Dw)で決めます。彌満和製作所のC-CD-Sの切削速度は、高炭素鋼で30〜50m/minです。協和精工のKCD-60は、刃径0.3mmなら炭素鋼で40,000min-1です。メーカーのカタログの切削条件の表で、材料ごとの値を確かめてください。速すぎると刃を傷めるので、表の値の低めから始めます。

設備担当の疑問いちばん小さい超硬の刃径は?

協和精工のKCD-60は、刃径0.3mmからあります。刃径0.3mmなら、炭素鋼で回転数40,000min-1です。彌満和製作所のC-CD-Sは刃先径1〜6mmです。小さな部品にセンタ穴をあけるなら、協和精工の小径の型番から見て、突き出しを短くして使ってください。回転数が高いので、主軸の回転数の上限も確かめます。

設備担当の疑問超硬のA形はある?

彌満和製作所のC-CD-Sは、超硬A形センタ穴ドリルです。60°の弱ねじれ溝で、刃先径1〜6mmがあります。協和精工のKCD-60は面取角60°・先端角120°ですが、JISの形は公式に書いていません。図面でA形を指定されているなら、C-CD-Sから選んでください。迷ったら図面の指示を見ます。

工場長の疑問量産で工具を替える回数を減らしたい

超硬のセンタードリルに替えます。彌満和製作所は、超硬のC-CD-Sを量産加工用としていて、ハイスより減りにくく使えます。今の工具で何個あけたら替えているかを数え、超硬で1本試して、替えるまでの個数を比べてから本数を決めてください。替える回数が減れば、段取りの時間も減ります。協和精工のKCD-60も、同じ条件で試して比べられます。

施設管理の疑問超硬の先の刃が折れないようにするには?

突き出しを短くし、送りを上げすぎないようにします。先の刃は細いので折れやすく、協和精工のKCD-60は刃径0.3mmからあります。回転数はワークの端面にできる穴の径(Dw)で決めます。カタログの切削条件の表どおりに始め、少しずつ合わせてください。折れた刃がワークに残ると、取り出す手間が増えます。

経営者の疑問超硬のセンタードリルのメーカーは?

このページには、岡部工具製作所・協和精工・彌満和製作所の3社を載せています。バリを抑えたい、TiAlNコーティングが欲しいなら協和精工、A形で値段を先に見て決めたいなら彌満和製作所、刃先径0.3mmからの細いサイズを選びたいなら岡部工具製作所から見ると早く絞れます。各社に同じ刃径で見積もりを頼み、値段と届く日を比べてください。削る材料の名前と硬さも伝えます。

MAKERS

超硬のセンタードリルの主なメーカー3社

株式会社岡部工具製作所

特徴
1938年に東京都目黒区でセンタードリルをはじめとする切削工具の製作を始め、神奈川県川崎市麻生区の工場で作る会社です。
強み
  • センタードリルが主要品目
  • 研削盤を自社で考案

東京都

協和精工株式会社

特徴
PCD工具・cBN工具・超硬工具などの精密刃工具と、腕時計を作って売るメーカー。 本社は秋田県雄勝郡羽後町。
強み
  • 刃径φ0.3からの小径工具
  • 難削材の面取りにPCD

秋田県

株式会社彌満和製作所

特徴
1923年に東京都で創業。 本社は東京都中央区で、タップ・ダイスなどのねじ切り工具とセンタ穴ドリルなどを手がける。
強み
  • ISO9001を取った日本初のタップメーカー
  • タップのJIS規格の制定に貢献

東京都

出典
  1. 彌満和製作所 超硬A形センタ穴ドリル C-CD-S カタログ
  2. イワタツール HSSセンタードリル
  3. 彌満和製作所 JIS B形センタ穴ドリル CESB カタログ
  4. イワタツール HSSセンタードリル R形
  5. 協和精工 KCD-60
  6. 岡部工具製作所 センタードリル価格一覧表(2026年8月版)
  7. イワタツール 会社概要
掲載基準

旋盤のセンタ穴あけやドリルの下穴の位置決めに使うセンタードリル(センタ穴ドリル)のうち、超硬合金で作った品で、自社で作るメーカーが公式に型番を出している品。ハイスの品はハイスのページに分けています。スポットドリルは載せていません。

超硬のセンタードリルを作っているメーカーの方へ:掲載・訂正のご依頼(掲載は無料です)

CITE

引用

比較記事にしてほしい
製品や会社の掲載はこちら👉